倒角机自动化升级方案:提升加工效率与产品一致性的关键路径
在金属加工车间,倒角工序长期被视为"简单活",但它对产品装配质量、去毛刺效果和外观一致性的影响远超多数人的预期。人工倒角不仅效率波动大,角度和深度也高度依赖操作者经验。当订单批量上升、客户对边缘质量要求趋严时,倒角环节往往成为整条产线的瓶颈。将倒角机纳入自动化升级路径,正是解决这一矛盾的关键切入点。
倒角自动化需要解决哪些核心问题?
倒角加工看似单一,实际涉及刀具路径规划、进给速度匹配、工件定位精度等多个变量。传统人工操作依赖手持工具或半自动设备,存在三个典型痛点:
- 一致性差:不同班次、不同操作者加工的倒角尺寸偏差可达0.2mm以上,直接影响装配互换性。
- 效率瓶颈:人工上下料和手动调整角度占用大量辅助时间,单件加工节拍难以压缩。
- 刀具管理粗放:缺乏磨损监测,刀具寿命未充分利用或过度使用,成本不可控。
自动化升级的核心逻辑,是用数控机床的确定性替代人工的不确定性。无论是独立倒角专机还是集成在立式加工中心中的复合加工方案,目标都是一致的:把角度、深度、进给量转化为可重复执行的程序参数。
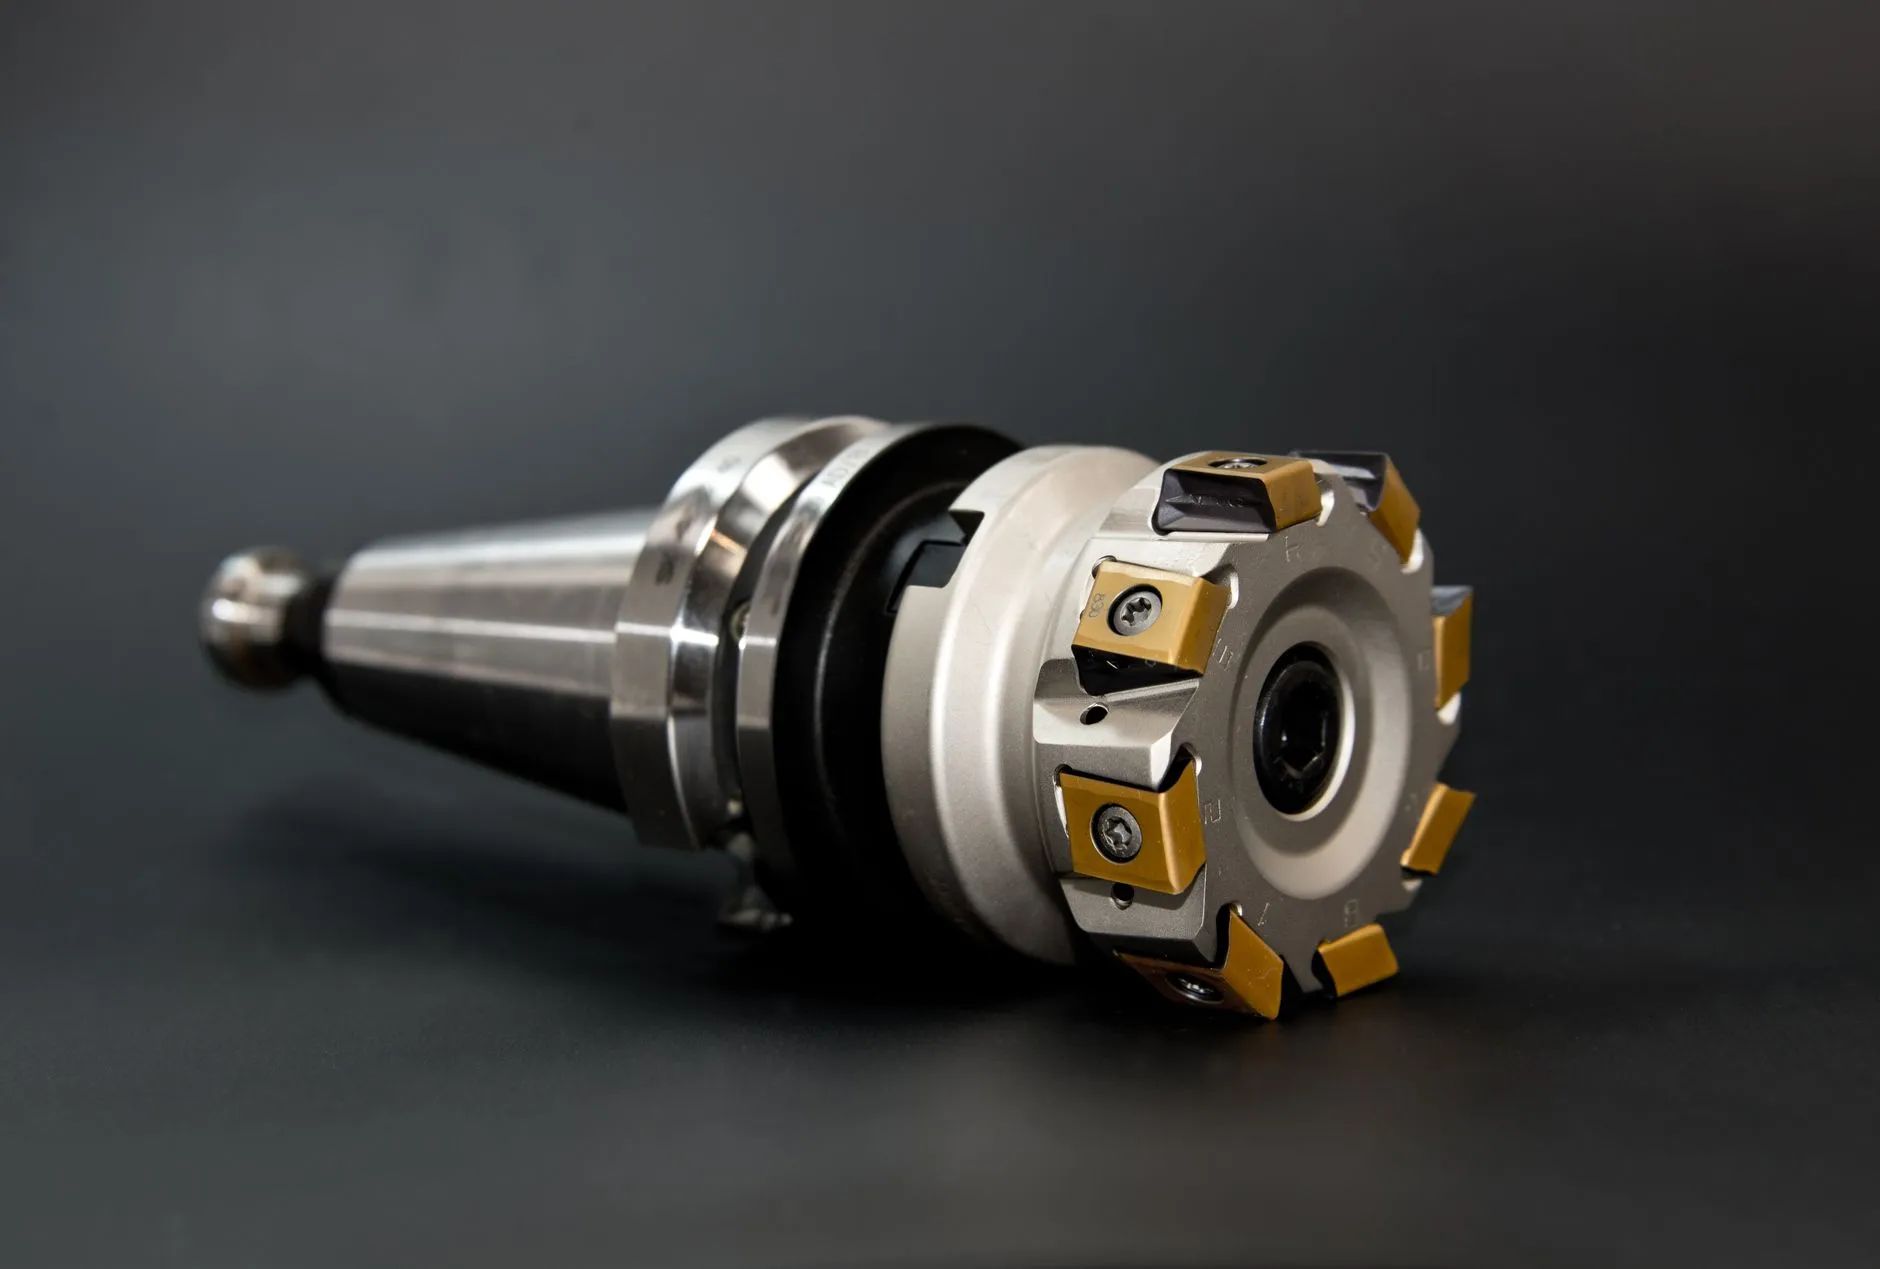
自动化倒角升级的三条可行路径
路径一:数控倒角专机替代人工工位
对于倒角需求集中、工件形状相对固定的场景,配置一台专用倒角机是最直接的方案。现代数控倒角机通常配备伺服驱动的多轴联动机构,可自动补偿刀具磨损,角度重复精度可达±0.05°。配合自动上下料机构,单件节拍可压缩至人工操作的1/3左右。
路径二:立式加工中心集成倒角工序
如果工件本身已在立式加工中心上完成铣削、钻孔等工序,将倒角纳入同一装夹流程是更高效的选择。这种复合加工策略消除了二次装夹的定位误差,同时省去了工件转运时间。关键在于合理规划刀路顺序,避免倒角刀具与精加工刀具产生干涉。
路径三:数控铣床加装倒角动力头
对于已有数控铣床但倒角仍靠人工的企业,加装角度可调的倒角动力头是一种低成本过渡方案。通过M代码控制动力头启停,配合宏程序调用不同倒角参数,可以在不大幅改造现有加工设备的前提下实现半自动化。
一个实际改造案例的参考数据
佛山某五金配件厂原有6名工人负责倒角工序,日产能约2400件,倒角尺寸不良率约3.5%。引入两台数控倒角机并重新规划产线布局后,操作人员缩减至2人(负责上下料和抽检),日产能提升至5200件,尺寸不良率降至0.4%以下。刀具成本方面,由于实现了按加工数量自动换刀,单件刀具费用反而下降了约18%。
该案例的启示在于:自动化升级的收益不只在"省人",更在于质量稳定带来的返工减少和客户投诉下降。对于承接精密装配订单的企业,这一点比单纯的速度提升更有价值。
升级决策中的两个务实建议
先评估工件族。如果倒角工件种类多、批量小,优先考虑柔性更高的加工中心集成方案;如果工件形状单一、批量大,专机方案的投资回报周期更短。
重视佛山本地的服务响应能力。倒角自动化设备涉及夹具、刀具、程序的多环节配合,选择佛山数控设备供应商时,售后响应速度和工艺支持能力往往比设备单价更影响长期使用体验。同慧智能设备在智能设备集成方面的经验表明,前期工艺验证越充分,后期产线切换越顺畅。
倒角自动化不是简单的"机器换人",而是把加工经验固化为可复制的工艺参数。从一台倒角机到整线复合加工布局,每一步升级都值得围绕工件特征和产能目标做针对性规划。