复合加工技术方案特点与多工序集成实施流程
2026-10-15
佛山数控设备行业近年来在精密零件加工领域持续升级,单一工序设备已难以满足交期短、精度高、品种多的生产需求。佛山市同慧智能设备有限公司围绕复合加工技术方向,整合数控铣床、立式加工中心、倒角机等设备能力,为中小型制造企业提供多工序集成的加工方案。下文从技术特点、集成流程、选型建议等角度展开说明。
复合加工方案解决什么问题
传统加工模式中,铣削、钻孔、倒角、攻丝往往分布在不同机台,工件需要反复装夹、转运,累积定位误差,也拉长了生产周期。同慧智能设备的复合加工方案以一台立式加工中心或数控铣床为主体,通过刀库配置、工装设计和程序编排,将多道工序合并到一次装夹中完成。对于批量在几十到几千件之间的五金件、汽配零件、自动化设备结构件,这种方式能明显减少辅助时间,同时把同轴度、位置度等形位公差稳定在0.02mm以内。
多工序集成的核心技术特点
方案的能力边界取决于设备配置与工艺编排,主要体现在以下几个方面:
- 一次装夹多面加工:配合四轴转台或双工位夹具,可在立式加工中心上完成侧面钻孔、端面铣削与倒角,减少重复找正。
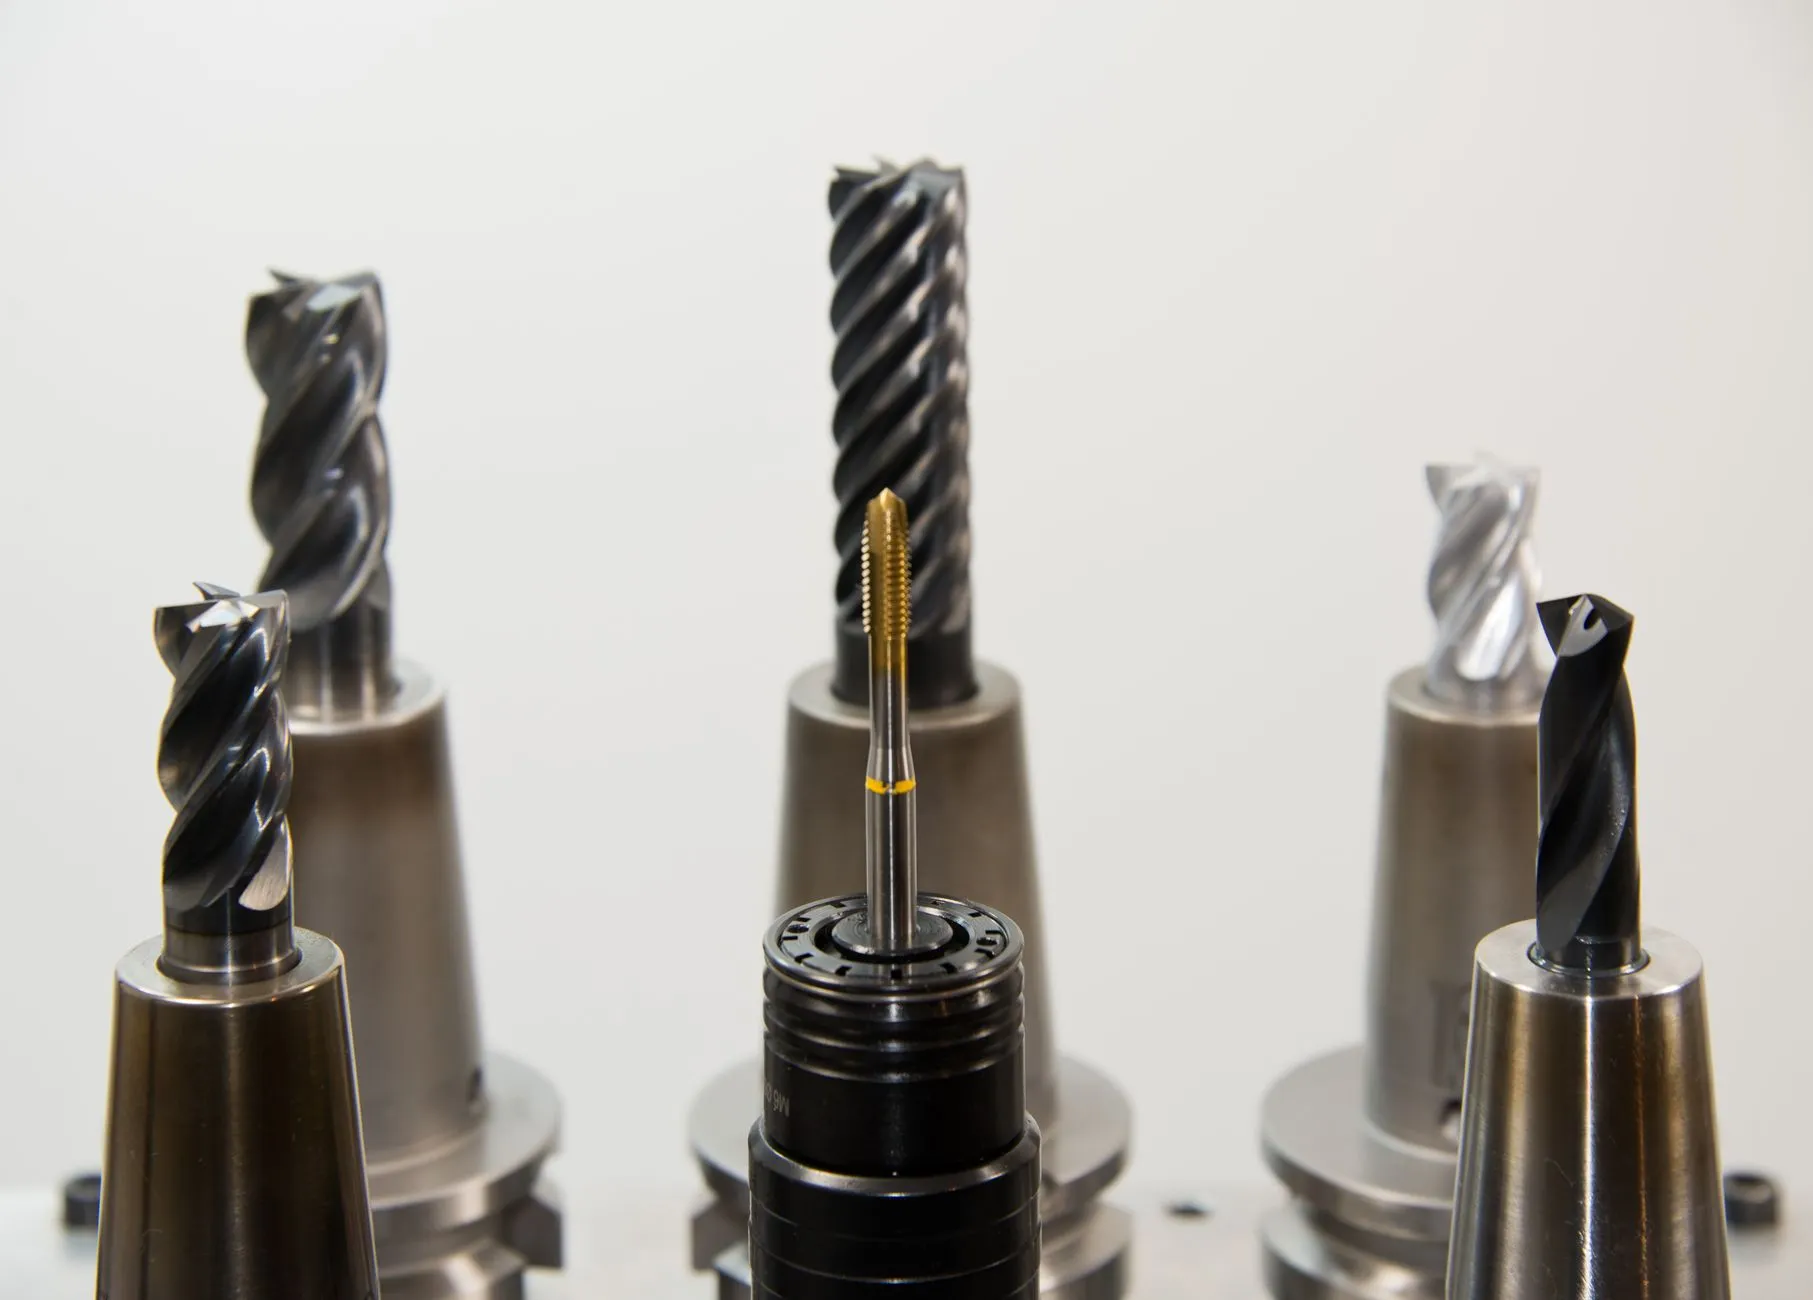
- 刀具与工序匹配:根据材料(铝件、钢件、不锈钢)和特征类型,配置面铣刀、钻头、丝锥、倒角机刀具等,刀库容量通常选择16至24把。
- 程序集中管理:将铣削、钻孔、攻丝、倒角等工步写入同一加工程序,通过子程序调用和坐标偏移实现工序切换。
- 在线检测衔接:对关键尺寸可加装测头,加工后即时反馈补偿,降低批量报废风险。
实施流程:从需求到稳定量产
多工序集成不是简单地把设备拼在一起,需要按步骤推进:
- 零件工艺分析:确认毛坯形式、关键尺寸、公差要求和节拍目标,判断哪些工序适合合并。
- 设备与工装选型:依据零件尺寸和批量,选择数控铣床或立式加工中心规格,设计专用夹具与定位基准。
- 程序编制与仿真:编写加工程序,进行空运行和干涉检查,确认刀具路径与换刀逻辑。
- 试切与参数固化:小批量试切,记录切削参数、刀具寿命和尺寸波动,形成标准化作业文件。
- 批量运行与维护:进入稳定生产后,按周期检查夹具磨损、刀具磨损和程序备份。
适用场景与选型建议
该方案适合零件特征集中、批量适中、对交期敏感的场景,例如自动化设备铝型材结构件、电机端盖、法兰盘、五金支架等。选型时建议关注三点:一是行程与工作台尺寸是否覆盖最大工件;二是主轴转速与刚性是否匹配材料;三是是否预留倒角和检测接口。佛山数控设备供应商众多,同慧智能设备可根据零件图纸提供加工节拍估算与配置清单,帮助用户在数控机床投入与产出之间找到平衡。
常见问题与协作方式
用户常问:复合加工是否意味着一次投入很高?实际上,通过合理选择智能设备配置和工装方案,中小批量场景也能控制成本。另一个问题是换型是否麻烦,这取决于夹具的模块化程度和程序管理方式。同慧智能设备提供从工艺咨询、设备配置到调试培训的协作路径,用户可先提供典型零件图纸,由技术团队评估复合加工可行性,再确定加工设备清单与实施节奏。