数控机床加工精度不稳定原因排查与设备维护保养规范
2026-10-21
在佛山及珠三角的机加工车间里,数控铣床和立式加工中心连续运行几个月后,常会出现同一程序、同一刀具加工出的零件尺寸忽大忽小,表面粗糙度时好时坏。这种精度不稳定并非单一故障,而是机械、热、控制、工艺多因素叠加的结果。下面从现象出发,梳理排查路径与维护规范。
一、精度漂移的常见现象与根因分层
典型表现包括:孔距超差0.02mm以上、精铣面出现接刀痕、倒角机加工后棱边毛刺忽多忽少。按故障率统计,机械松动与热变形合计占六成以上,伺服与参数问题约占两成,工艺与装夹占其余部分。
- 机械层面:滚珠丝杠预紧力下降、导轨镶条磨损、主轴轴承游隙增大,直接反映为反向间隙超差。
- 热层面:主轴连续高速运转后伸长,Z向零点漂移可达0.01~0.03mm;车间昼夜温差超过8℃时尤为明显。
- 控制层面:伺服增益不匹配、编码器信号干扰,表现为过切或欠切。
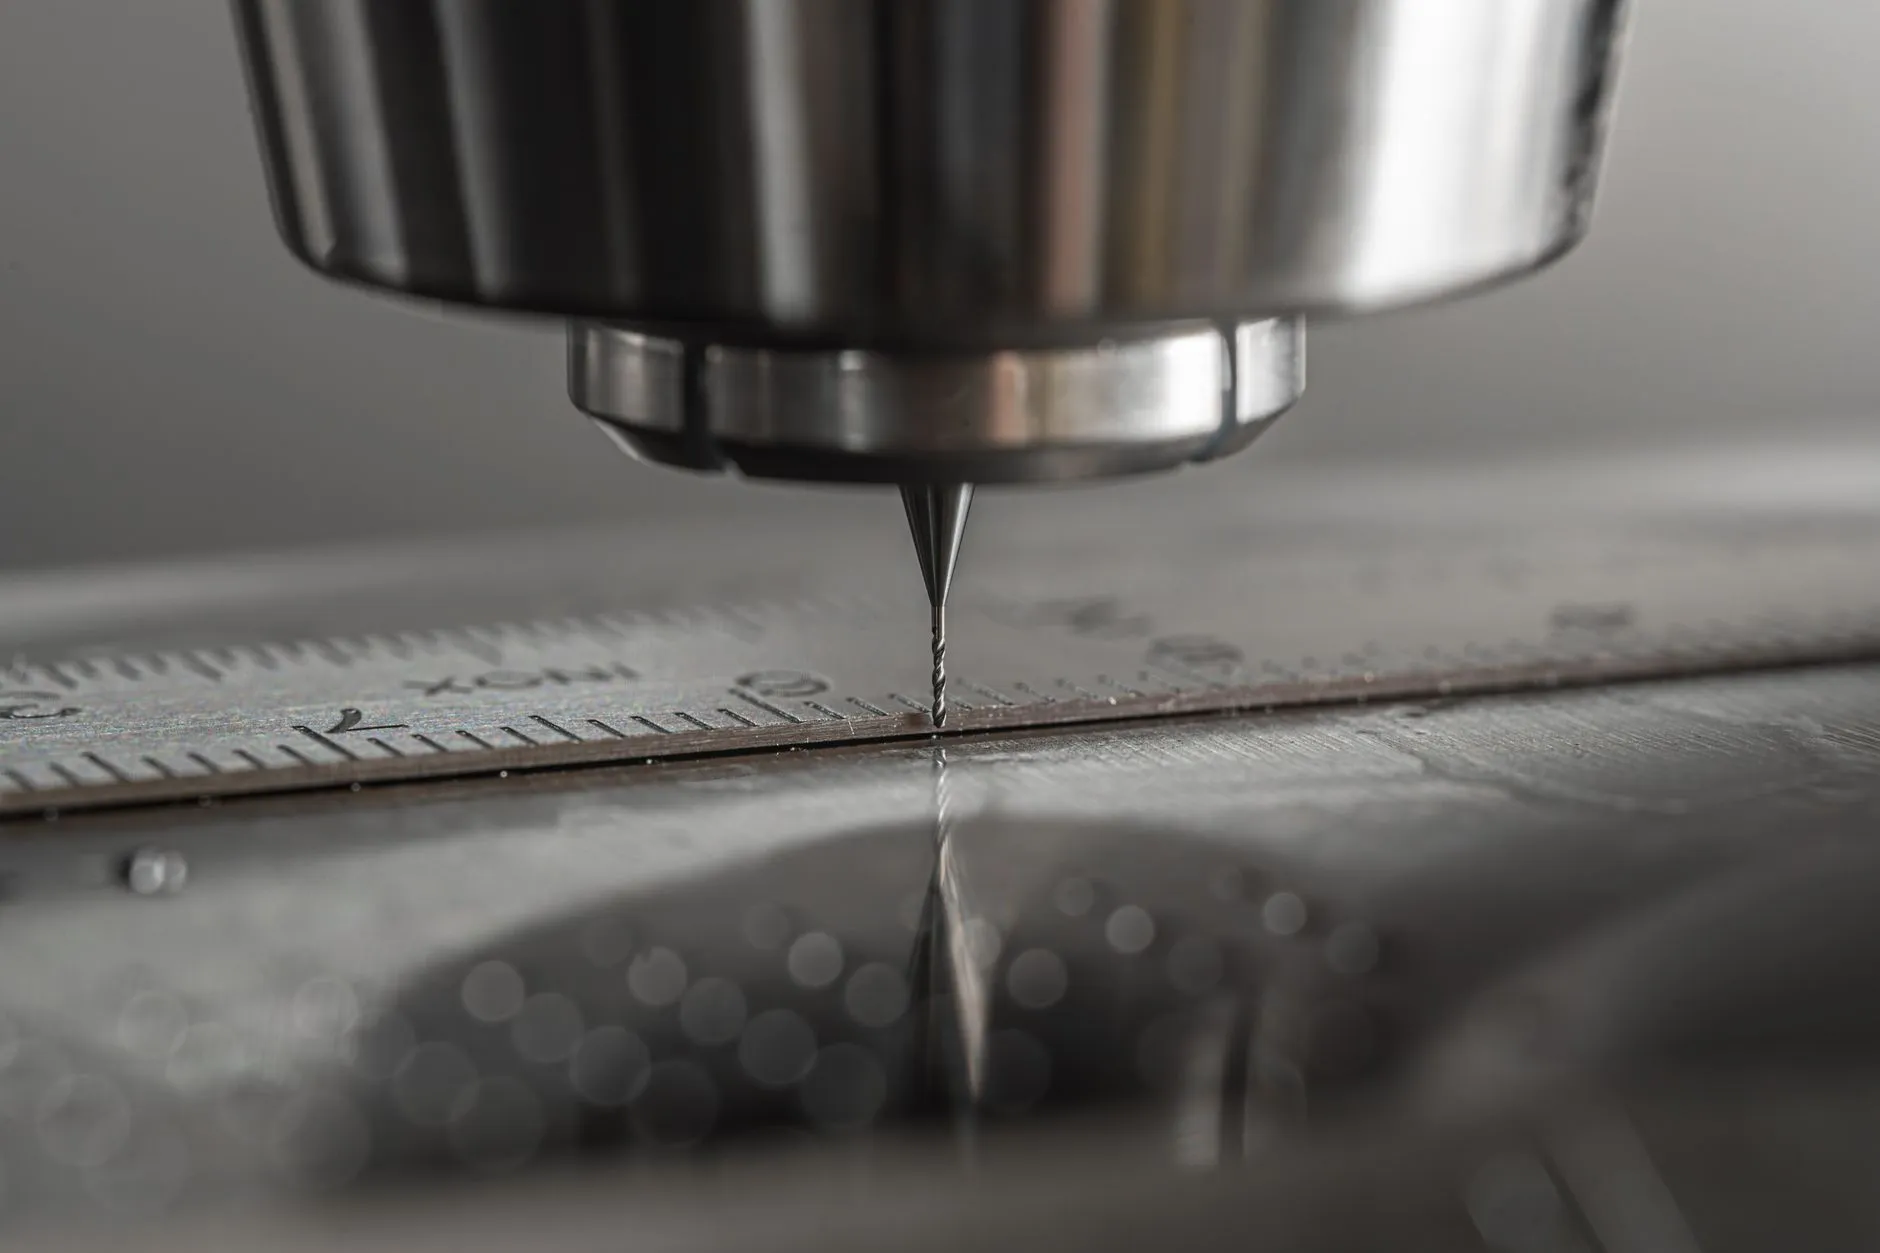
二、系统性排查与设备维护要点
排查应按“先静态后动态、先机械后电气”的顺序进行。用激光干涉仪测定位精度与重复定位精度,用球杆仪做圆度测试,可快速锁定是几何误差还是伺服匹配问题。对于复合加工设备,还需检查各轴联动时的跟随误差。
- 每周检查主轴锥孔清洁度与拉钉拉力,拉力不足会导致刀具微量位移。
- 每月用千分表检测反向间隙,超过0.015mm即需调整丝杠预紧或补偿参数。
- 每季度更换导轨润滑脂,检查冷却液浓度,避免温升异常加剧热变形。
佛山数控设备使用环境普遍湿度较高,电气柜除湿与滤网清灰不可忽视,否则驱动器过热报警会间接影响加工稳定性。
三、从设备选型到工艺管理的建议
精度稳定既靠维护,也靠合理选型与工艺匹配。高节拍倒角、去毛刺工序可交由专用倒角机完成,减少立式加工中心的轻载磨损;复杂箱体件则宜选用刚性好的复合加工中心,一次装夹减少基准转换误差。日常建立点检台账,把反向间隙、主轴跳动、油温等数据趋势化,比事后抢修更能守住精度底线。智能设备的价值,正在于让这些数据可测、可追、可预警。