数控铣床与立式加工中心在精密零件加工中的选型对比分析
2026-09-27
在佛山这座制造业重镇,每天都有大量精密零件从各类数控机床下线。面对数控铣床与立式加工中心这两类主力加工设备,不少工艺工程师在选型时仍存在困惑。两者外观相似,价格却可能相差数倍,核心差异究竟在哪里?
结构差异决定加工边界
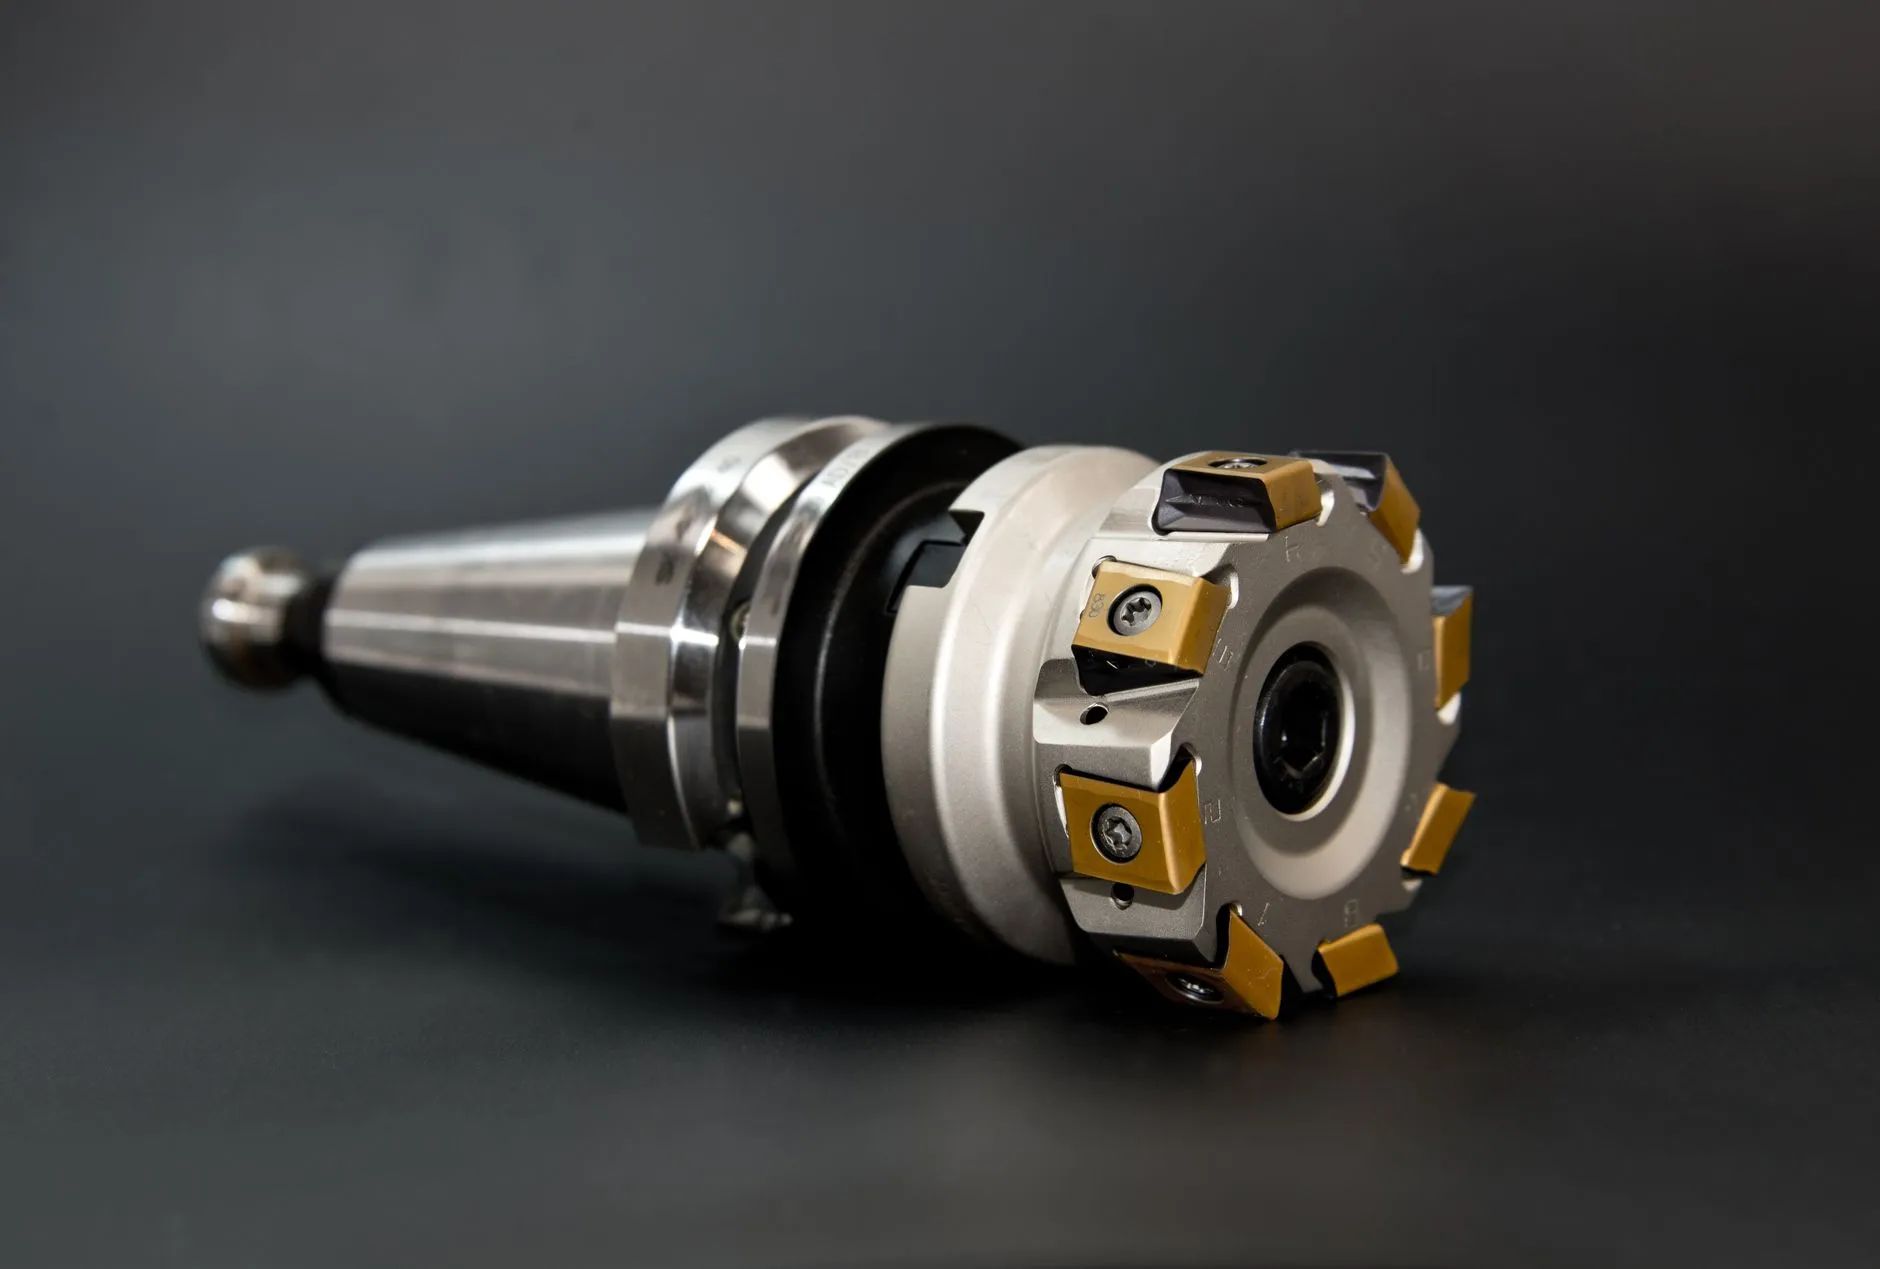
数控铣床通常以三轴联动为主,主轴垂直布置,适合完成平面、沟槽、轮廓的铣削。而立式加工中心在结构上增加了自动换刀装置(ATC)和刀库,可实现多工序连续加工。简单说,铣床是单兵作战,加工中心是流水线集成。以典型零件为例:一块铝合金基板上有12个M6螺纹孔、2个沉头孔和1条异形槽——铣床需要多次装夹、换刀;加工中心一次装夹即可完成钻、攻、铣全部工序,位置精度稳定在±0.01mm以内。
精度与效率的量化对比
从实测数据看,两者在定位精度上差距不大,但重复定位精度和工序能力差异显著:
- 数控铣床:重复定位精度约±0.008mm,适合单品种、中小批量、工序简单的零件,如夹具底板、模具镶块粗加工。
- 立式加工中心:重复定位精度可达±0.005mm以内,搭配第四轴后能完成多面加工,适合汽车零部件、医疗器件等复杂精密件。
- 复合加工趋势下,部分加工中心已集成车削功能,减少二次装夹误差。
佛山本地不少智能设备企业采用加工中心搭配倒角机组成柔性生产线,节拍时间比纯铣床方案缩短40%以上。
选型时必须核对的三个参数
不要只看价格。建议重点核对:主轴转速范围(高速铣削需15000rpm以上)、快速移动速度(影响空行程时间)、刀库容量(决定可连续加工的工序数)。若零件需要5把以上刀具且批量超过50件,加工中心的综合成本反而更低。
常见问题:铣床能否替代加工中心?
可以,但有条件。当零件工序少于3道、批量低于20件、精度要求不低于±0.02mm时,数控铣床配合手动换刀仍具性价比。反之,若涉及多面加工或螺纹铣削,强行用铣床会导致装夹次数增加,累积误差放大。此时应优先考虑立式加工中心,或咨询佛山数控设备供应商获取工艺方案。
选型没有绝对优劣,关键在于匹配零件特征与产能规划。同慧智能设备建议:先梳理典型零件的工序链,再核算单件加工成本与设备折旧,最后验证复合加工与倒角机联线的可行性。理性选型,才能让每一台数控机床发挥最大价值。