复合加工技术在佛山数控设备制造中的创新应用与发展趋势
在佛山数控设备制造领域,复合加工技术正从概念走向产线标配。传统工序分散在数控铣床、立式加工中心和倒角机之间流转,多次装夹带来的累积误差常常让精密件报废率居高不下。复合加工的核心逻辑,是将铣削、钻孔、攻丝、倒角甚至车削功能集成到同一台数控机床上,一次装夹完成多面加工。对于佛山大量承接铝型材、五金模具和自动化零件的中小企业来说,这意味着交期缩短与精度跃升的双重收益。
复合加工的技术原理与佛山产业适配性
复合加工并非简单堆叠功能模块。以立式加工中心为基础平台,通过增加数控分度头或可倾转台,实现四轴甚至五轴联动,刀具可在空间任意角度接近工件。佛山产业集群以铝型材深加工、陶瓷机械配件和家电模具为主,零件普遍具有多面倒角、斜孔和曲面特征。传统工艺需要三次装夹,而复合加工将基准统一,位置精度可从±0.05mm提升至±0.01mm以内。
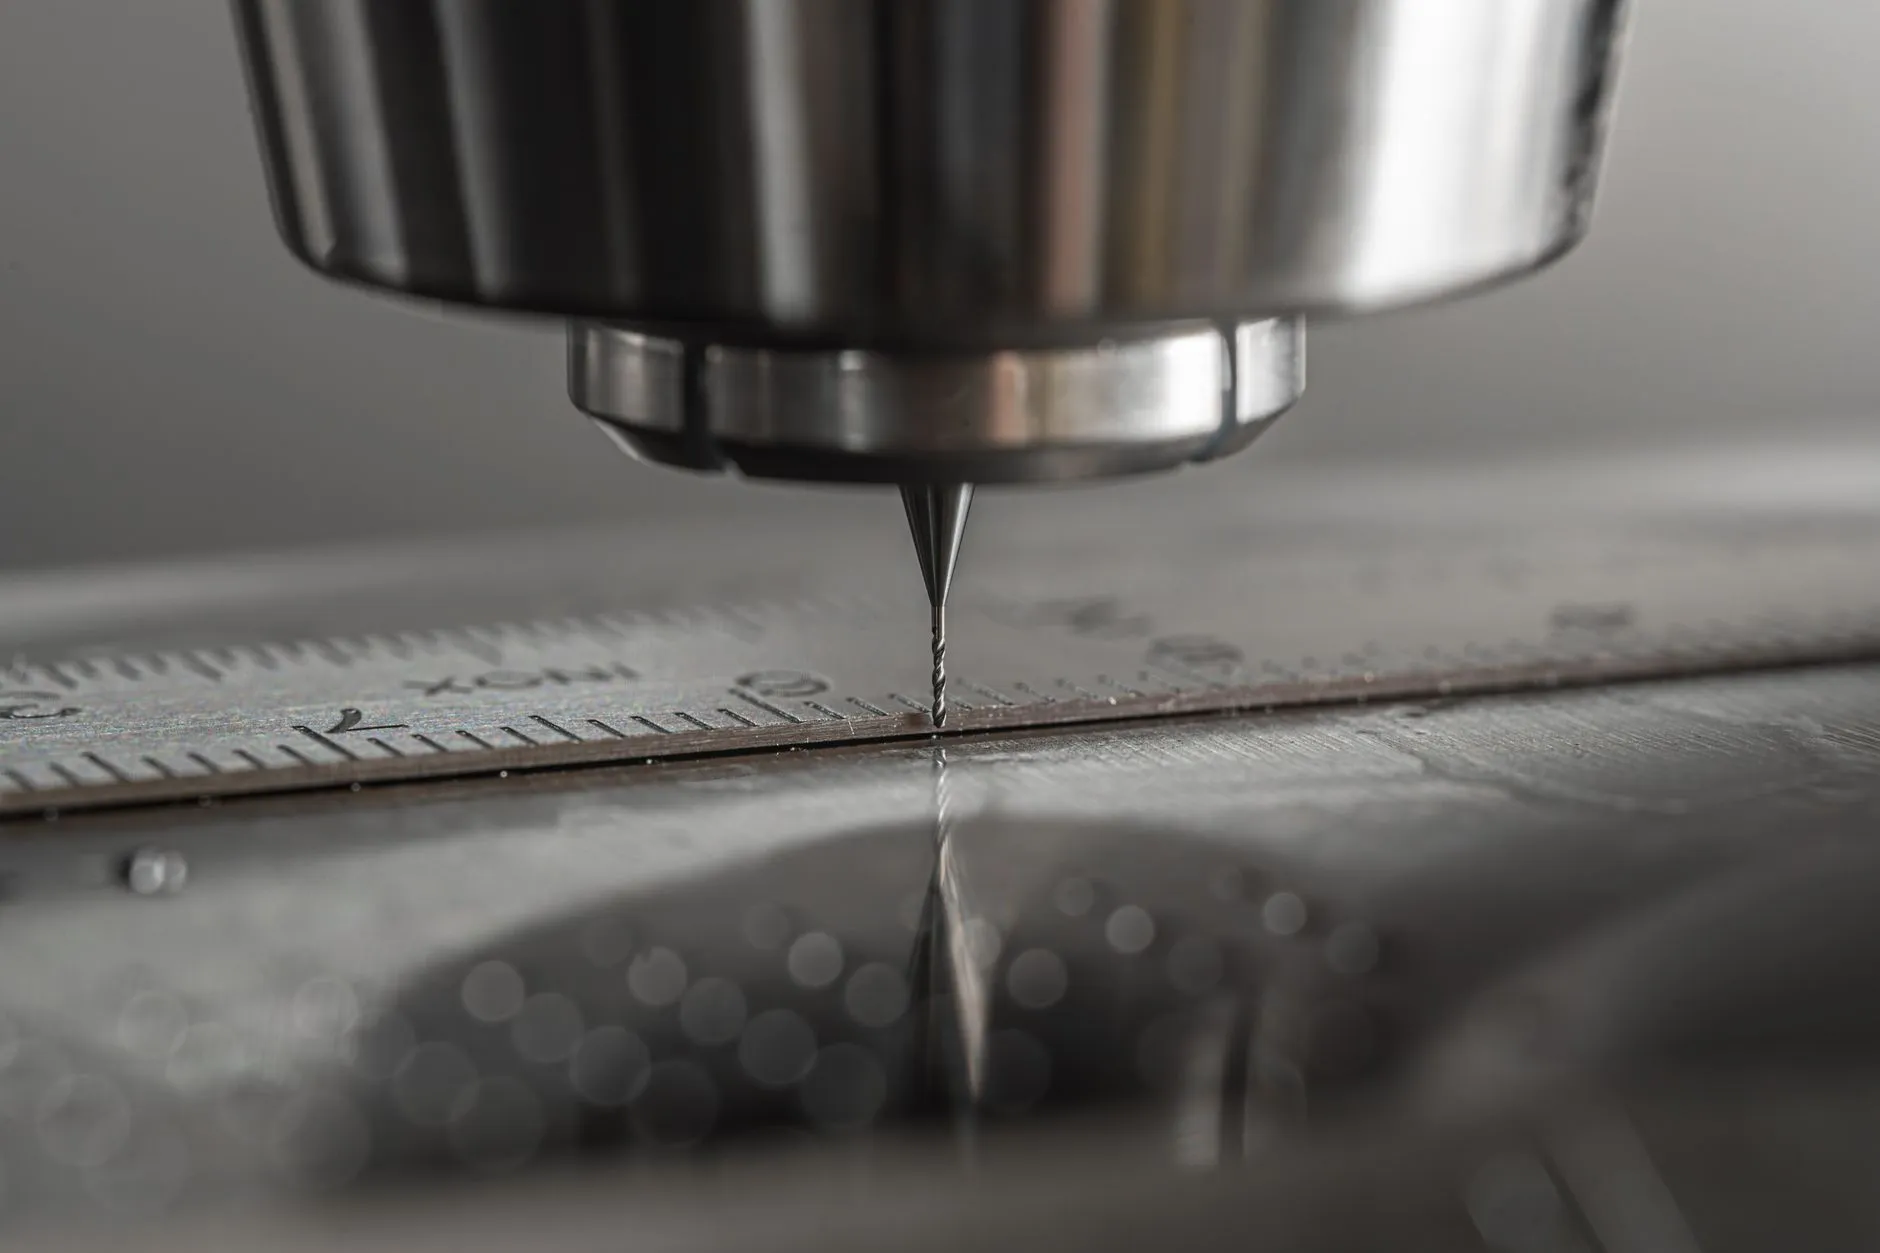
值得关注的是,倒角机在复合加工单元中的角色正在变化。过去倒角作为独立工序,依赖人工上下料;如今在智能设备集成方案中,倒角刀具被纳入加工中心的刀库,由程序自动调用。佛山一家铝型材加工厂的数据显示,将倒角工序并入立式加工中心后,单件辅助时间从4.2分钟降至0.8分钟,刀具更换次数减少60%。
实操方法:从单机改造到单元集成
对于已拥有数控铣床的佛山中小工厂,分阶段推进复合加工更为务实:
- 第一阶段:为现有立式加工中心加装第四轴,实现圆柱面多角度钻孔与铣槽,投资约8-12万元;
- 第二阶段:引入带动力刀塔的车铣复合机床,覆盖回转体零件的端面与侧向加工;
- 第三阶段:通过机器人或桁架机械手串联两台加工设备,形成柔性制造单元,夜班无人化运行。
需要提醒的是,复合加工对CAM编程和后处理要求更高。刀具干涉检查、主轴定向角度和刀尖跟随功能必须精确配置,否则撞机风险远高于单工序机床。
数据对比:复合加工与传统工序的效益差距
以佛山某模具配件企业生产的阀体零件为例,材料为6061铝合金,需完成端面铣削、四周倒角、6个M6螺纹孔和2个斜孔。传统方案使用3台设备、4次装夹,总工时18分钟,合格率92%。改用带第四轴的立式加工中心配合复合加工策略后,装夹次数降至1次,总工时9.5分钟,合格率提升至98.6%。按年产5万件计算,仅人工与废品损失两项,每年可节约超过40万元。
佛山数控设备产业链的成熟,使得复合加工单元的本土化采购成本比五年前下降约35%。本地智能设备供应商能够提供从机床选型、夹具设计到程序调试的全流程支持,这是长三角和珠三角其他城市难以复制的优势。
发展趋势:复合加工与智能化的深度融合
未来三年,佛山复合加工技术将呈现两个明确方向。其一是数控机床内置工艺数据库,根据材料硬度和刀具磨损自动调整切削参数,降低对操作经验的依赖。其二是复合加工单元与MES系统直连,实时回传加工节拍、刀具寿命和精度漂移数据,实现预测性维护。对于加工设备采购决策者而言,选择支持OPC UA协议和具备开放数据接口的机型,比单纯追求轴数更有长期价值。
复合加工不是万能钥匙,但它在佛山数控设备制造中的渗透率已从2019年的不足15%上升至如今的38%左右。那些率先完成工艺整合的企业,正在用更短的交付周期和更稳定的精度,拉开与竞争对手的差距。