复合加工设备技术能力解析与多工序集成应用场景介绍
2026-10-06
复合加工设备是什么?从单机到多工序集成的能力边界
复合加工并非简单地把多台设备拼在一起,而是以数控机床为基础平台,通过工序集成、刀具系统扩展和控制系统协同,让零件在一次装夹中完成铣削、钻孔、攻丝、倒角等多道工序。佛山市同慧智能设备有限公司围绕这一方向,提供从数控铣床、立式加工中心到倒角机及配套智能设备的选型与集成方案,帮助用户减少装夹次数、降低累积误差。对于多品种、中小批量的精密零件而言,这种能力直接决定了交付周期与一致性。
核心技术能力:精度、刚性与工序衔接
判断一台加工设备能否胜任复合加工,通常要看三个维度:
- 结构刚性:立式加工中心的主轴锥孔规格(如BT40/BT50)、立柱与床身铸件结构,决定重切削时的抗振表现。
- 定位精度与重复定位精度:常见数控铣床可达±0.005mm级别,直接影响多工序切换后的尺寸一致性。
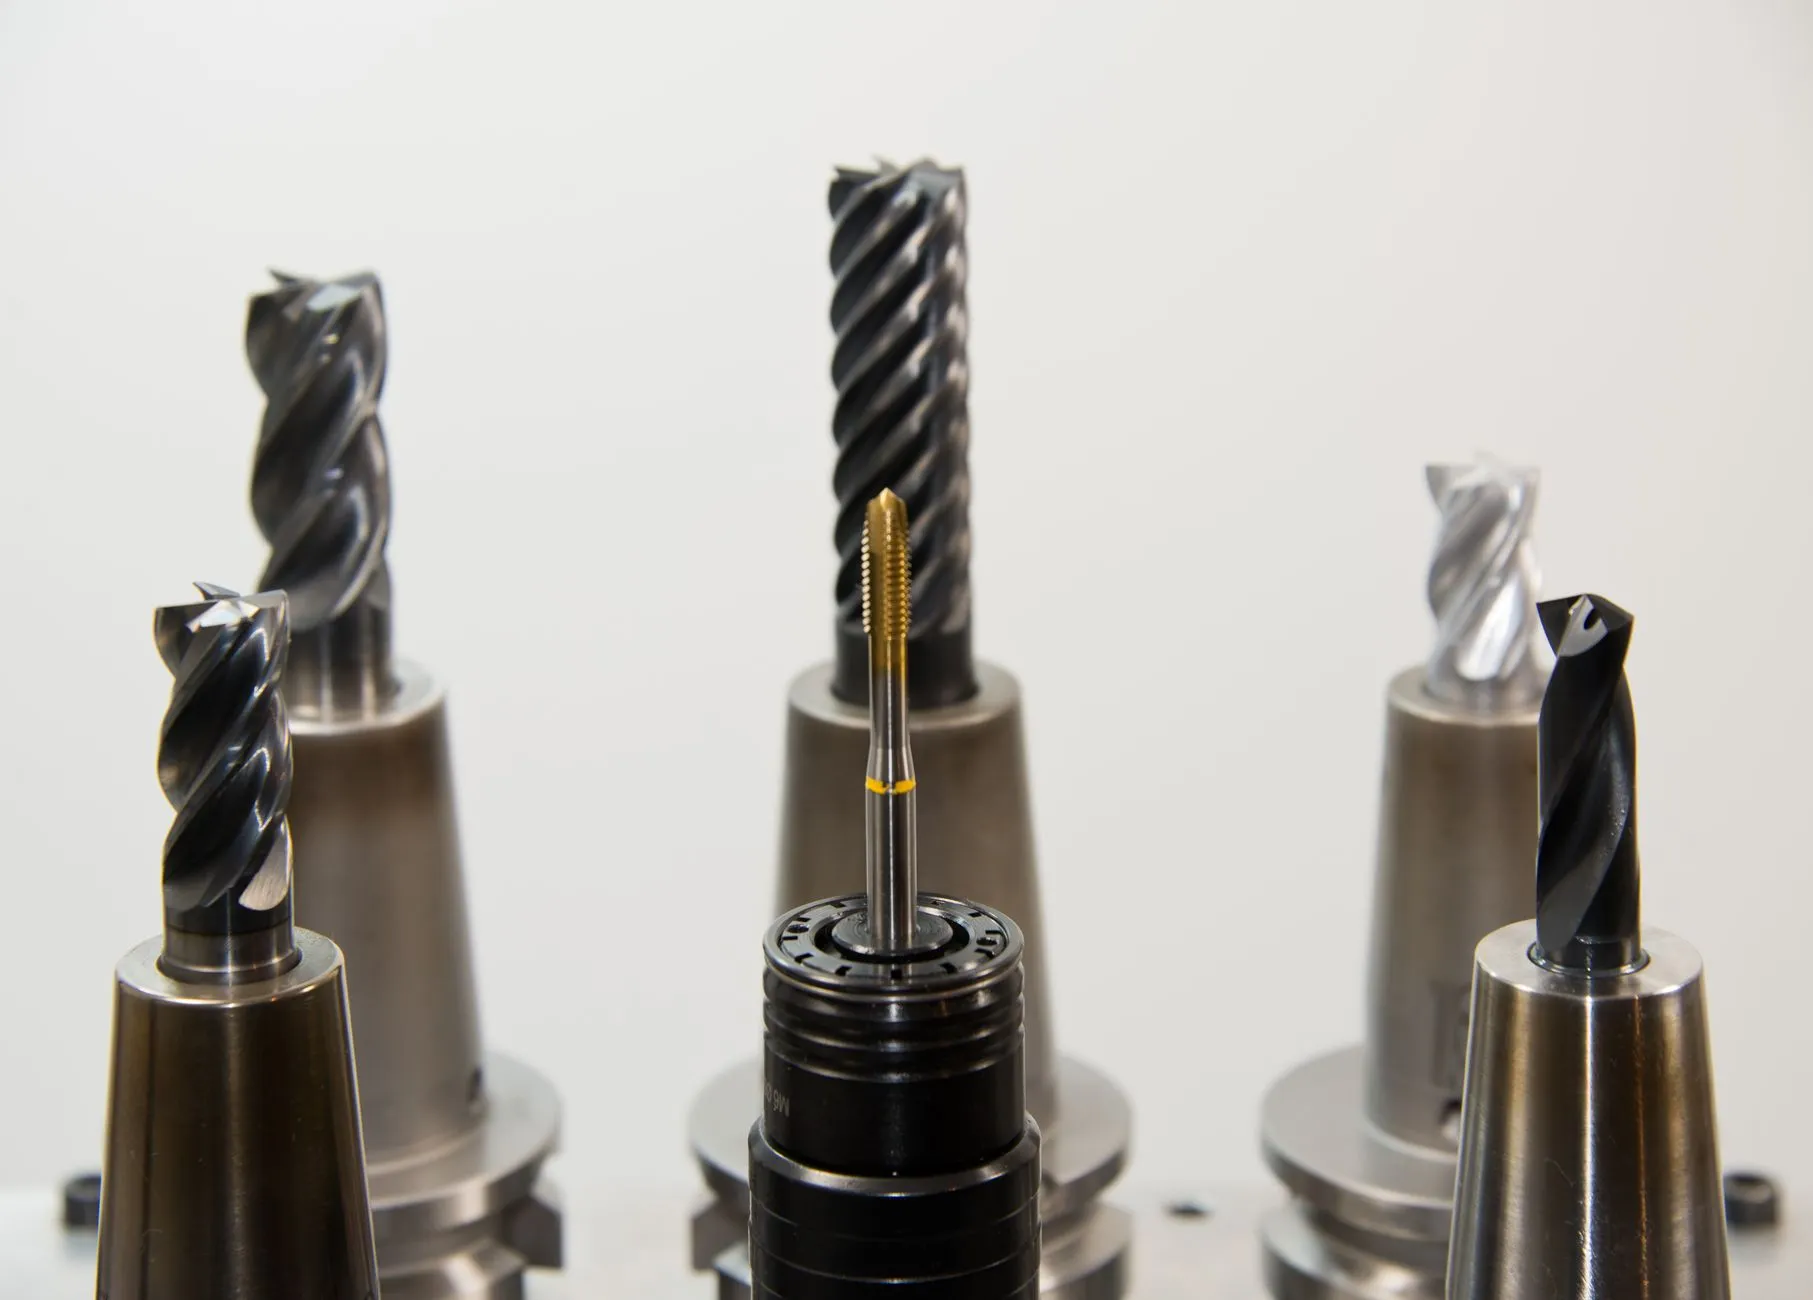
- 工序集成度:是否支持刀库扩展、第四轴、在线测量与倒角刀具的快速切换,决定一次装夹能覆盖多少工序。
同慧智能设备在方案设计阶段会结合零件图纸,评估毛坯余量、关键公差和节拍要求,再匹配对应的佛山数控设备配置,而不是单纯按机型参数推销。
典型应用场景:哪些零件适合复合加工
复合加工设备的优势在以下场景中尤为明显:
- 需要多面加工的箱体、端盖、法兰类零件,传统方式需多次装夹找正;
- 孔系与轮廓铣削并存,且孔口需要倒角去毛刺的零件;
- 批量适中、换型频繁,要求快速切换刀具与程序的柔性生产;
- 对同轴度、垂直度有较高要求,装夹次数越少越有利的精密件。
如果零件结构简单、批量极大,专机或单一工序设备往往更经济;复合加工的价值集中体现在“减少装夹、缩短流程、稳定精度”上。
选型与实施建议:从需求到落地
用户在选购数控铣床或立式加工中心时,建议按以下顺序梳理需求:
- 明确最大工件尺寸与重量,确定行程与工作台规格;
- 列出需要集成的工序清单,判断是否需要刀库、第四轴或倒角专机配合;
- 确认控制系统品牌与操作习惯,评估编程与维护成本;
- 考察供应商是否具备工艺调试与夹具配套能力。
同慧智能设备在交付环节通常包含工艺分析、夹具建议、程序调试与操作培训,确保复合加工方案真正跑通,而不只是设备到场。
常见问题与合作方向
问:复合加工设备是否一定比单机贵?初期投入可能更高,但综合装夹工时、夹具数量和不良率,批量生产下往往更具成本优势。
问:现有数控机床能否改造为复合加工?部分机型可通过加装刀库、第四轴或倒角装置实现,需评估结构刚性与系统兼容性。
问:如何判断方案是否合适?建议提供典型零件图纸与节拍要求,由技术团队做工序拆解与设备匹配。
佛山市同慧智能设备有限公司面向珠三角及周边制造企业,提供数控机床选型、复合加工方案设计与智能设备配套服务,欢迎带件试加工或来厂考察,用实际切削结果验证设备能力。