立式加工中心倒角机联合作业方案设计与应用场景解析
在金属切削与去毛刺工艺中,立式加工中心与倒角机的联合作业正成为提升效率的关键突破口。佛山作为华南装备制造重镇,本地佛山数控设备供应链的成熟,让这种复合加工方案从设想走向规模化落地。
工序割裂带来的隐形成本
传统生产线上,工件在数控铣床完成铣削后,需转运至独立倒角工位。二次装夹不仅引入定位误差,还拉长了生产节拍。据我们在一线收集的数据,中小型壳体类零件因转运和重复对刀,单件辅助时间常占到总工时的15%~20%。对于批量在50~500件之间的订单,这部分损耗直接侵蚀利润。
更棘手的是,倒角机独立运行时,对孔口、轮廓边缘的毛刺去除往往依赖人工经验。压力给大了崩边,给小了残留毛刺,一致性难以保证。这也是不少机加工车间良率波动的隐形来源。
联合作业方案的技术逻辑
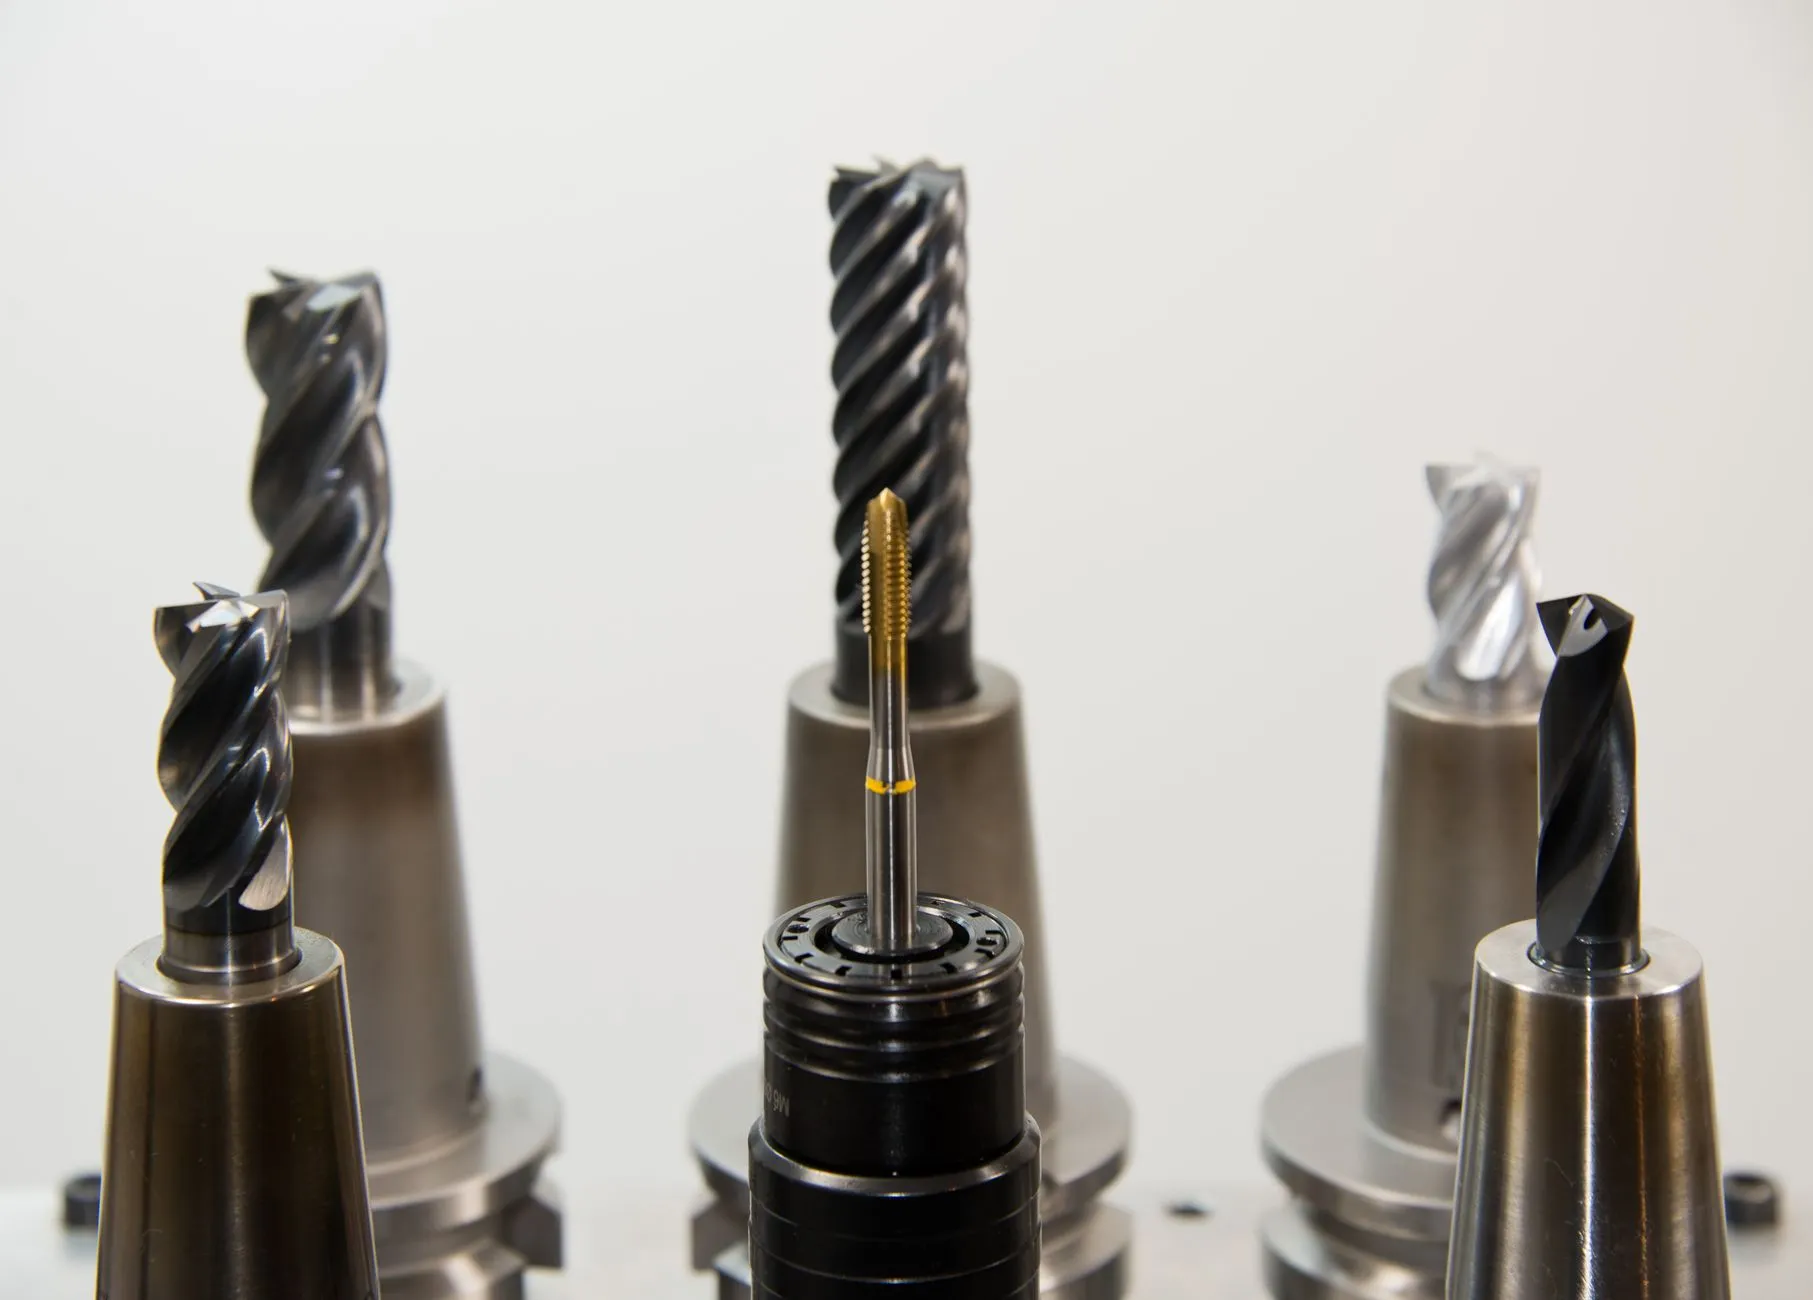
把倒角机功能集成到立式加工中心的工艺链中,核心在于解决两个问题:刀具管理与路径衔接。目前主流做法有两种:
- 刀库扩展方案:在加工中心刀库中增加倒角刀具位,通过程序调用同一主轴完成铣削与倒角。适用于倒角规格单一、批量稳定的场景。
- 在线集成方案:在数控机床工作台侧加装独立倒角动力头,由同一CNC系统控制,实现铣削后即时倒角,无需二次装夹。
两种方案各有取舍。前者改造成本低,但对刀具长度和主轴转速匹配要求高;后者节拍更紧凑,但需要智能设备层面的信号交互与安全互锁。
实践中的参数匹配建议
以铝合金壳体为例,铣削后用倒角刀去除0.3mm~0.5mm毛刺时,主轴转速建议控制在8000~12000r/min,进给速度300~600mm/min。若材料为45号钢,转速需下调至4000~6000r/min,并配合微量润滑。关键点是倒角刀具的轴向位置必须与铣削坐标系严格对应,否则会出现一边过切、一边残留。
我们在为佛山本地客户部署复合加工方案时,通常会先做刀具轨迹仿真,再上机试切三件,确认倒角均匀性后再批量运行。这一步骤看似繁琐,却能避免整批报废。
适用场景与选型参考
这种联合作业方案并非万能。它最适合以下场景:轮廓复杂、孔口密集的腔体零件;批量在30件以上、换型频率中等的订单;以及对去毛刺一致性要求较高的汽车零部件或医疗设备结构件。
对于单件小批量、倒角规格频繁变化的工况,独立倒角机配合人工反而更灵活。选型时,建议重点关注加工设备的CNC系统开放性、刀库容量以及是否支持在线检测反馈。
佛山数控设备产业链的配套优势在于,从光机、数控系统到倒角动力头,本地都能找到快速响应的供应商。这为方案迭代和售后维护提供了便利。随着智能设备与工艺软件的融合加深,立式加工中心与倒角机的联合作业将不再是简单叠加,而是走向工艺参数自适应的方向。