复合加工设备的功能配置与多工序集成方案说明
复合加工设备是什么?从单机到多工序集成的能力边界
在佛山数控设备领域,复合加工并非简单地将多台机床拼在一起,而是通过结构设计与数控系统整合,让数控铣床、立式加工中心与倒角机等功能模块在同一平台上协同工作。佛山市同慧智能设备有限公司围绕这一方向,为中小型精密零件加工企业提供从单机选型到多工序集成的配置方案。其核心价值在于:一次装夹完成铣削、钻孔、攻丝、倒角等多道工序,减少重复定位误差,缩短流转时间。
功能配置的核心维度
判断一台复合加工设备是否适合自身产线,可从以下维度评估:
- 轴数与联动能力:三轴联动适合常规铣削,四轴或五轴联动可处理斜面、曲面及多面体零件,决定复杂度的上限。
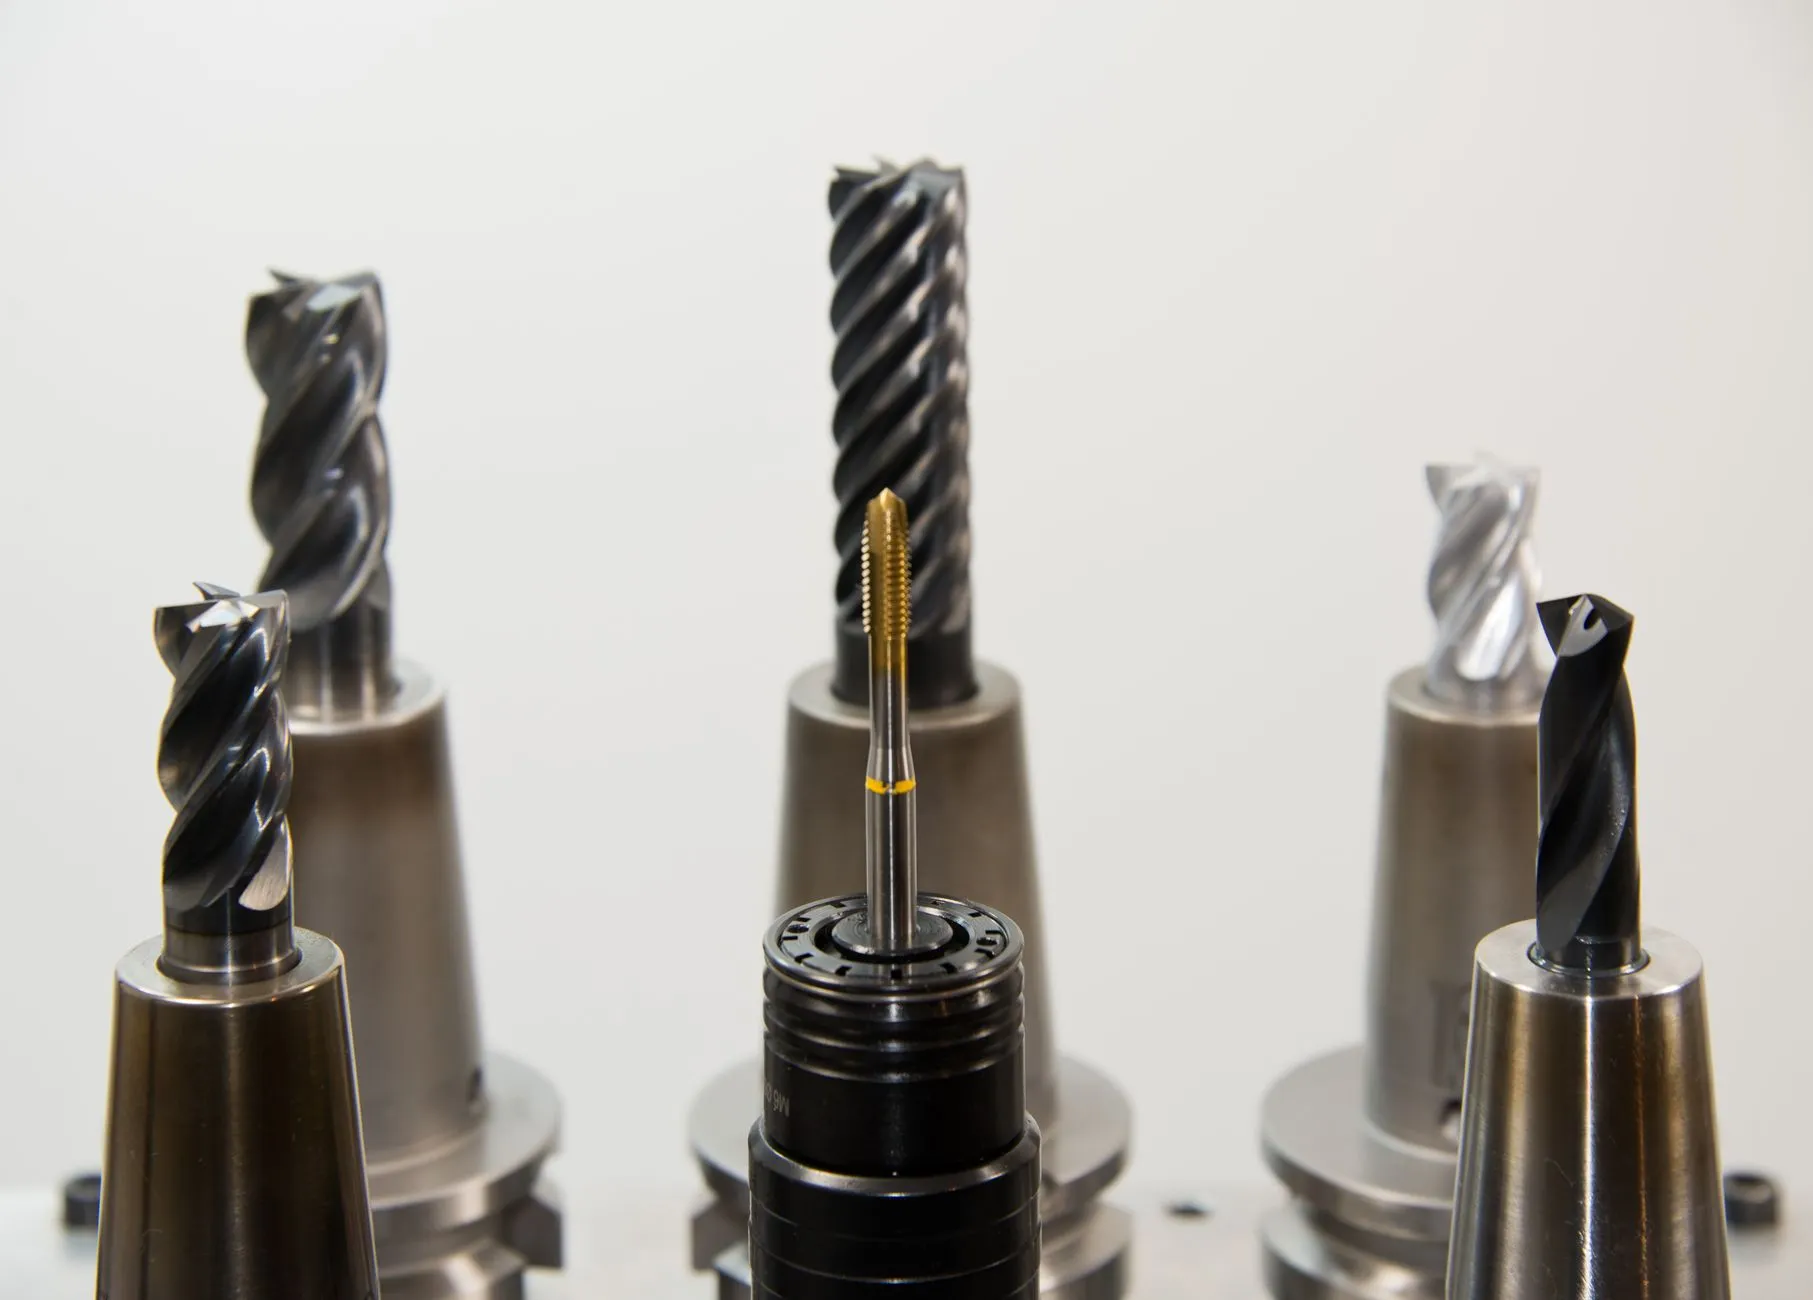
- 主轴与刀库配置:主轴转速范围(如8000–24000rpm)影响铝合金、钢材的加工表面质量;刀库容量(12–24把)决定连续加工时的换刀效率。
- 倒角与去毛刺模块:部分机型集成倒角机功能头,可在铣削后直接完成孔口倒角,避免二次装夹。
- 数控系统与接口:支持G代码、M代码扩展及外部信号交互,便于接入自动化产线或机械手上下料。
这些配置并非越多越好,而是要与零件特征、批量大小和节拍要求匹配。
多工序集成方案的典型适用场景
多工序集成方案在以下场景中优势明显:
- 多面加工零件:如电机端盖、传感器壳体,需要在不同面上完成铣面、钻孔和倒角。
- 中小批量多品种:换型频繁,通过程序调用和快换夹具减少停机时间。
- 空间受限的车间:用一台智能设备替代多台单机,降低占地与人工搬运成本。
对于以单一工序为主、批量极大的产品,单独配置数控机床反而更经济。方案选择应基于工艺路线分析,而非追求功能堆叠。
选型与实施建议
佛山同慧智能设备建议按以下步骤推进:先梳理零件图纸与工艺卡,明确需要集成的工序数量和精度要求;再确认毛坯形式与夹具方案,评估是否需定制工装;随后对照设备参数表核对行程、主轴功率和重复定位精度;最后安排试切验证,用实际零件检验节拍与表面质量。实施阶段需关注操作培训、程序管理和日常维护规范,确保加工设备长期稳定运行。
常见问题与合作方式
客户常问:复合加工设备能否替代全部单机?答案取决于零件复杂度与产能规划,多数情况下它承担关键工序集成,而非完全取代。另一个问题是交期与售后,同慧智能设备提供从方案沟通、样件试切到安装调试的完整流程,并支持后续工艺优化。如需了解具体配置与适配方案,可通过网站产品中心栏目进一步沟通。