倒角机在精密零件加工中的应用要点与常见工艺问题处理
在精密零件加工领域,倒角工序看似简单,却直接影响装配精度、去毛刺效果与零件疲劳寿命。随着数控铣床与立式加工中心的普及,越来越多企业将倒角纳入CNC工序链统一管理,但实际生产中仍频现角度偏差、表面振纹、刀具异常磨损等问题。佛山作为华南装备制造重镇,本地佛山数控设备供应商在服务客户过程中积累了大量一线案例,本文结合工艺实践展开分析。
一、倒角工艺的典型问题与成因
精密零件倒角常见缺陷集中在三类:一是倒角尺寸超差,多因刀具路径未按实际刃长补偿,或Z轴对刀基准与工件坐标系不一致;二是表面粗糙度不达标,往往与主轴转速和进给匹配失当有关,例如在数控机床上加工45钢倒角时,转速低于3000r/min、每齿进给超过0.08mm,容易产生振纹;三是刀具崩刃,多见于加工不锈钢或钛合金时未启用内冷或冷却压力不足。
另一个容易被忽视的环节是刀具装夹。倒角刀在弹簧夹头中的悬伸长度每增加5mm,刚性下降约15%,在复合加工工序中连续走刀时尤为明显。建议将悬伸控制在刀具直径的3倍以内,并对刀柄进行动平衡检测。
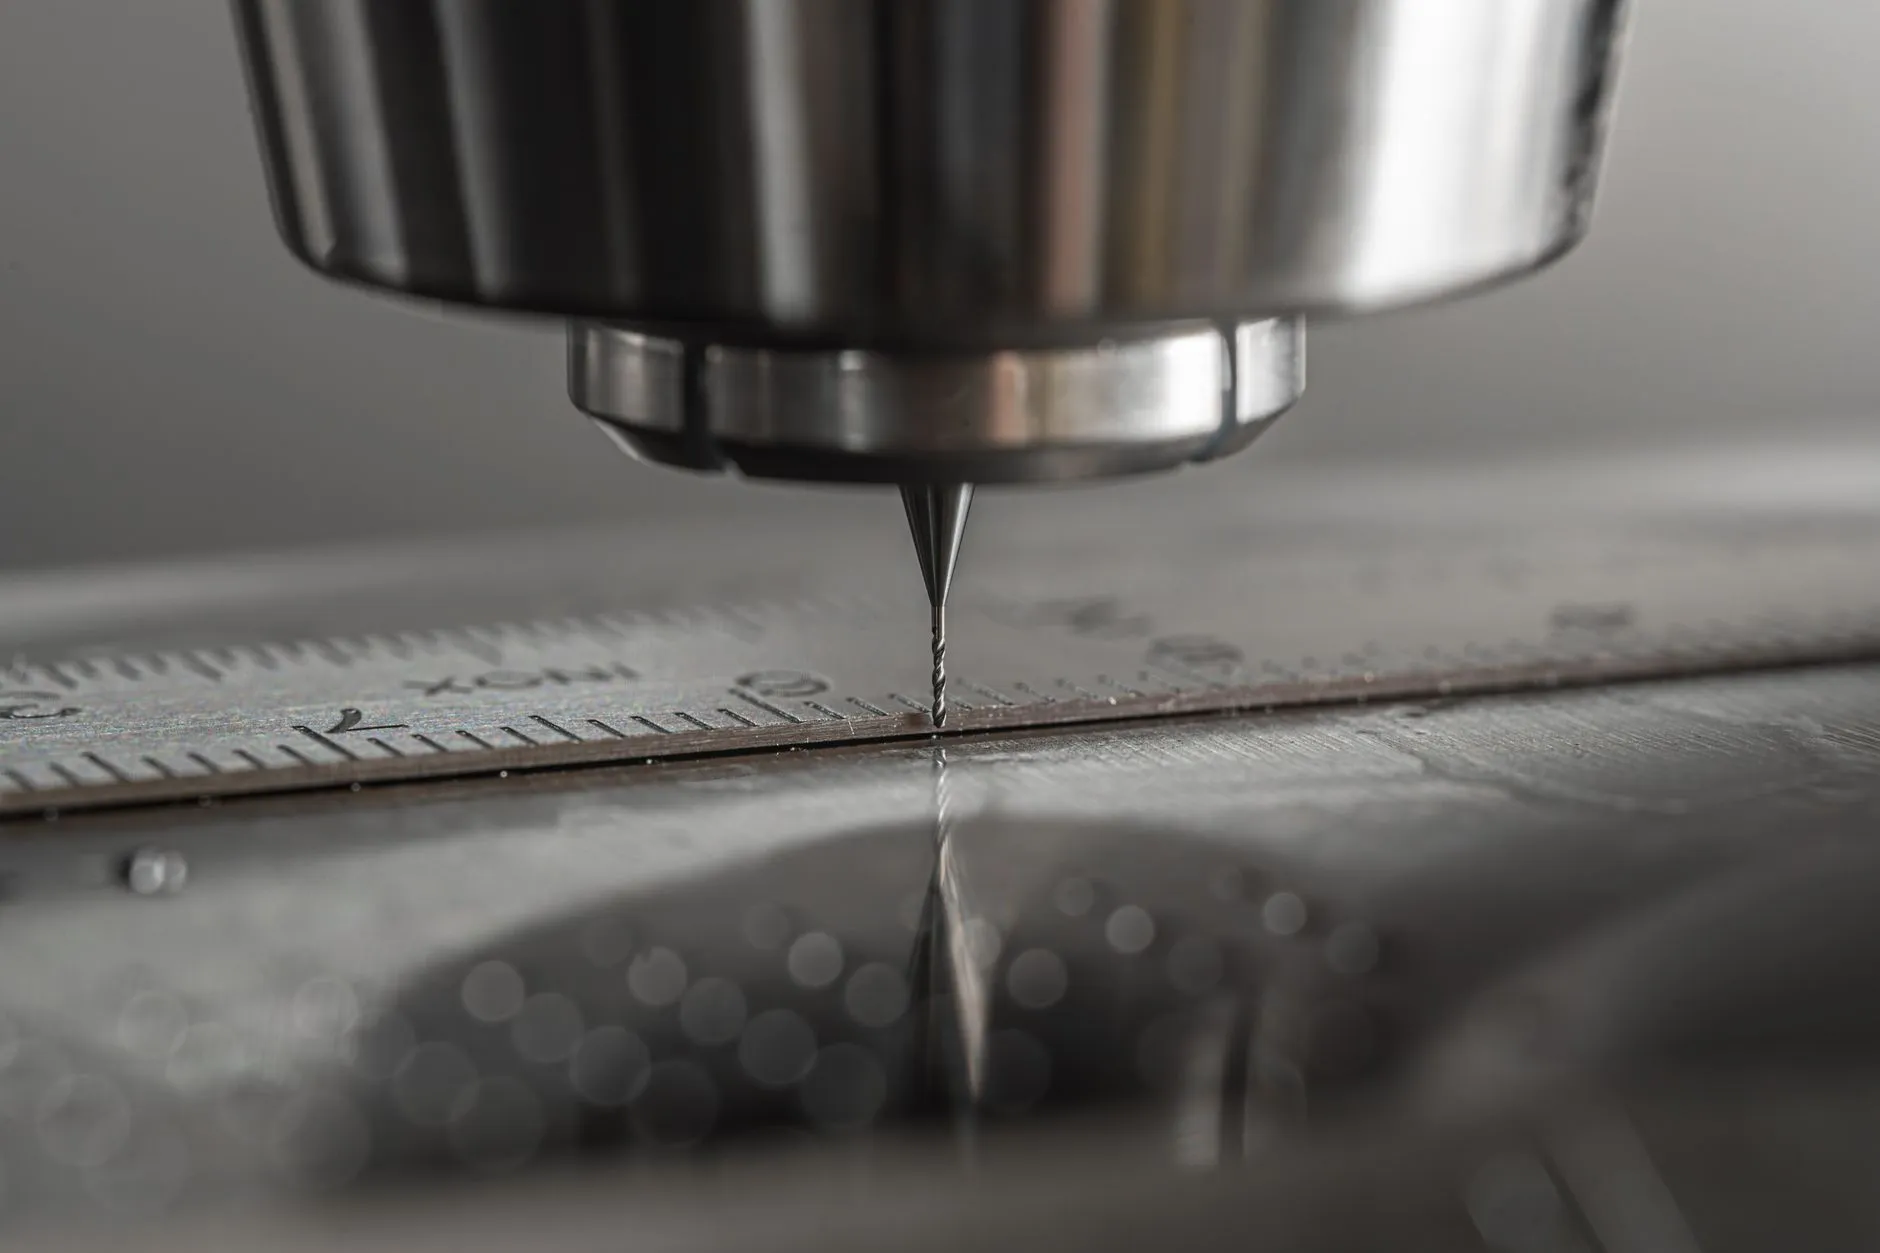
二、数控设备上的倒角参数与工艺优化
在立式加工中心上执行倒角,推荐采用“轮廓铣+刀具半径补偿”的方式而非简单的点位下刀。以C1倒角、φ10倒角刀为例,可参考以下参数区间:
- 铝合金:主轴转速6000–9000 r/min,进给800–1500 mm/min;
- 碳钢:转速3500–5000 r/min,进给400–700 mm/min;
- 不锈钢:转速2500–4000 r/min,进给300–500 mm/min,必须开启内冷。
对于批量零件,建议在数控铣床上使用宏程序或参数化编程,将倒角宽度设为变量,换刀后仅需修改刀补值即可,减少对刀次数。部分智能设备已支持在线测量反馈,可自动修正倒角深度偏差。
三、从单机到产线的实践建议
倒角质量稳定与否,很大程度上取决于前道工序的一致性。若前道铣削留下的台阶高度波动超过0.05mm,倒角宽度就会随之漂移。因此在加工设备选型与排产时,应把倒角工序安排在半精加工之后、精加工之前,并保证定位基准统一。
刀具管理同样关键。建立倒角刀寿命台账,按加工材料与米数设定换刀阈值,比单纯按件数换刀更可靠。佛山本地不少佛山数控设备服务商可提供刀具预调与工艺联调支持,帮助用户在复合加工单元中把倒角节拍压缩10%–20%。
倒角工序的精细化程度,往往反映一家工厂的工艺管理水平。把倒角参数、刀具管理与检测闭环纳入数控机床工艺文件,配合智能设备的过程监控能力,才能让这一“小工序”真正支撑起精密零件的一致性与可靠性。