复合加工方案的核心技术内容与项目实施步骤
复合加工方案解决什么问题
当零件需要同时完成平面铣削、轮廓加工、孔系加工和棱边倒角时,分散在多台设备上生产往往带来重复装夹、基准漂移和周转等待。佛山市同慧智能设备有限公司面向这类需求提供复合加工方案,以数控铣床与立式加工中心为主体,配合倒角机与专用工装,把多道工序整合到一次装夹或短流程内完成,减少累计误差,提升批次一致性。方案的本质不是单机销售,而是围绕零件工艺路线做设备组合与节拍设计。
方案的核心技术构成
方案能力体现在设备选型与工艺配置的匹配上,主要维度包括:
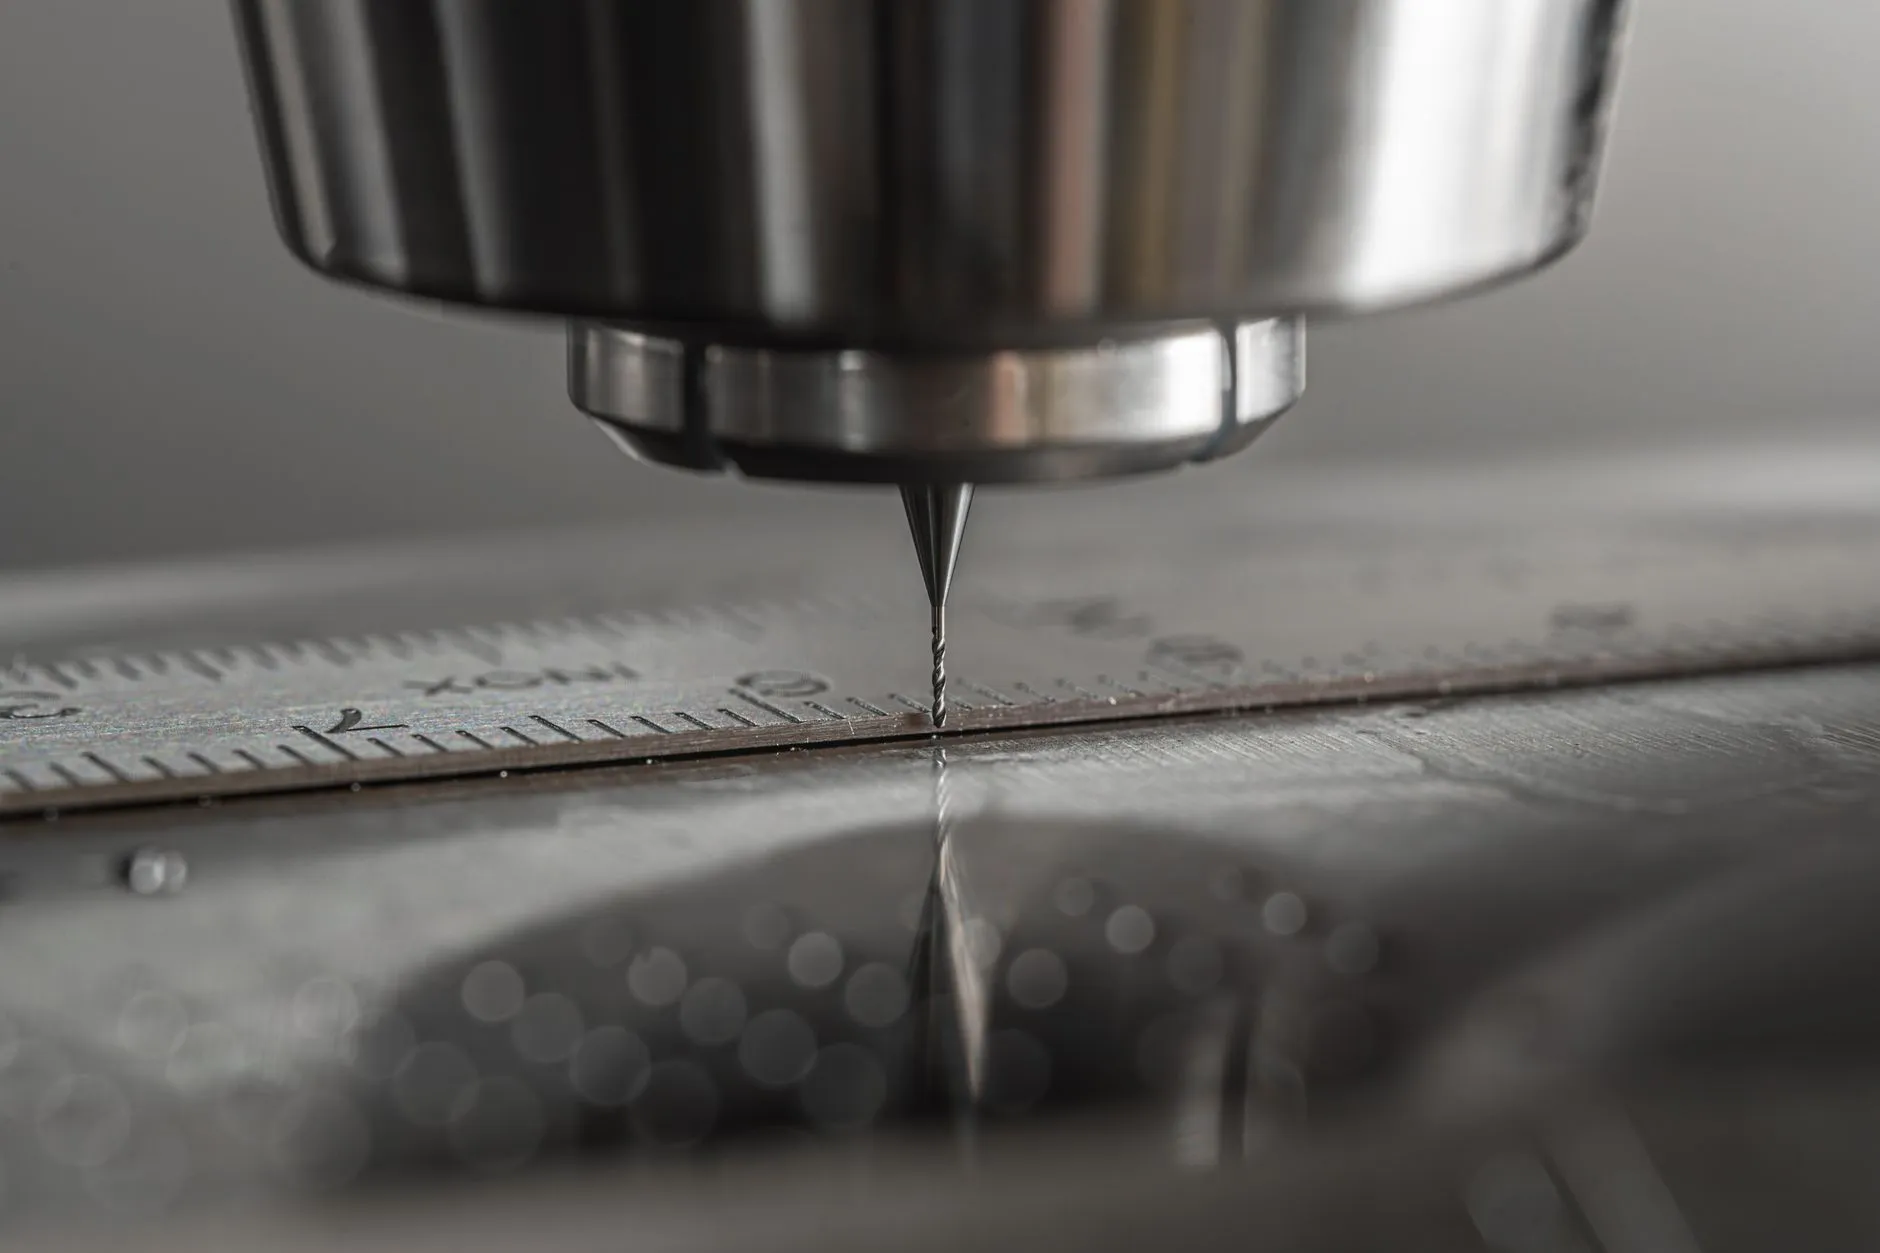
- 主机配置:立式加工中心按行程(如600×400×500mm至1100×600×600mm)、主轴转速(8000–12000rpm)、刀库容量(16–24把)匹配零件尺寸与换刀频次;数控铣床用于大件平面与型腔的稳定切削。
- 倒角与去毛刺:倒角机承担棱边处理,可设定角度与进给,避免人工打磨造成的边线不均。
- 工装与基准:采用一面两销或模块化夹具,保证工序间基准统一,减少二次找正。
- 控制与检测:数控系统参数固化、首件检测与过程抽检结合,形成可复制的加工参数包。
作为佛山数控设备供应与集成方,同慧智能设备强调设备间的节拍平衡,而非单纯堆叠高配置。
适用场景与零件类型
该方案适合中小批量、多品种的金属零件加工,典型场景包括:自动化设备结构件、铝型材连接板、夹具底板、电机端盖、箱体类零件等。当零件存在多面加工需求、倒角质量要求稳定、交期紧且换型频繁时,复合加工的价值更明显。对于单件试制或极大批量专机生产,则需另行评估工艺经济性。
项目实施步骤
- 工艺调研:提供零件图纸、材质、毛坯形式与月需求节拍,明确关键公差与表面要求。
- 方案设计:确定数控机床型号组合、夹具形式、刀具清单与倒角工序位置,输出工艺路线图。
- 设备交付与安装:完成地基、气电接入、水平校准与系统参数初始化。
- 试切验证:以典型零件试切,检测尺寸与节拍,修正切削参数与夹具定位。
- 人员培训与验收:覆盖编程、对刀、日常维护,按约定指标验收后进入批量生产。
选型与合作的常见问题
客户常问:现有加工设备能否部分复用?通常可保留仍满足精度的数控铣床作为粗加工单元,由立式加工中心承担精加工与复合工序。另一个关注点是倒角机是否必须单独配置——当倒角量小且角度单一,可在加工中心内用成型刀完成;批量较大时独立倒角机效率更高。建议合作前提供样件试切,以实测数据确定配置。同慧智能设备可提供从单机到整线的智能设备配套与后续技术支持,帮助方案落地后保持稳定运行。