倒角机加工工艺优化方案:提升数控机床产线效率的关键要点
在佛山及珠三角的精密加工车间里,倒角工序长期被视为"附属环节"——直到产线节拍卡在最后一道去毛刺工位上。一台数控铣床或立式加工中心完成型腔铣削后,工件转入人工倒角,单件耗时波动大、棱边一致性差,反而拖累了整线OEE。倒角机加工工艺的优化,本质上是把这道"收尾工序"纳入数控机床产线的节拍体系,用设备与工艺的匹配换取稳定产出。
倒角工艺的效率瓶颈从哪来
倒角加工的核心参数是棱边角度、倒角宽度与进给速度的匹配关系。传统人工或半自动倒角依赖操作者手感,倒角宽度公差常在±0.2mm以上;而采用复合加工思路,在铣削工序后由数控系统调用倒角刀具沿轮廓走刀,可将一致性压缩到±0.05mm以内。关键在于刀具路径的规划逻辑:倒角刀与工件棱边的接触点需随曲面法向动态补偿,否则在拐角与变径处会出现过切或欠切。
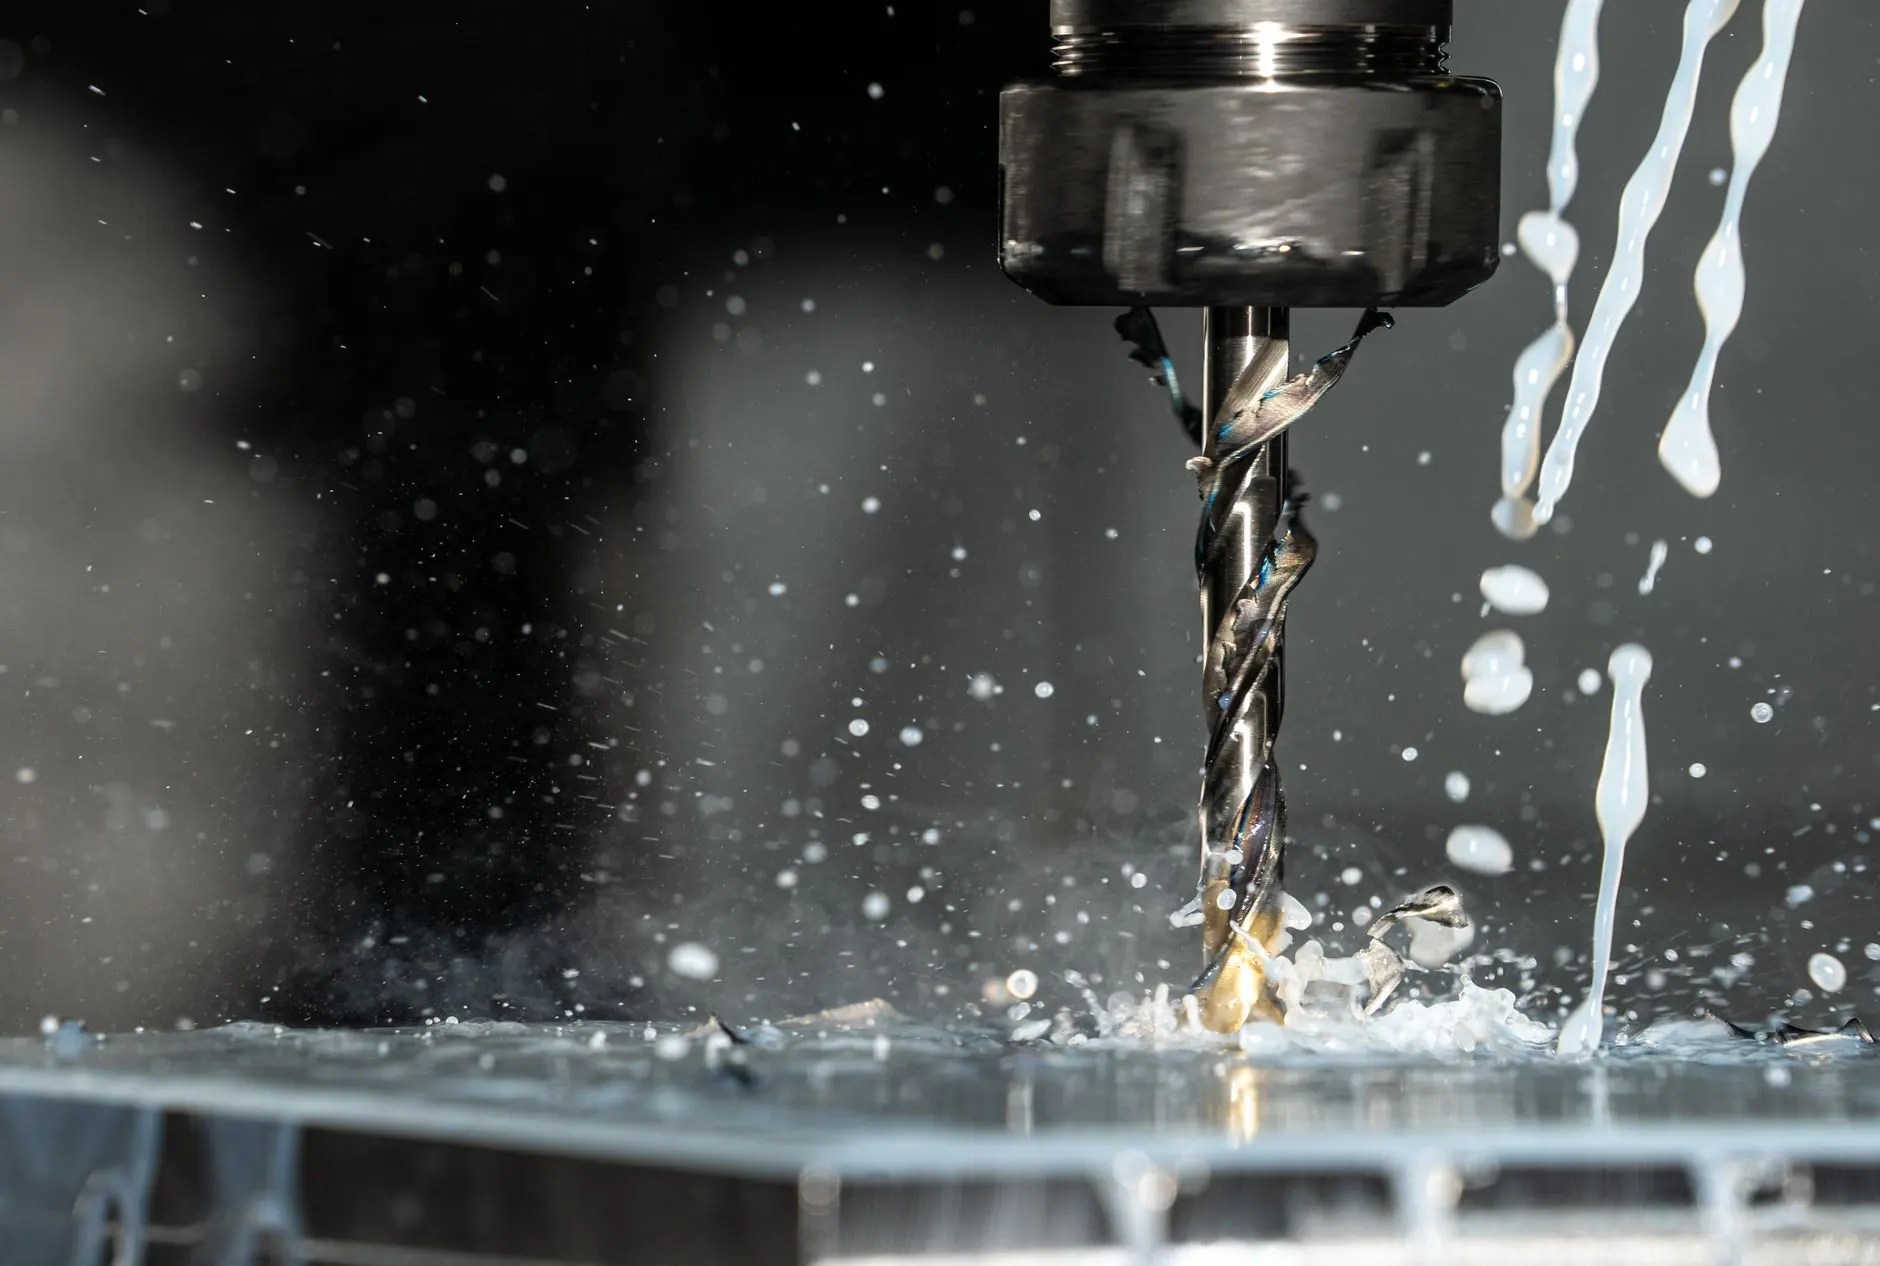
从设备侧看,佛山数控设备用户常见的痛点有三类:
- 刀具刚性不足导致小角度倒角时让刀,棱边出现波纹;
- 主轴转速与进给不匹配,倒角面粗糙度Ra值超标;
- 工序间重复装夹,基准漂移使倒角宽度累积误差放大。
工艺优化的三个可执行切入点
把倒角纳入智能设备产线管理,建议从刀具、路径、检测三条线同步推进。刀具端优先选用整体硬质合金倒角刀,刃口做钝化处理,切削线速度控制在120~180m/min区间;路径端利用CAM软件的"沿棱边驱动"策略,配合数控铣床的刀尖跟随功能,让倒角宽度随轮廓曲率自适应;检测端则可在机内测头完成首件抽检,把偏差反馈回补偿表。
- 建立倒角刀具专属刀库位,避免与面铣刀混用造成长度补偿混乱;
- 在程序中预设倒角宽度变量,换型时仅改参数不改路径;
- 对深腔与窄槽区域改用小径倒角刀分层走刀,降低径向切削力。
数据对比:优化前后的产线表现
以某汽车零部件配套厂的实际改造为例,在立式加工中心上集成倒角工序后,单件倒角时间由人工的95秒降至28秒,棱边一致性CPK从0.9提升至1.33,去毛刺返工率下降约六成。这类加工设备层面的工艺整合,对多品种小批量产线的意义尤为明显——换型时间不再被倒角工位的重新调试吃掉。
倒角机加工工艺的优化不是孤立地换一台设备,而是让倒角机与数控机床在节拍、精度、换型三个维度上形成协同。佛山市同慧智能设备有限公司在数控设备集成与工艺配套上的持续投入,正是围绕这一逻辑展开——把每一道工序都当作产线效率的变量来对待,而不是默认的常量。