佛山数控设备产业发展观察:智能加工装备升级路径分析
佛山作为珠三角制造业的核心腹地,数控设备产业近年来经历了从"单机换人"到"系统级智能加工"的深层转变。笔者在与本地多家精密五金、模具及汽配企业的交流中发现,加工装备的升级路径已不再是简单堆砌高转速主轴或更大行程,而是围绕工序集中、精度稳定性和设备互联三条主线展开。这一变化,对佛山数控设备供应商的技术整合能力提出了更高要求。
从单一工序到复合加工:装备升级的底层逻辑
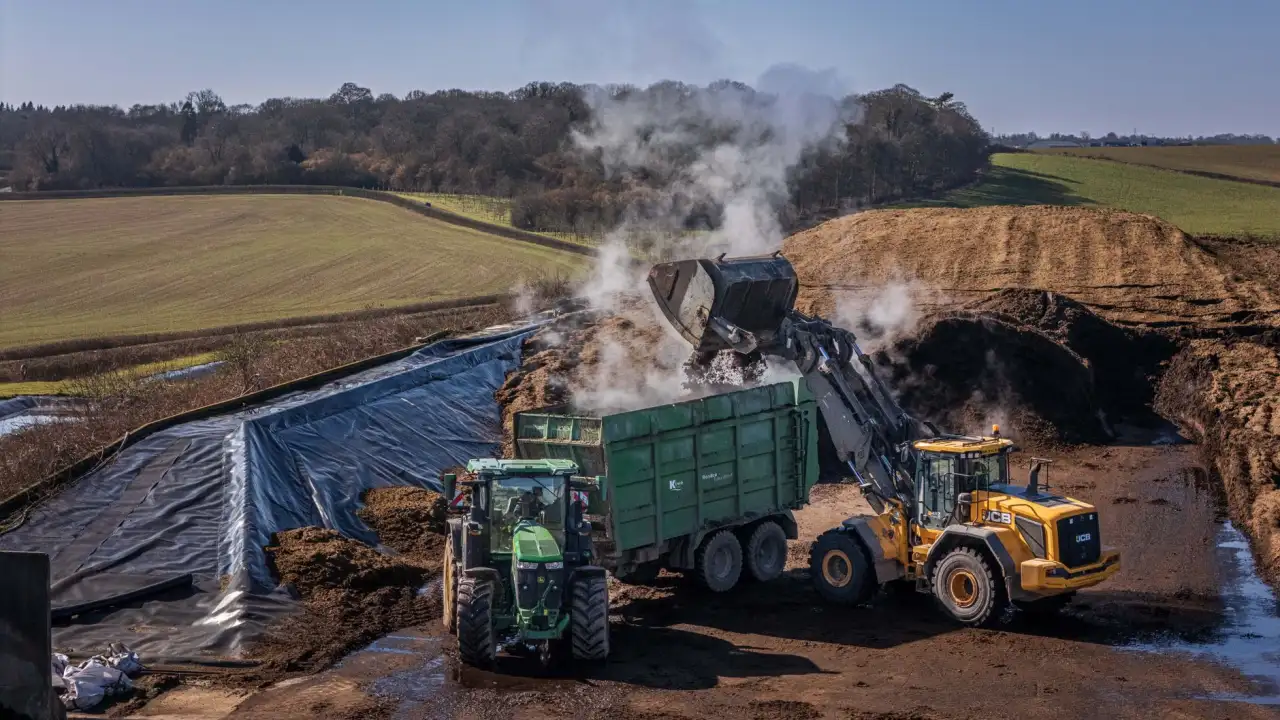
传统生产线上,一件铝合金腔体零件往往要经过数控铣床粗精铣、倒角、钻孔多道装夹,累计装夹误差可达0.03mm以上。而复合加工思路的核心,是通过一次装夹完成铣、钻、攻、倒角等多道工序,把定位误差锁死在机床本身的几何精度内。以立式加工中心为例,配备第四轴或双工作台交换后,辅以在线测头,可将重复装夹次数压缩60%以上——这对薄壁件和异形件的形位公差控制尤为关键。
值得关注的是,倒角机在这条路径中并非配角。去毛刺与倒角质量直接影响后续装配与表面处理良率,独立倒角工序的节拍瓶颈常被低估。将倒角功能集成进加工中心刀库,或采用数控倒角专机与主线节拍匹配,是不少佛山企业近两年落地的务实做法。
精度保持性与热稳定性的实操要点
设备买回来精度达标不难,难的是连续加工8小时后精度不漂移。这里有几个可执行的参考动作:
- 主轴热补偿标定:开机后空运转30分钟再做首件,或启用机床自带的热误差补偿功能,可将主轴轴向热伸长控制在5μm以内;
- 丝杠预拉伸与定期检测:每季度用激光干涉仪抽检定位精度,重点关注Z轴重复定位;
- 切削液温控:加工铝合金时液温波动超过±3℃,尺寸散差明显放大,建议配置恒温冷却单元。
这些细节决定了数控机床的实际产出能力,也是评估加工设备性价比时容易被忽略的隐性成本。
数据对比:不同配置方案的实际表现
以佛山某精密零件厂加工6061铝合金壳体(月产8000件)为例,三种方案的对比颇具参考价值:
- 三台数控铣床+独立倒角机:单件节拍约9.5分钟,工序间在制品多,综合良率约96.2%;
- 两台立式加工中心(带刀库复合工序):单件节拍降至6.8分钟,良率提升至98.5%,但换型调试时间较长;
- 一台复合加工中心+一台数控倒角专机:节拍6.1分钟,良率98.9%,设备投资回收期约14个月。
数据背后是一条清晰的判断:智能设备的价值不在于单机参数多亮眼,而在于工序链的整体压缩与稳定性冗余。
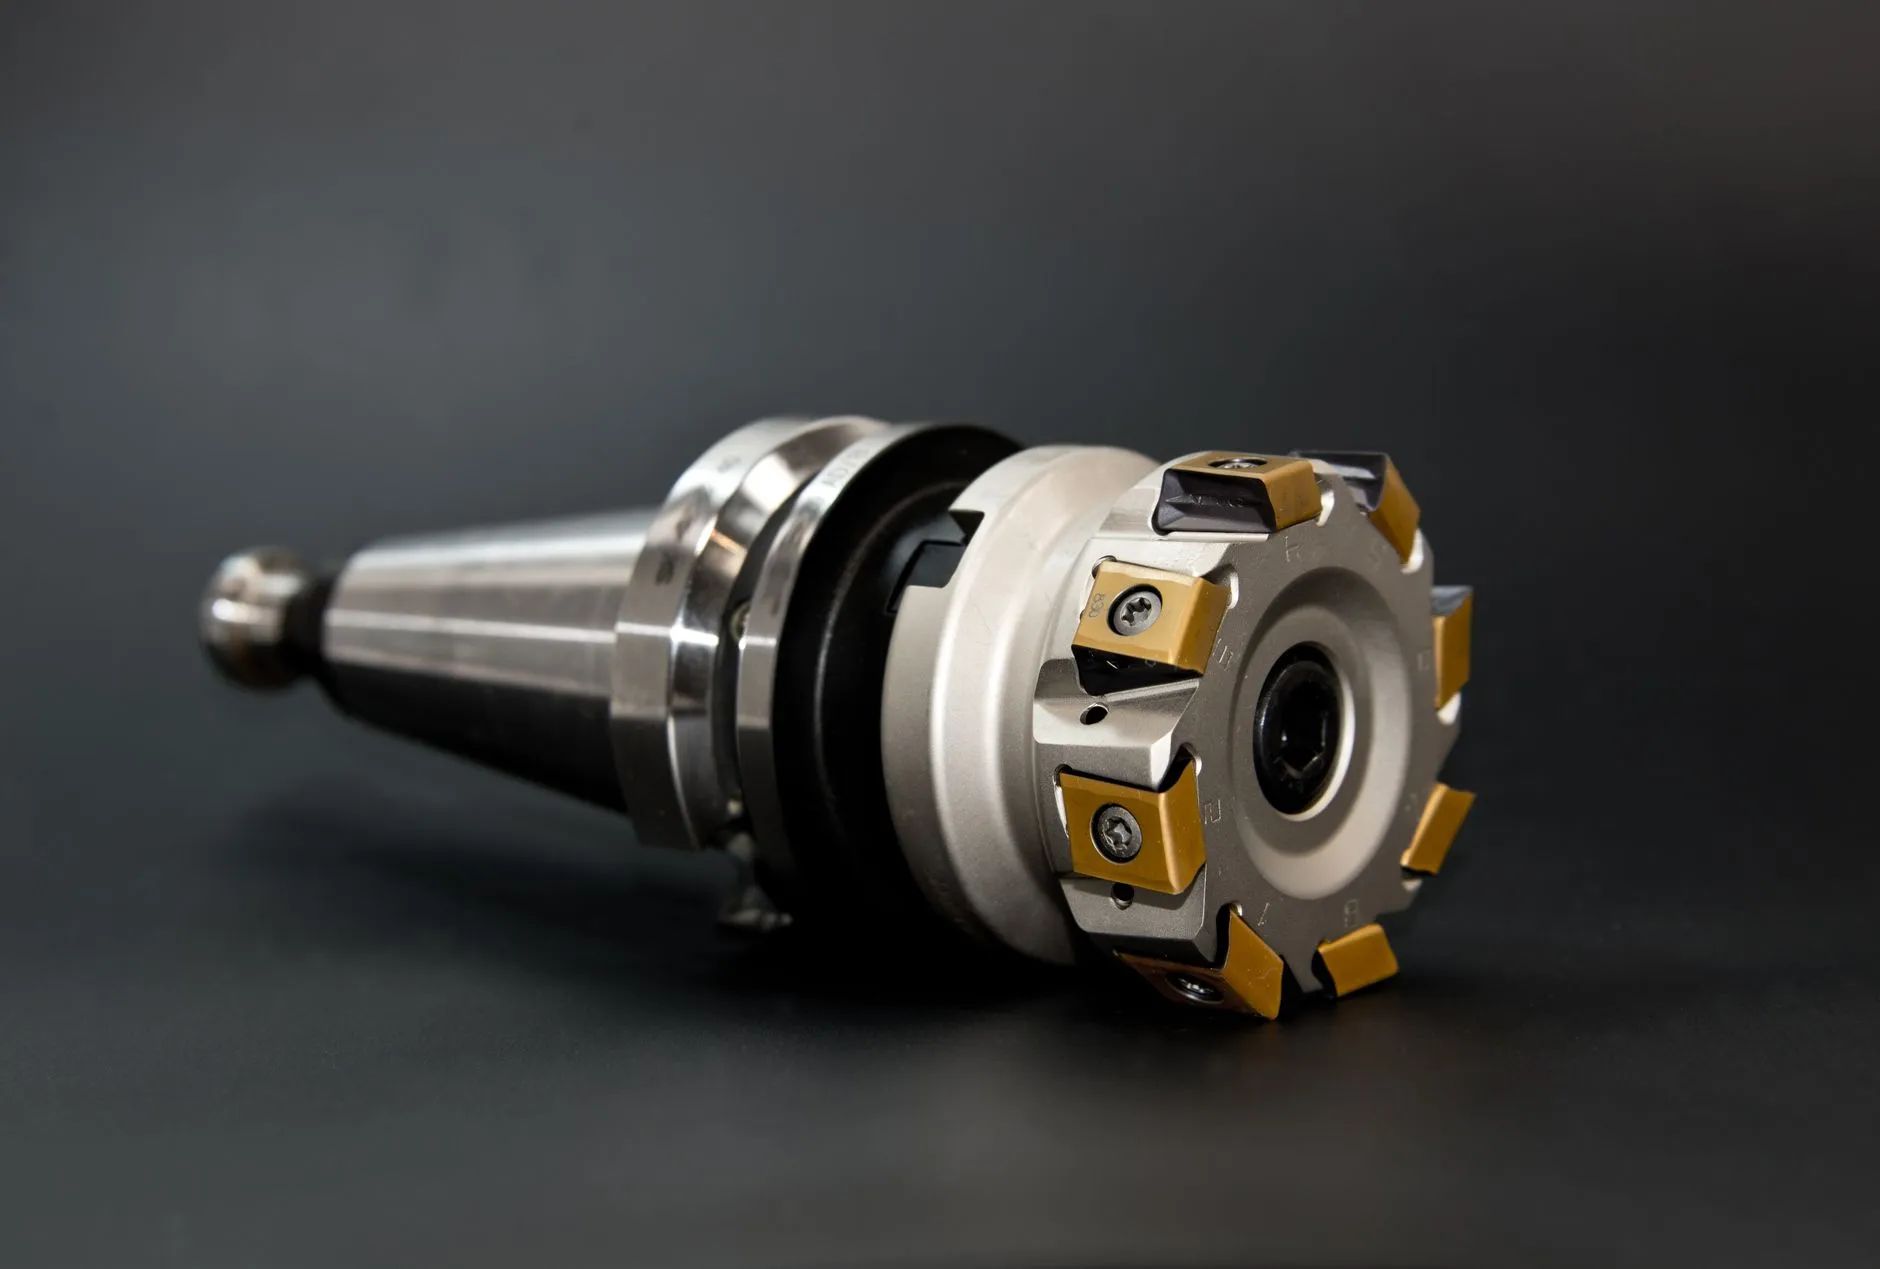
对佛山大量中小加工企业而言,升级路径不必一步到位。先梳理瓶颈工序、明确精度短板,再选择复合化程度匹配的佛山数控设备方案,配合数据采集与设备联网做持续优化,往往比盲目追求高配置更见效。同慧智能设备在本地服务中积累的经验也印证了这一点:设备选型与工艺匹配的深度,决定了智能加工装备能否真正释放产能。