立式加工中心常见精度偏差原因分析与调试维护方法
一台立式加工中心在验收时精度达标,用了半年却开始出现孔径超差、面铣接刀痕明显、镗孔圆度不稳——这类问题在生产现场极为常见。精度偏差往往不是单一原因造成的,而是几何精度、热变形、装夹刚性、伺服匹配等多重因素叠加的结果。对于使用数控铣床和立式加工中心的企业来说,掌握一套系统的排查与调试方法,比事后返修更有价值。
一、几何精度衰减:从导轨到主轴的链式误差
立式加工中心的三轴垂直度、主轴端面跳动和工作台平面度构成精度基础。使用一段时间后,X/Y/Z三轴垂直度超差通常源于导轨磨损或预紧力变化。实测中,若X轴与Z轴垂直度偏差达到0.02mm/300mm以上,铣削平面时就会出现明显的接刀台阶。检查时可用大理石角尺配合千分表,沿Z轴上下移动打表,读数变化直接反映垂直度状态。
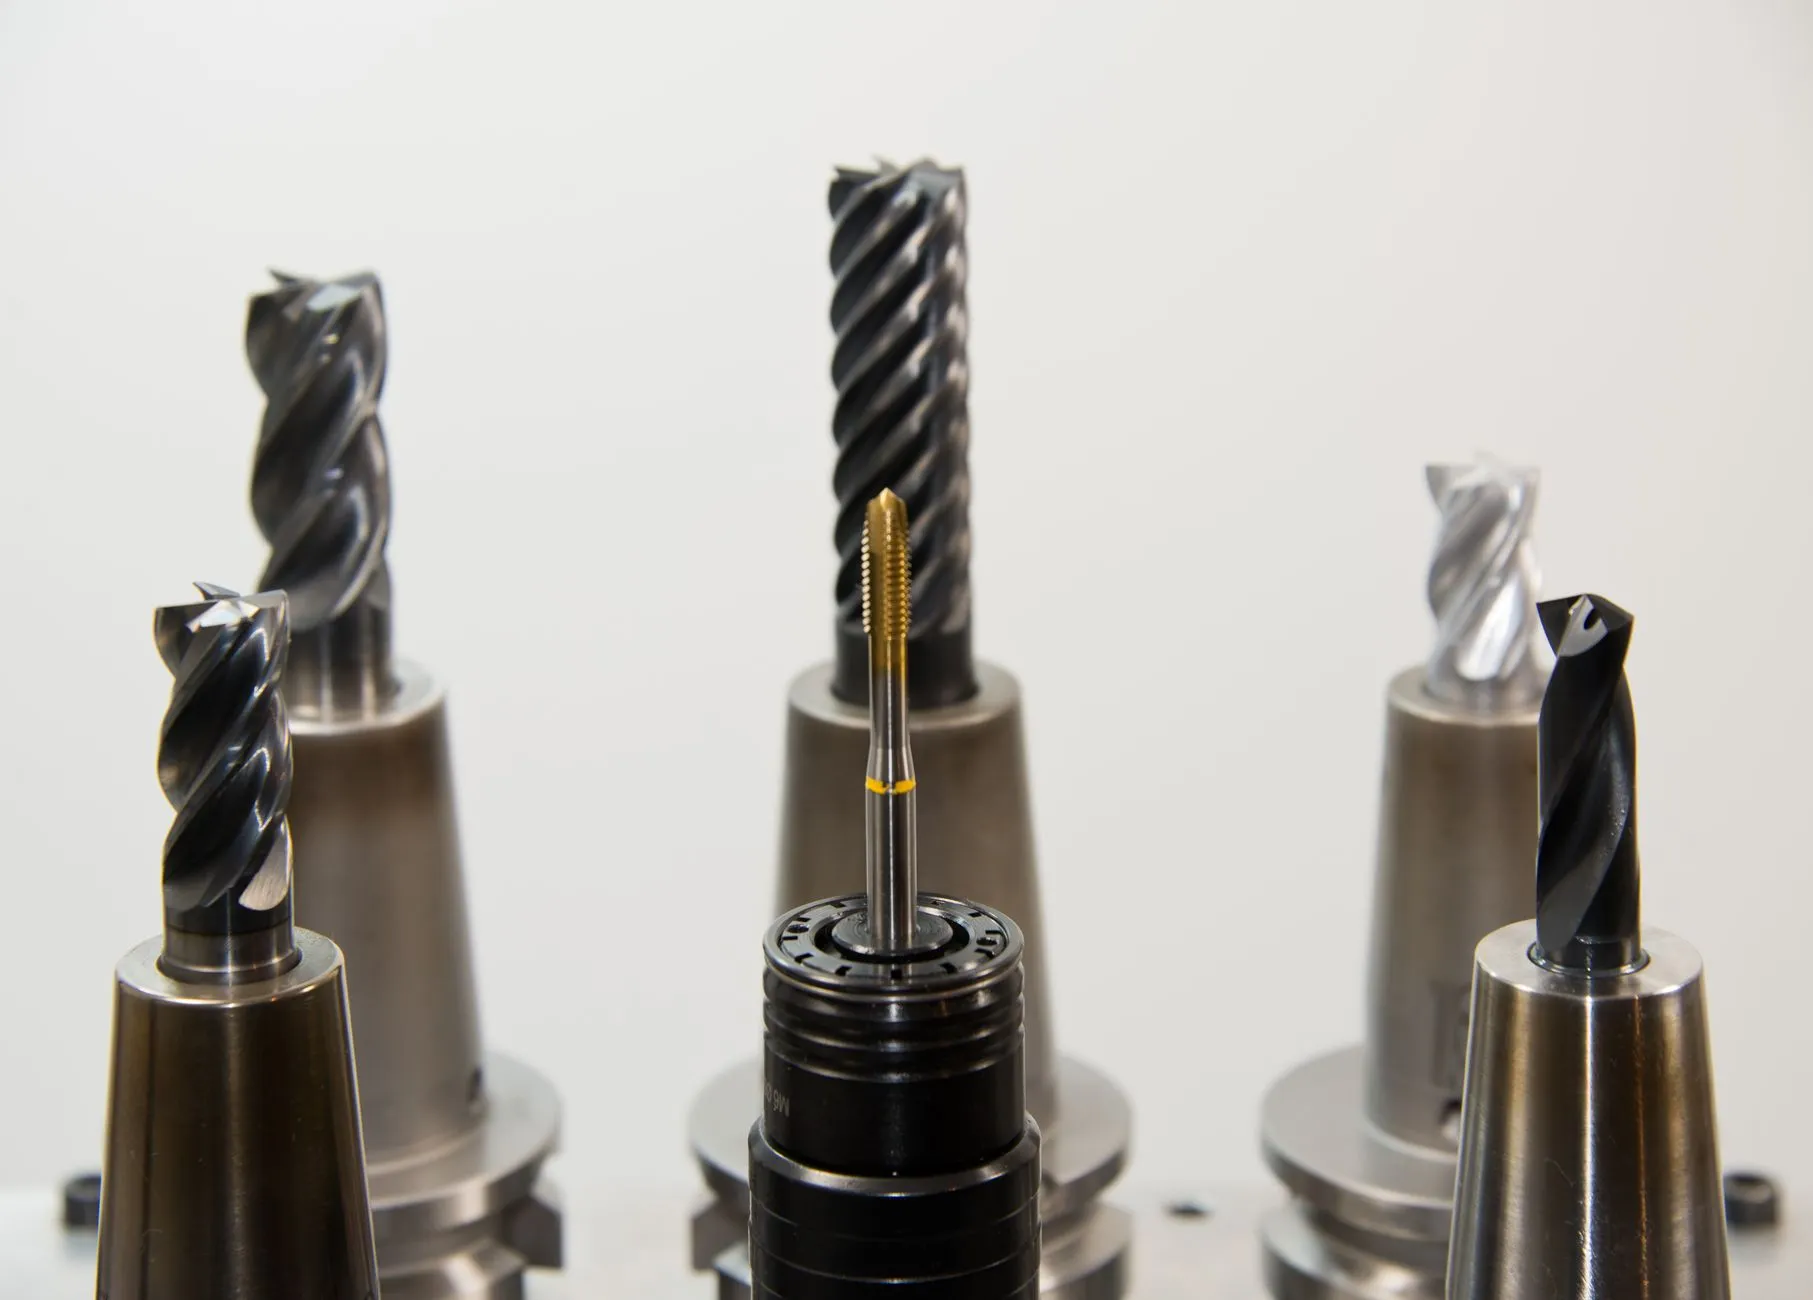
主轴端的跳动同样关键。主轴锥孔磨损或拉刀爪弹簧疲劳,会导致刀柄装夹重复定位精度下降,镗孔时孔径散差增大。建议每季度检测一次主轴锥孔径向跳动,控制在0.005mm以内。
二、热变形与伺服匹配:容易被忽视的隐性偏差
连续加工2小时后精度漂移,停机冷却又恢复——这是典型的热变形特征。主轴高速运转产生的热量使主轴箱沿Z轴伸长,丝杠温升引起螺距变化,都会造成Z向尺寸不稳定。数控机床的热补偿功能可以缓解,但前提是传感器安装位置合理、补偿参数经过实测标定。
伺服增益不匹配则表现为圆弧加工过象限处出现凸痕或凹陷,尤其在复合加工工序中更为敏感。调试时应先完成位置环增益与速度环增益的匹配,再观察圆弧插补的跟随误差曲线,将过象限误差控制在0.01mm以内。
- 热变形排查:记录冷机与热机的Z向尺寸差,超过0.02mm需启用热补偿
- 伺服匹配:观察圆弧过象限误差,调整前馈参数与加减速时间常数
- 装夹刚性:薄壁件加工优先选用多点柔性支撑,避免夹紧变形
三、调试维护的落地方法
佛山某精密零件厂曾遇到加工中心镗孔圆度持续超差的问题。排查发现主轴锥孔内壁有轻微拉伤,刀柄贴合面接触率不足70%。经过研磨修复锥孔、更换拉刀爪碟簧后,圆度从0.015mm恢复到0.006mm以内。这个案例说明,精度问题的根因常常藏在细节里。
日常维护中,建议建立精度档案:每月检测一次三轴垂直度和主轴跳动,每季度标定一次丝杠螺距误差,每次换刀后检查刀柄清洁度。对于同时使用倒角机和加工设备的产线,还应关注设备间基准统一问题。佛山数控设备集群中,不少企业已引入智能设备进行精度趋势监控,通过数据采集提前预判偏差走向,把被动维修转为主动维护。
精度管理的核心不是追求单次检测的极限值,而是建立可追溯、可预测的维护节奏。理解误差来源、掌握检测方法、形成定期标定习惯,才能让立式加工中心长期保持稳定的加工能力。