复合加工设备应用方案:从工艺设计到批量生产的实施流程
复合加工设备的价值,不在于单台机器的参数高低,而在于工艺设计与批量生产之间的衔接是否顺畅。佛山市同慧智能设备有限公司在服务客户的过程中发现,很多工厂购置了数控铣床和立式加工中心之后,产能提升并不明显,原因往往出在工序划分、夹具方案和节拍平衡上。本文从实施角度,梳理复合加工从方案设计到稳定量产的关键环节。
复合加工方案涵盖哪些设备与工艺
一套完整的复合加工方案,通常需要根据零件的特征来组合不同的加工设备。以箱体类、盘类或异形结构件为例,常见的配置包括:
- 数控铣床:承担平面、槽位和轮廓的粗精加工,适合中小批量多品种切换
- 立式加工中心:配备刀库和第四轴后,可一次装夹完成铣、钻、攻丝等多道工序
- 倒角机:用于去毛刺和棱边处理,减少后续人工修整,提升一致性
- 数控机床与专机组合:针对特定工序做节拍优化,避免瓶颈工位拖慢整线
佛山数控设备的供应链较为成熟,同慧智能设备在方案设计阶段会结合客户现有设备状况,判断哪些工序可以合并、哪些需要新增智能设备,而不是一味推荐整线采购。
工艺设计与选型的三个判断维度
工艺设计不是画一张工序图就结束,需要落到可执行的参数层面。我们通常从以下维度与客户对齐:
- 零件精度与一致性要求:如果位置公差在±0.02mm以内,立式加工中心一次装夹的方案优先于多台设备流转
- 批量与换型频率:月产量低于500件且品种多,柔性较高的数控铣床配合快速换夹具更划算;大批量则考虑复合加工专机
- 现有人员与维护能力:操作团队是否具备编程和调试基础,直接影响设备选型和培训投入
同慧在佛山数控设备领域积累的案例表明,前期把这三个维度确认清楚,后期调试周期通常能缩短30%以上。
从单机调试到批量生产的实施流程
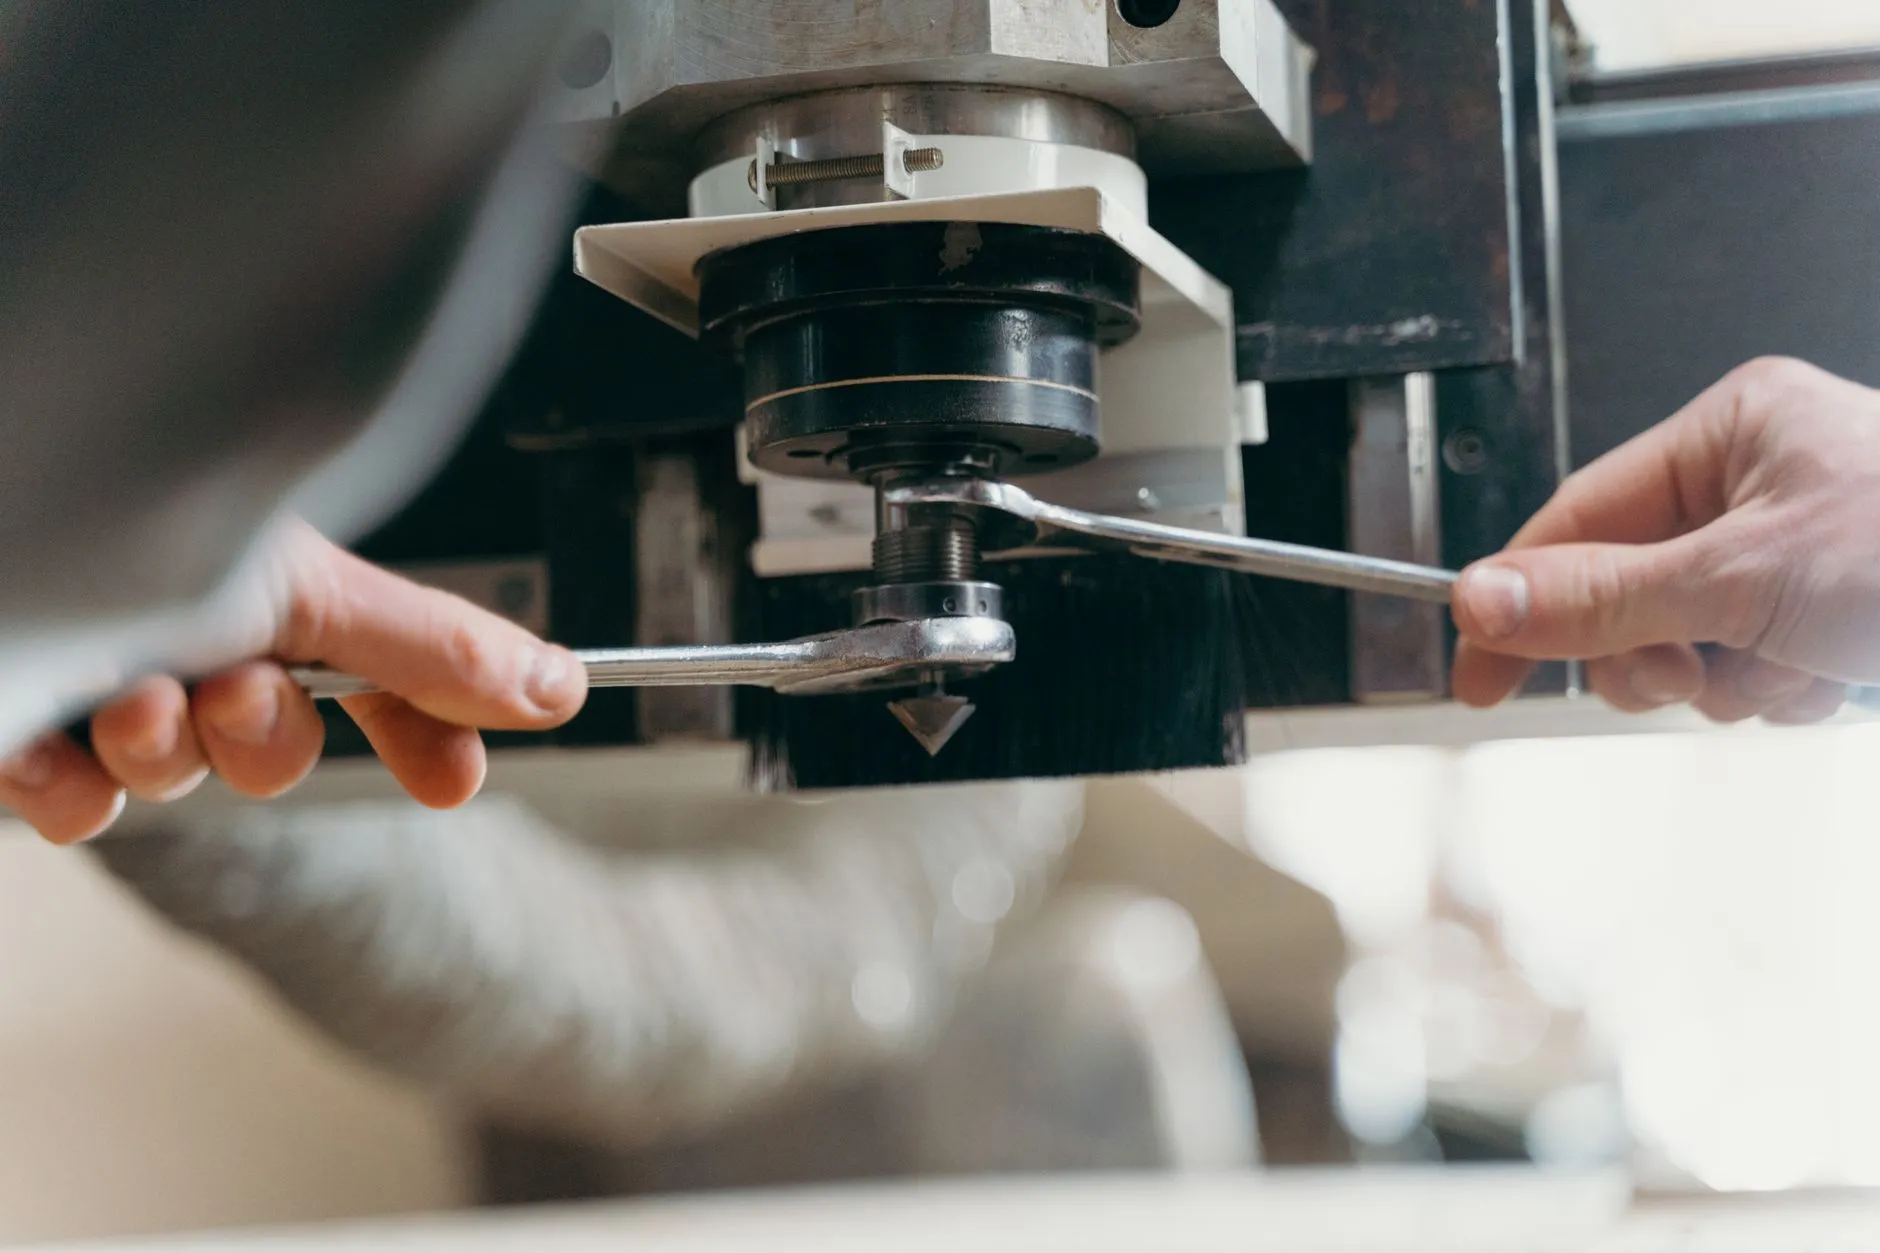
实施阶段一般分为四步:工艺验证→夹具与程序固化→小批量试产→批量爬坡。工艺验证阶段用数控机床完成首件试切,确认尺寸和表面质量;夹具与程序固化阶段将参数写入标准作业文件;小批量试产重点观察倒角机与加工中心的节拍匹配;批量爬坡则关注刀具寿命和尺寸漂移。每个阶段都需要记录数据,而不是凭经验判断。
适用场景与常见合作方式
复合加工方案适合汽车零部件、医疗器械结构件、自动化设备机架以及五金件批量加工等场景。合作方式上,同慧智能设备提供三种模式:单台加工设备选型与交付、整线工艺方案设计与调试、以及现有产线的复合化改造。客户可以根据自身阶段选择,不必一次性投入整线。
实施中容易忽略的问题
批量生产后常见的困扰包括:刀具磨损导致尺寸逐渐超差、切屑堆积影响连续加工、夜班无人值守时报警停机。建议在方案阶段就考虑刀具寿命管理系统、排屑方式和远程监控接口。这些细节不一定会增加很多成本,但直接影响复合加工方案的长期稳定性。如果您正在规划产线升级,可以把零件图纸和产能目标发给同慧的技术团队,我们会给出针对性的设备组合建议。