数控铣床与复合加工技术融合趋势及多工序集成应用分析
走进珠三角任何一家中型机加工车间,你会发现一个明显变化:过去需要三台设备、四次装夹才能完成的零件,如今在一台立式加工中心上就能一次成型。这种转变背后,是数控铣床与复合加工技术正在加速融合。
为什么单机多工序成为刚需
人工成本上涨、场地租金攀升、订单趋向小批量多品种——这三重压力倒逼加工企业重新审视设备配置逻辑。传统模式下,数控铣床负责铣削、倒角机处理棱边、钻攻设备完成孔系加工,零件在多台设备间流转,每次装夹都意味着定位误差的累积。据行业测算,多次装夹带来的位置偏差可占零件总公差的30%以上。
复合加工的核心思路,是把铣削、钻孔、攻丝甚至车削功能集成到同一主轴系统或同一工作平台上。立式加工中心天然具备这种扩展能力,配合自动换刀系统和多轴联动控制,一次装夹即可完成多面加工。
技术融合的三个关键层面
1. 主轴与刀具系统的兼容性设计
复合加工对主轴提出更高要求:既要满足大扭矩铣削,又要支持高速钻孔和精密攻丝。当前主流方案采用电主轴配合HSK或BT刀柄接口,转速范围覆盖50至24000rpm,扭矩输出根据加工阶段动态调整。
2. 多轴联动与工艺路径规划
四轴、五轴联动已不再是高端配置。通过RTCP功能,数控机床可在旋转轴运动时实时补偿刀尖位置,确保复杂曲面的加工精度。工艺路径规划从单一工序编程转向全流程仿真,避免干涉和过切。
3. 在线检测与自适应补偿
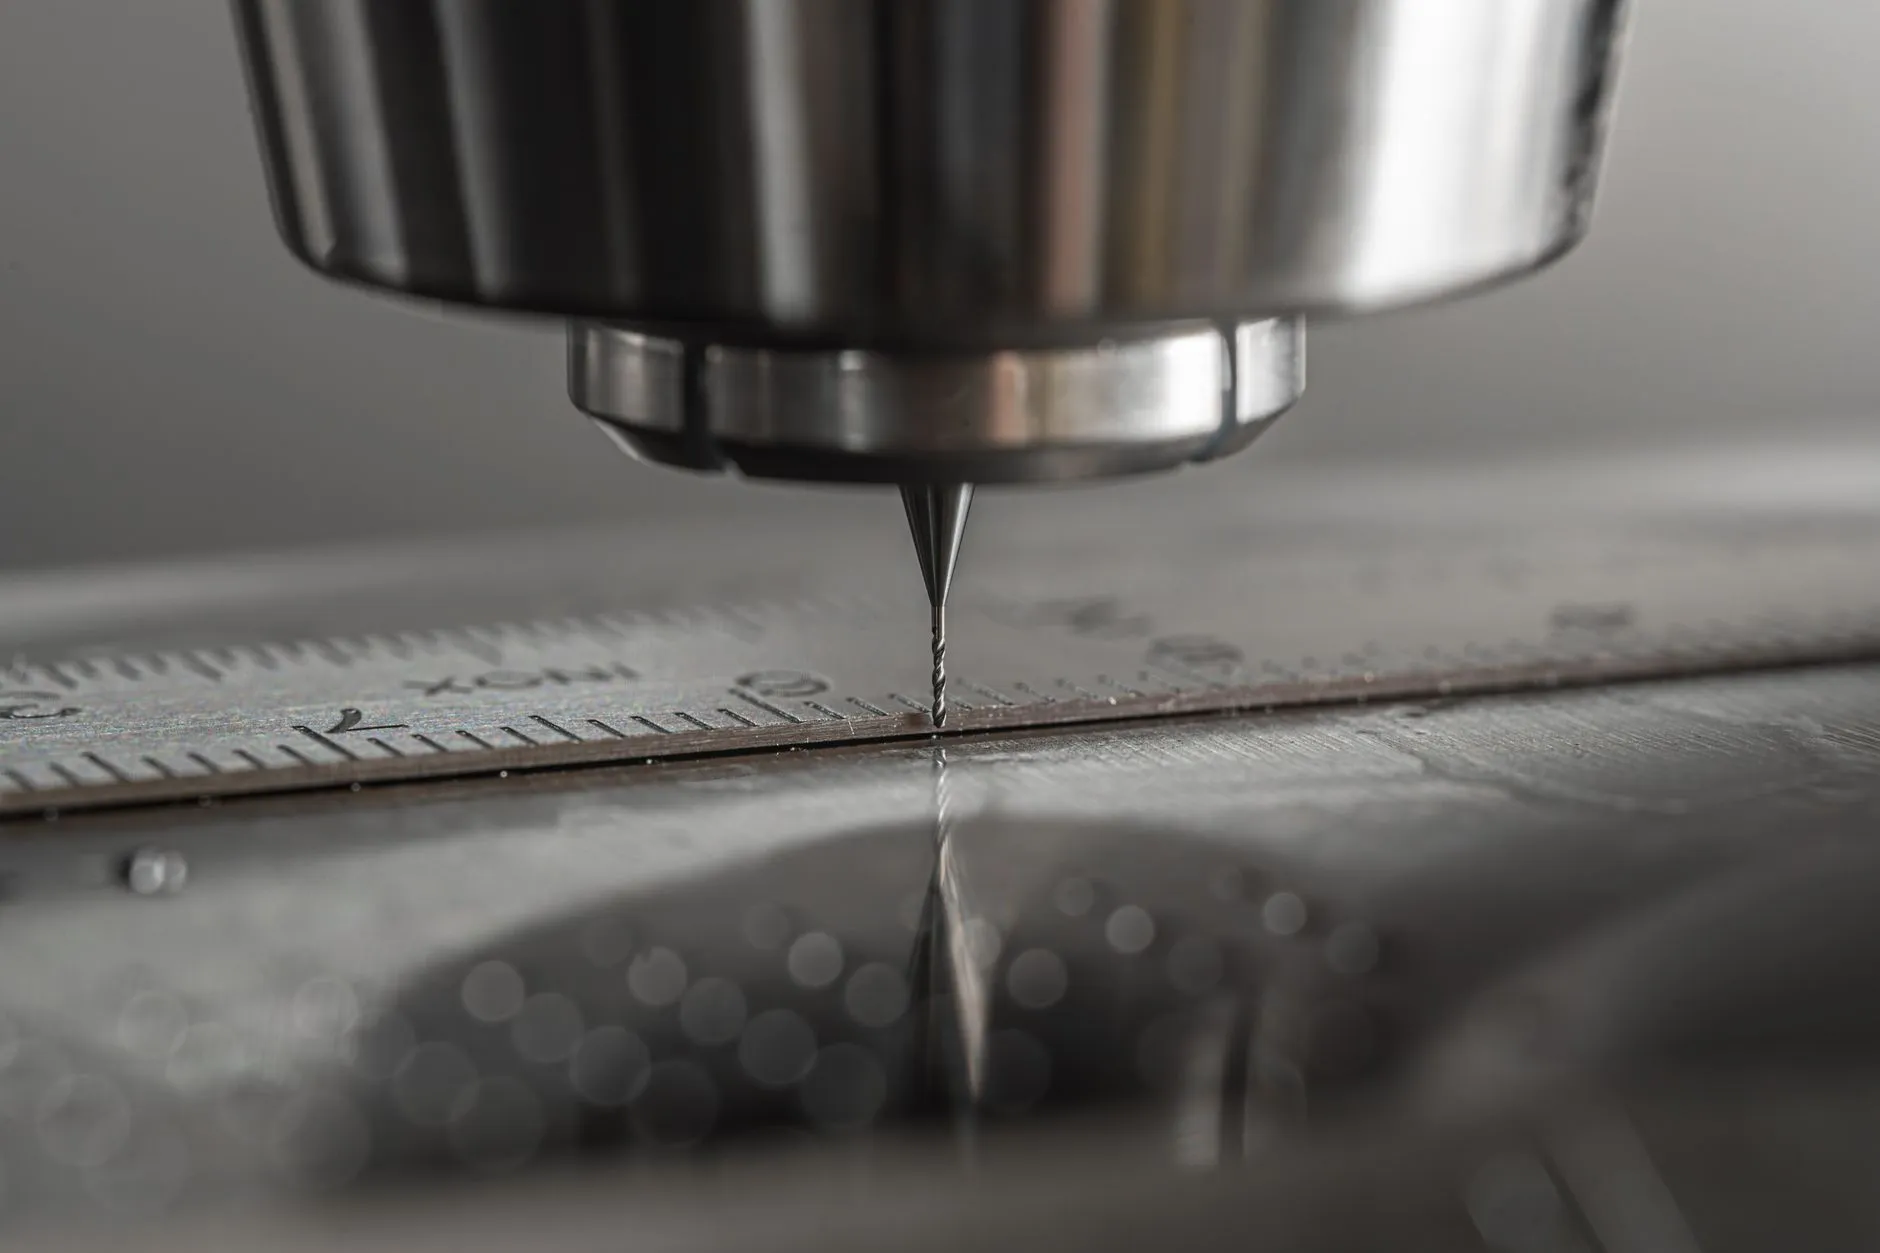
集成测头系统后,加工设备可在加工间隙自动测量关键尺寸,将数据反馈至控制系统进行刀具补偿。这一闭环机制将废品率控制在0.5%以内。
复合加工与传统分工模式的对比
- 装夹次数:传统模式3-5次,复合加工1-2次
- 加工精度:传统模式依赖夹具重复定位,复合加工消除多次装夹误差
- 占地面积:复合方案节省约40%车间空间
- 换产时间:从数小时缩短至30分钟以内
对于佛山及周边地区的模具、汽配、医疗器械加工企业而言,选择适配的佛山数控设备方案,需要综合评估零件特征、批量规模和精度要求。智能设备的引入不是简单替换单机,而是重构工艺链。
建议企业在设备选型时重点关注三点:主轴接口的通用性、控制系统是否开放数据接口、以及供应商能否提供工艺验证支持。复合加工的价值不在设备本身,而在于工艺方案的落地能力。