佛山数控设备行业观察:立式加工中心在多品种小批量生产中的应用趋势
多品种、小批量的订单结构正在重塑珠三角制造企业的排产逻辑。过去一条产线专攻一个型号、一跑就是几个月的场景,在佛山及周边地区的五金、汽配、自动化零件加工厂里越来越少见。取而代之的,是每天换型三到五次、单批数量几十到几百件的常态。这种变化直接推动了立式加工中心在本地加工设备选型中占据更核心的位置。
为什么立式加工中心更适合多品种切换
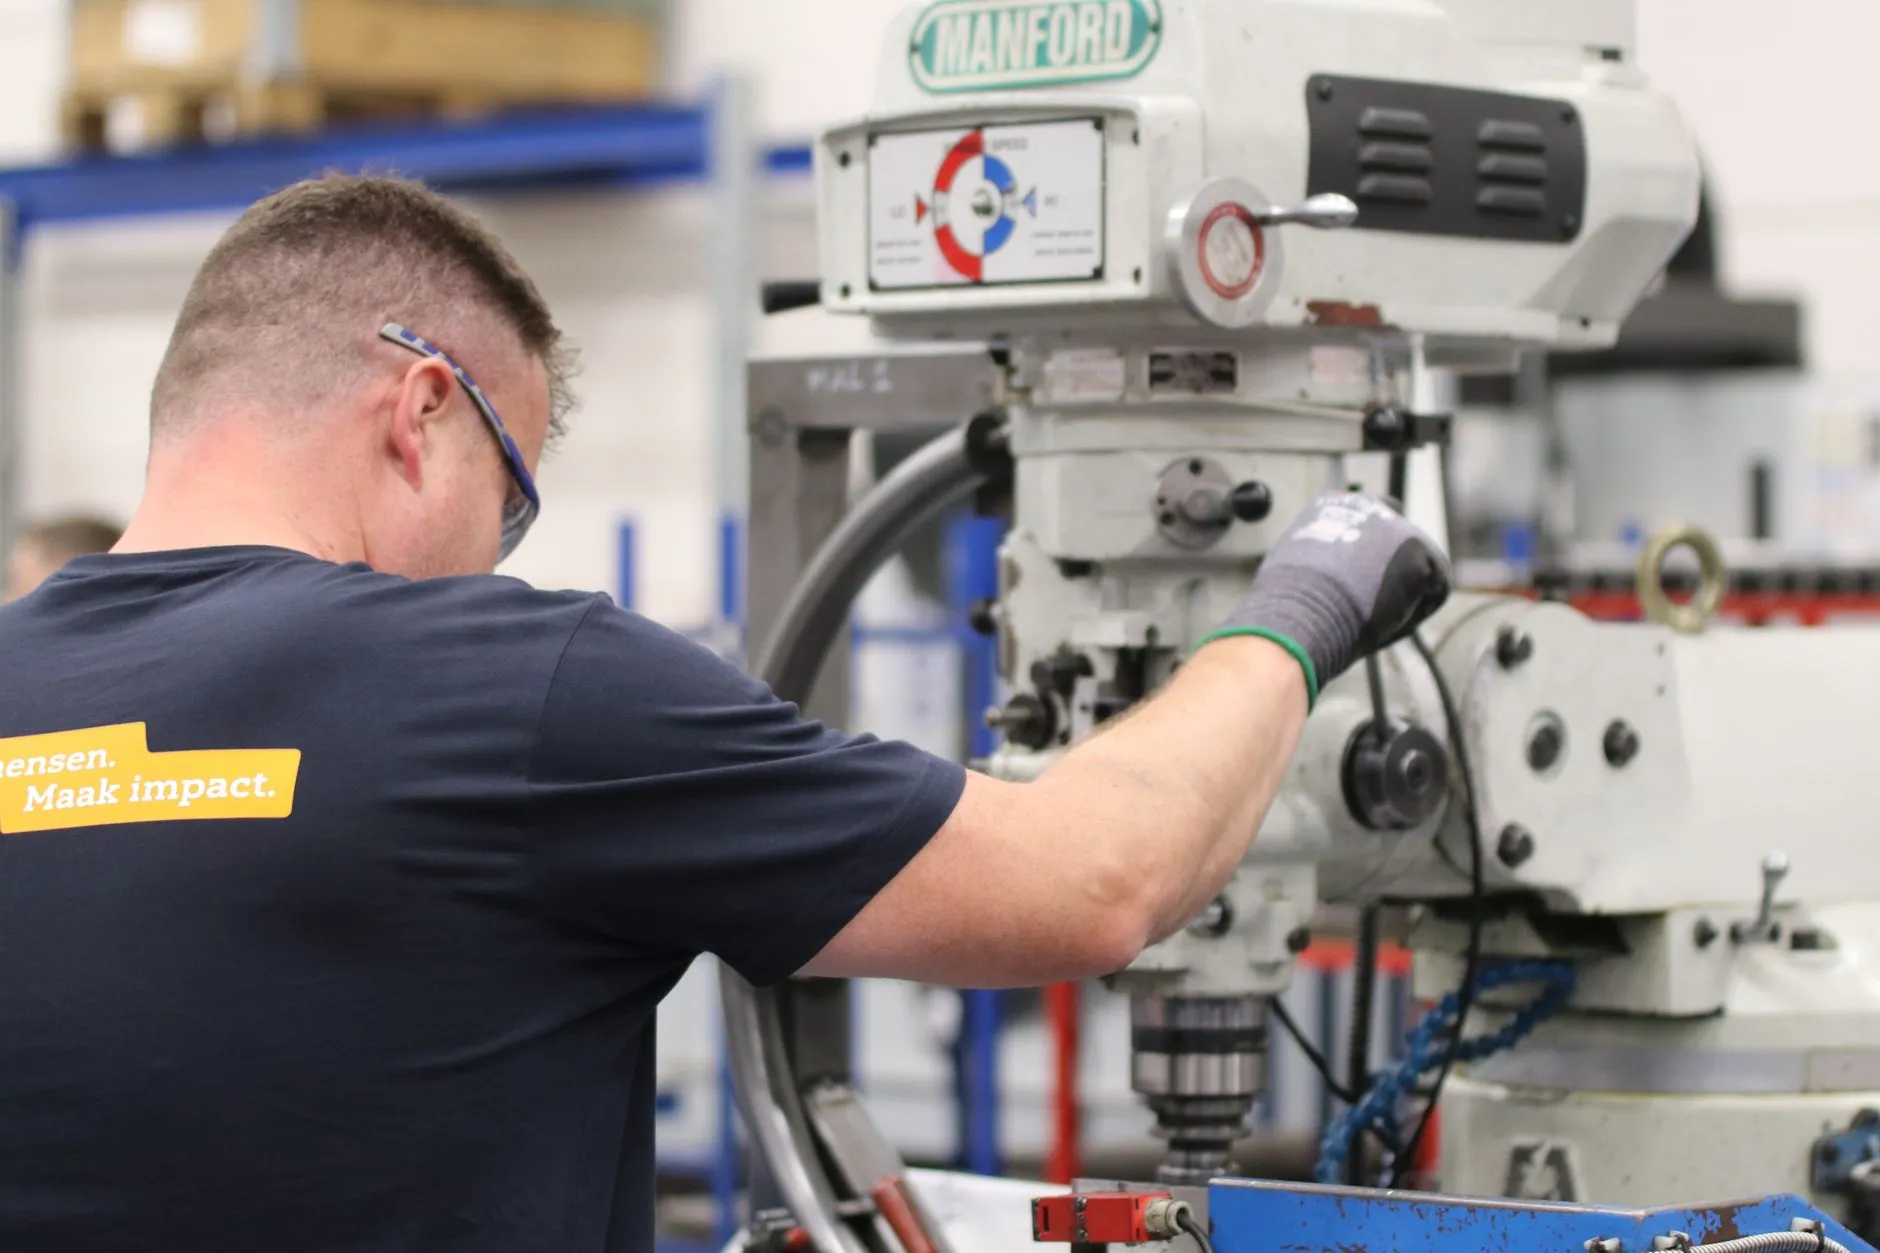
与卧式机型相比,立式加工中心的主轴垂直布局在装夹与观测上更直观,操作人员换型时对刀、找正的时间明显缩短。对于中小型箱体件、板类件、法兰盘类零件,立式结构能提供足够的Z向行程,同时占地面积小,适合在有限厂房内布置多台设备形成柔性单元。
更关键的是,现代数控铣床与立式加工中心在控制系统上的迭代,让“一次装夹、多面加工”变得更容易实现。通过增加第四轴或双交换工作台,换型时的停机时间被压缩到分钟级,这对批量只有几十件的订单来说,直接决定了单件成本能否控制在合理区间。
复合加工与倒角工序的整合趋势
多品种生产中最容易被低估的,是工序间的流转损耗。铣削完成后还要单独去毛刺、倒角、钻孔,每多一道转运就多一次磕碰风险和排队等待。近两年佛山数控设备市场的一个明显变化,是客户在采购加工设备时越来越倾向把倒角、攻丝甚至简单车削整合到同一台机床上完成。
具体来说,以下三类整合方式值得关注:
- 复合加工:在立式加工中心上加装角度头或动力刀塔,实现侧面钻孔与端面铣削一次完成,减少二次装夹误差。
- 在线倒角:利用倒角机与加工中心联线,或直接在程序中调用倒角刀具,在精铣轮廓后同步完成0.5×45°的棱边处理。
- 智能设备协同:通过数控机床的宏程序与在线测量探头配合,换型后自动补偿刀具磨损,降低首件调试废品率。
这些做法的共同逻辑,是把“换型时间”从停机等待转化为程序内的自动切换。对于每天换型多次的车间,累计节省的时间相当可观。
佛山本地应用案例与选型参考
以顺德一家做自动化夹具的工厂为例,其订单特点是每批30-80件、每周换型10次以上。原先使用三台普通数控铣床分工序加工,换型时每台都要重新对刀,首件确认平均耗时40分钟。后来改用两台带刀库的立式加工中心,配合预调刀柄和程序模板,换型首件时间降到12分钟以内,单班产出提升了约35%。
这个案例说明,佛山数控设备的选型不应只看主轴转速和行程参数,更要关注刀库容量、换刀速度、控制系统是否支持后台编程。对于多品种小批量场景,智能设备的价值体现在“快速切换”而非“单一工序极致效率”。
回到实际采购决策,建议本地加工企业重点评估三个维度:一是设备是否支持多工位夹具或快换系统;二是数控系统是否开放宏程序与刀具寿命管理;三是供应商能否提供换型工艺支持而不仅是卖机器。同慧智能设备在佛山地区服务过多家此类工厂,核心思路就是围绕“换型效率”做配置,而不是堆砌参数。
多品种小批量的趋势不会逆转,立式加工中心与复合加工、在线倒角等工艺的深度结合,正在成为佛山数控设备升级的一条务实路径。