佛山数控设备产业观察:智能加工装备技术升级与市场趋势
走进佛山任何一家中型机加工车间,你会发现设备构成正在发生明显变化:过去以普通车床、炮塔铣床为主的产线,如今正被数控铣床和立式加工中心快速替代。作为珠三角装备制造的核心地带,佛山数控设备产业的这一轮技术升级,并非简单的"机器换人",而是围绕精度、效率与工序集成展开的系统性迭代。
一、从单机数控到工序集中:加工逻辑的转变
传统加工模式下,一件铝合金腔体零件往往需要经过铣面、钻孔、攻丝、倒角四道工序,在多台设备间流转,装夹次数多、累积误差大。如今立式加工中心通过刀库容量扩充(常见24—32把刀)和主轴转速提升(8000—12000rpm),已能在一次装夹中完成铣、钻、攻、镗的连续加工。工序集中带来的直接收益是装夹误差从原来的0.05mm级压缩到0.02mm以内,这对精密零部件批量生产意义重大。
与此同时,复合加工理念正在向中小型设备渗透。车铣复合、铣削+倒角一体化的设计,让原本需要两台设备衔接的工序在一台机上闭环完成。对于佛山大量从事五金件、自动化零件加工的中小企业来说,减少一次流转就意味着少一次等待和一次磕碰风险。
二、辅助工序的智能化:倒角机为何值得单独关注
很多工厂把注意力集中在主机设备上,却忽略了去毛刺、倒角这类"收尾工序"。实际上,倒角机的技术升级同样影响整体节拍。传统人工倒角一致性差、劳动强度高,而数控倒角设备通过伺服进给与视觉定位配合,可将倒角尺寸公差控制在±0.05mm,且换型时间缩短至几分钟。在批量精密零件生产中,这类智能设备对良率的贡献常被低估。
- 精度维度:主轴热变形补偿与光栅尺闭环反馈,是当前中高端数控机床的标配方向;
- 效率维度:快速移动速度普遍提升至36—48m/min,缩短空行程时间;
- 柔性维度:对话式编程与宏程序结合,降低多品种小批量生产的换型门槛。
这些技术指标的背后,是佛山数控设备供应链的成熟——本地配套的铸件、丝杠、数控系统集成能力,让整机厂商能够更快响应客户的定制化需求。
三、一个车间改造的观察样本
以佛山南海一家从事非标自动化零件加工的企业为例,其原有产线由3台普通铣床和2台老式数控铣床组成,月产能约1200件。引入2台立式加工中心并配套一台数控倒角机后,通过工序合并与夹具优化,单件加工时间下降约35%,月产能提升至1900件,且尺寸一致性明显改善。这个案例说明,加工设备的升级效果取决于工序链的整体匹配,而非单台设备的参数堆砌。
值得提醒的是,设备选型应回到零件族分析:批量大小、材料特性、精度要求决定了该选数控铣床还是加工中心,该不该上复合加工。盲目追求高配置,反而可能造成投资浪费。
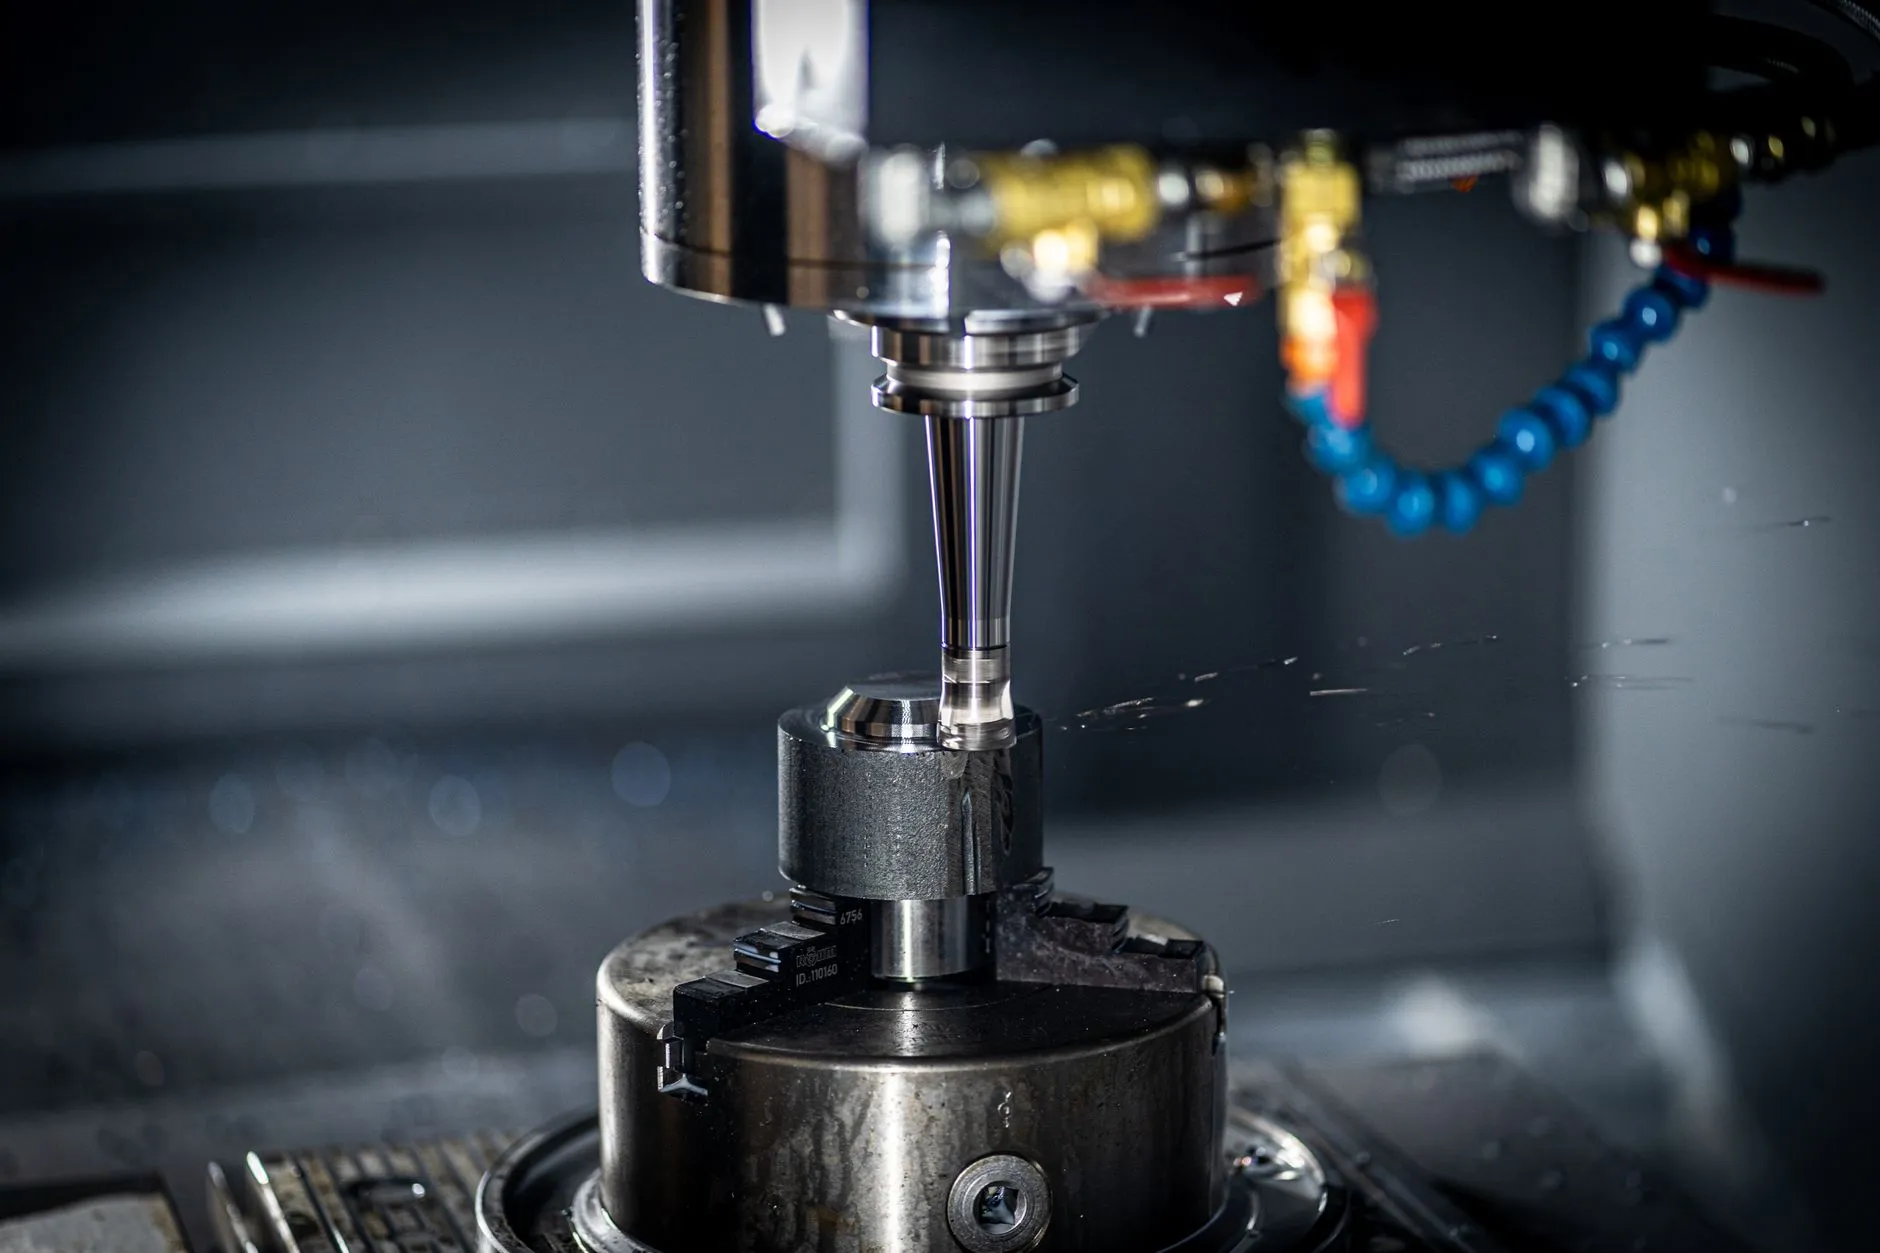
佛山数控设备产业的竞争力,正从"能造"转向"造得精、配得准"。对加工企业而言,理解数控铣床、立式加工中心与倒角机之间的工序协同逻辑,比单纯比较参数表更有价值。技术升级的落脚点,始终是那条产线上每一个装夹动作的减少与每一次尺寸波动的收敛。