佛山数控设备行业观察:立式加工中心在多品种小批量生产中的应用优势
过去两年,佛山及珠三角地区的机加工车间里,订单结构正在发生明显变化。大批量单一零件的长周期订单比例下降,取而代之的是多品种、小批量、短交期的生产需求。这种转变对加工设备的柔性能力提出了更高要求,也让立式加工中心从"可选配置"逐渐变成许多中小型工厂的"主力机型"。
多品种小批量生产的核心痛点
做过多品种订单的人都知道,真正的成本不在切削本身,而在换型环节。工件装夹方式变了、刀具要换、程序要重新调用,每一次切换都意味着停机。更棘手的是,批量小意味着单件分摊的工装成本高,如果为每个品种做专用夹具,利润很容易被吃掉。
另一个隐性问题是精度一致性。不同品种的零件材质、结构差异大,数控铣床或加工中心如果刚性不足、热稳定性差,首件调试通过后,到第5件、第10件就可能出现尺寸漂移。批量大时可以靠抽检兜底,小批量则往往没有这个缓冲空间。
立式加工中心为什么适配这类场景
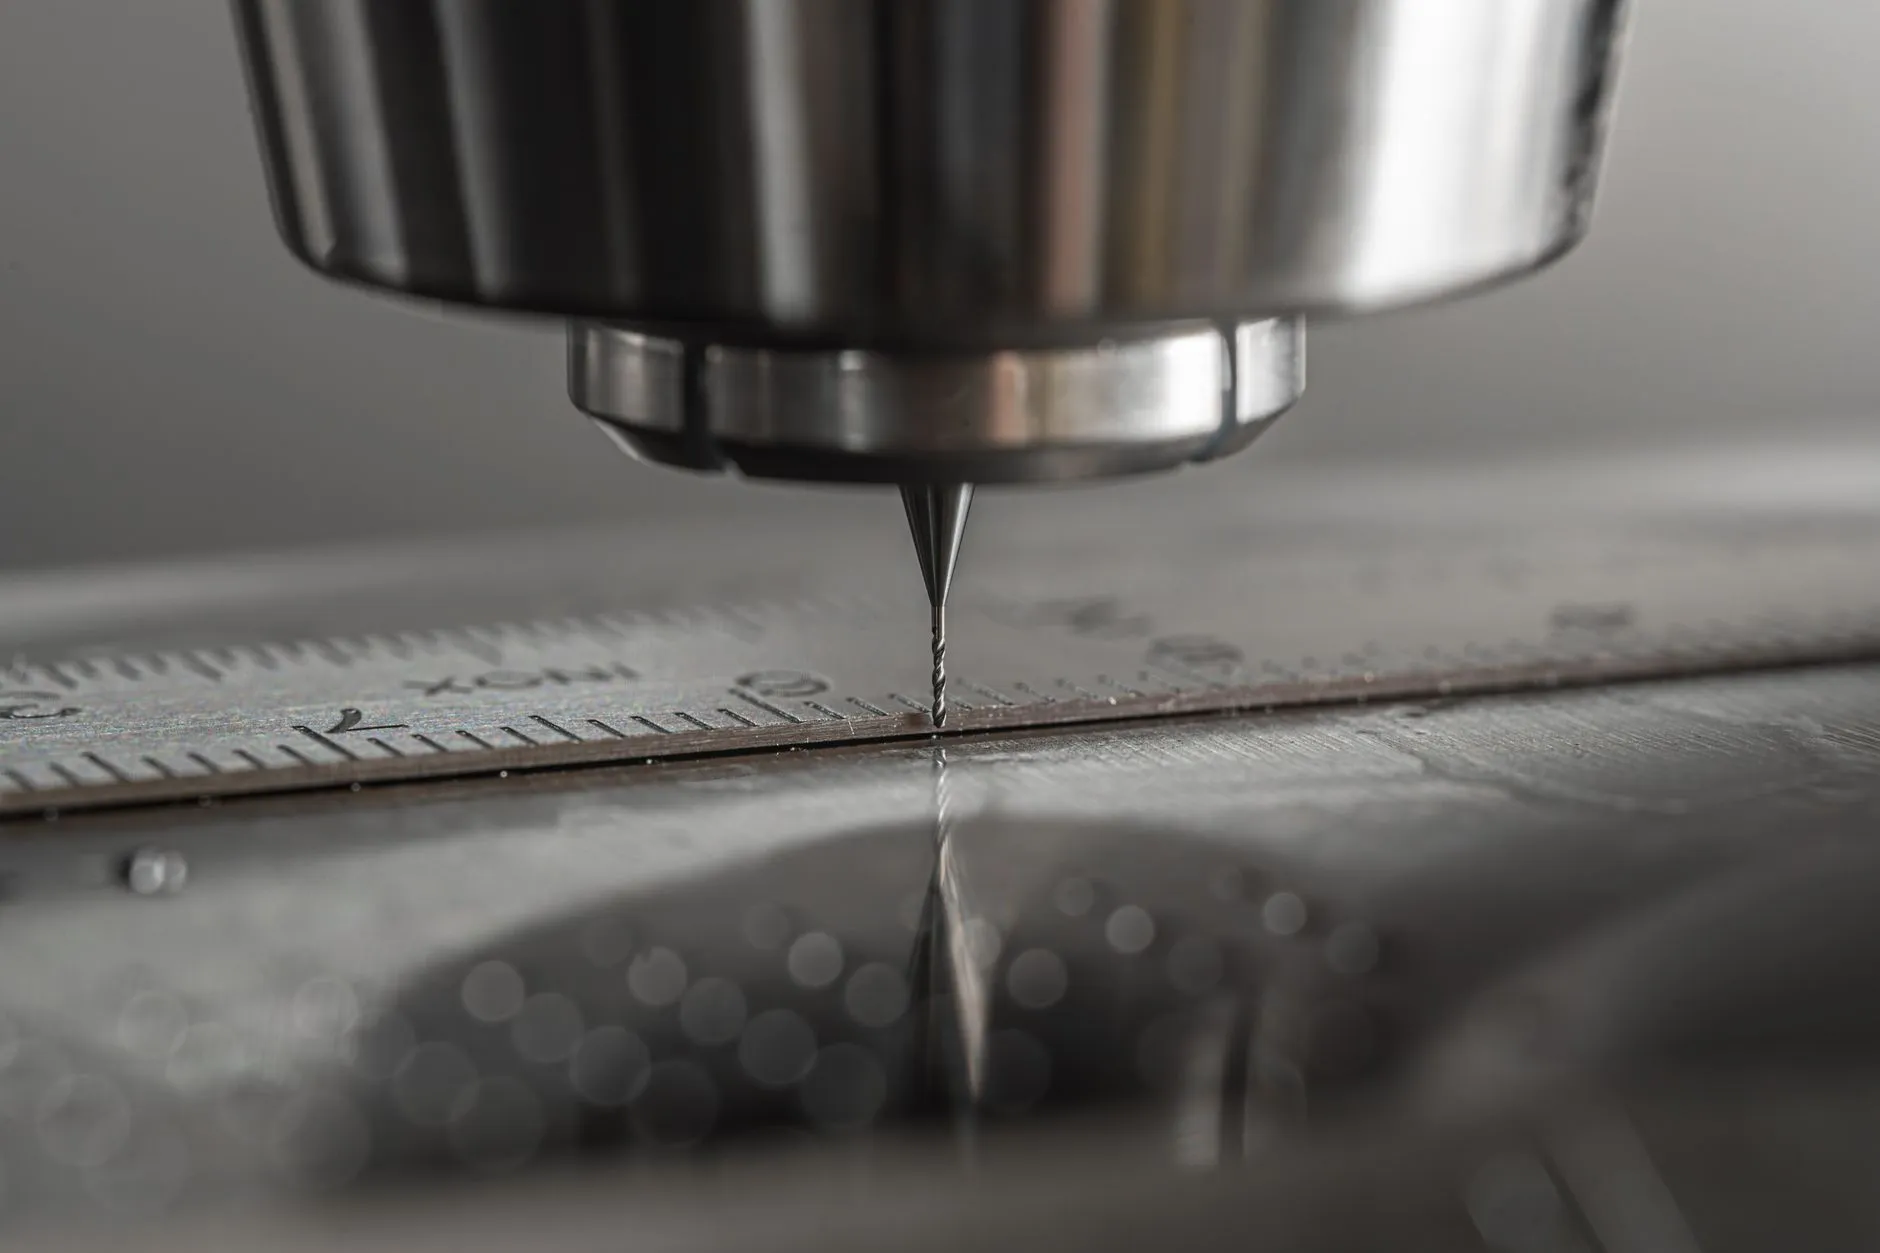
从结构上看,立式加工中心主轴垂直布置,工件装夹面朝上,操作者视野好、装卸方便,这对频繁换型非常友好。配合快换刀柄和刀库,数控机床可以在几分钟内完成刀具切换,不需要像专机那样大动干戈。
更关键的是现代立式加工中心的复合加工能力。带第四轴转台或直角铣头的机型,一次装夹就能完成铣面、钻孔、攻丝甚至侧面加工,减少重复定位误差。对于中小型箱体件、法兰件、非标结构件,这种"一次装夹、多面加工"的方式能显著压缩辅助时间。
- 柔性装夹:配合模块化夹具(如虎钳+软爪、零点定位系统),换型时间可控制在10分钟以内;
- 程序管理:通过DNC或车间级MES调用程序,减少人工输入错误;
- 刀具共用:多品种之间尽量统一刀柄接口和常用刀具,降低刀具库存和换刀频率。
在去毛刺和棱边处理环节,不少佛山本地工厂会把倒角机与加工中心配合使用——加工中心完成主体轮廓,倒角机专攻棱边,分工明确后整体节拍反而更稳定。
实践中的几个可执行建议
如果你正打算用立式加工中心承接多品种订单,下面几点值得优先考虑:
- 选型看刚性而非只看行程。小批量件往往材料杂(钢、铝、铸铁都有),主轴功率和导轨刚性比最大行程更重要;
- 把零点定位系统纳入预算。机外预装夹具、机内直接锁紧,换型停机时间能砍掉一半以上;
- 建立刀具数据库。每种材料对应的转速、进给、切深记录下来,新订单直接调用,减少试切浪费;
- 关注佛山数控设备的本地服务能力。设备出问题时,响应速度直接影响交期,本地化服务网络是隐性竞争力。
从趋势看,多品种小批量不会消失,只会更普遍。立式加工中心配合合理的工装策略和智能设备管理手段,是目前投入产出比较为均衡的路径。佛山同慧智能设备有限公司长期关注本地机加工场景,在数控铣床、立式加工中心及配套加工设备的选型与应用上积累了实际经验,欢迎同行交流探讨。