复合加工技术在精密零件制造中的应用现状与工艺优势
在精密零件制造领域,单一工序的设备配置正在被逐步替代。以液压阀芯、连接器壳体、医疗微型零件为代表的复杂工件,往往需要铣削、钻孔、倒角、攻丝等多道工序协作完成。传统生产模式下,工件在不同设备间流转,重复装夹带来的定位误差累积可达0.02mm以上,薄壁件更是容易因二次夹持产生变形。这种背景下,复合加工技术从备选方案变成了越来越多佛山及珠三角制造企业的刚性需求。
复合加工解决的核心问题:装夹误差与工序等待
复合加工的本质,是将多道加工逻辑集成到一次装夹中完成。以一台配置动力刀塔和Y轴行程的数控机床为例,工件在一次卡盘夹持后,可依次完成端面铣削、偏心孔钻削、轮廓倒角与螺纹加工。工序间的基准统一,直接消除了重复定位带来的同轴度偏差。
更深层的价值在于工艺链的压缩。一个原本需要三台设备、四次装夹的阀体零件,在复合加工方案下可缩减为两次装夹甚至一次完成。工序间的等待时间、搬运周转、在制品库存同步下降,对于批量在500-5000件区间的精密零件,综合交期通常能缩短30%-45%。
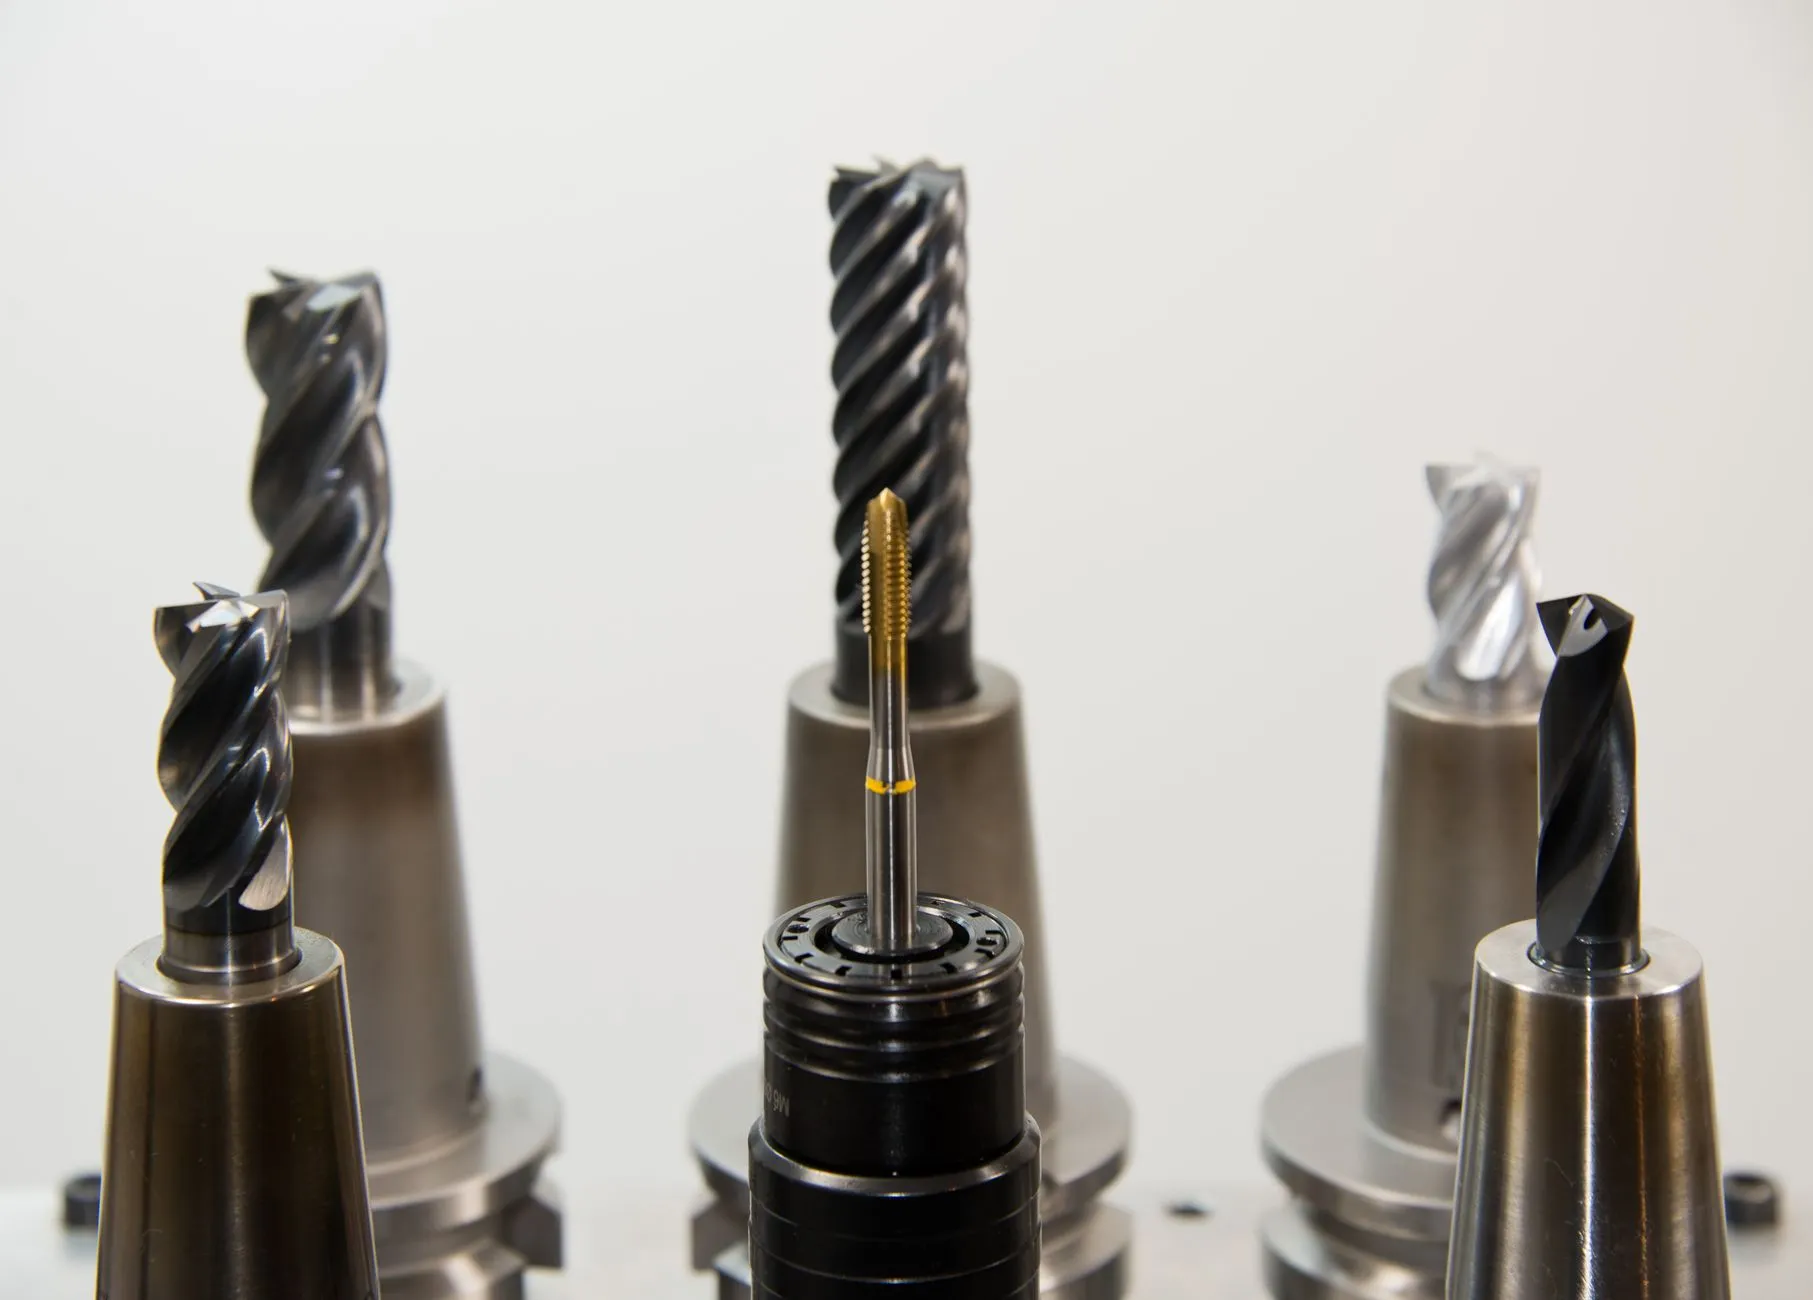
不过,复合加工并非简单地“把工序堆到一台机器上”。工序集中后,刀具干涉风险、热变形累积、切屑排出路径冲突等问题会集中暴露。尤其是深腔倒角与内螺纹加工同时存在时,刀杆刚性不足会导致振刀,影响表面粗糙度。这要求工艺人员在编程阶段就进行干涉仿真,并对立式加工中心的主轴负载曲线有清晰把握。
工艺优势的落地条件:设备选型与工序编排
复合加工的优势能否兑现,取决于两个关键环节:
- 设备刚性与轴配置匹配度:车铣复合与铣车复合的侧重不同。以铣削为主的零件,应优先考虑带B轴摆动或高刚性Y轴的立式加工中心;以回转体为主的工件,则需关注动力刀塔的转速与扭矩输出曲线。佛山数控设备市场中,不同品牌在轴行程和热补偿策略上的差异,会直接影响复合工艺的稳定性。
- 工序编排的合理性:复合加工不是工序的无序堆叠。合理的顺序应遵循“先面后孔、先粗后精、先主后次”的原则,同时将倒角机可独立完成的小特征从复合工序中剥离,避免高价值数控铣床被低附加值工序占用。
值得注意的一个细节是:复合加工中冷却液到达困难区域(如深孔交叉处)的润滑效果,往往比单一工序更差。实践中建议对深腔区域采用内冷刀柄配合高压冷却,或在工序间增加定向吹屑动作,避免切屑堆积导致下一工位刀具崩刃。
从单机复合到单元协同:务实的技术路径
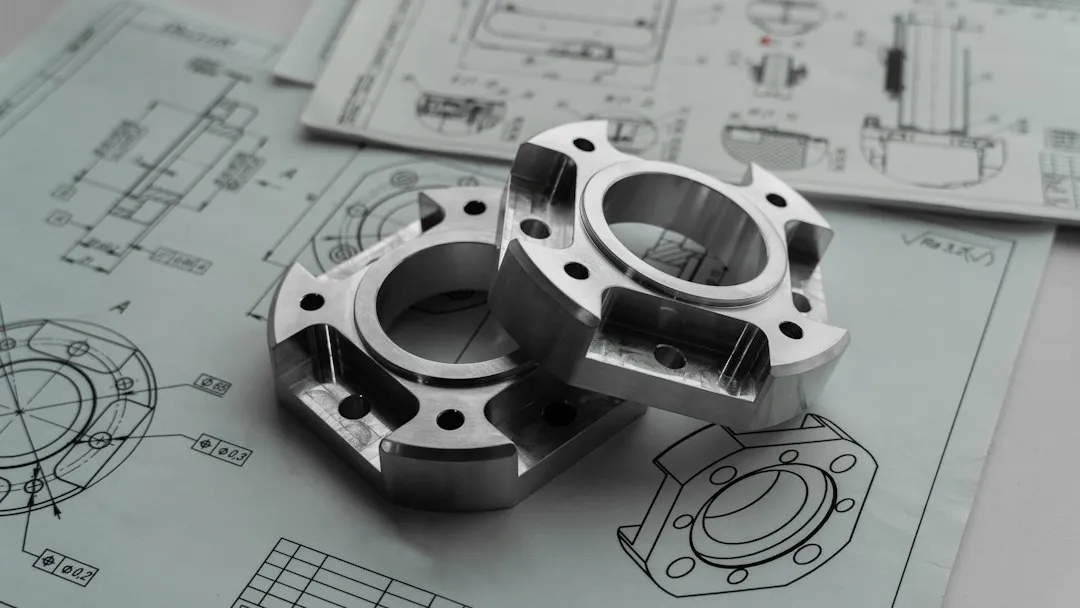
对于多数中型精密零件制造商,一步到位上五轴车铣复合中心的投入回收周期偏长。更务实的路径是:先以一台具备Y轴和动力刀塔的数控机床承担核心复合工序,再配合独立的倒角机与智能设备完成辅助特征加工,形成“一主一辅”的单元化配置。这种方案在佛山数控设备配套圈内已有较成熟的落地案例,设备投资可控,工艺弹性反而更好。
从趋势看,复合加工的下一步竞争不在轴数多少,而在工艺数据的闭环能力——刀具磨损监测、热位移补偿、工序间在机检测的融合程度,决定了复合设备能否稳定输出IT6级精度。对于正在评估加工设备升级的企业,建议先梳理自身零件族的工序集中度,再匹配设备配置,而非盲目追求轴数指标。