数控机床倒角机在金属加工生产线中的集成方案与效率提升
2026-09-30
在金属零部件加工车间,倒角工序长期被视为"附属环节"。然而当节拍要求提升到每件15秒以内时,人工倒角或半自动设备往往成为整条产线的效率瓶颈。如何将倒角机无缝集成到以数控铣床和立式加工中心为核心的自动化生产线中,是不少佛山及珠三角制造企业正在解决的实际课题。
倒角工序为何容易拖慢产线节拍
传统倒角多采用手工打磨或气动工具,存在三个典型问题:
- 一致性差:不同操作员施加的压力与角度偏差,直接影响倒角宽度和表面粗糙度;
- 换型耗时:多品种小批量生产中,每次更换工件都需重新对刀,停机时间占比高;
- 难以连线:独立倒角工位无法与加工设备形成连续流,半成品堆积成为常态。
这些问题的根源在于倒角工序被当作孤立环节,而非复合加工体系的一部分。
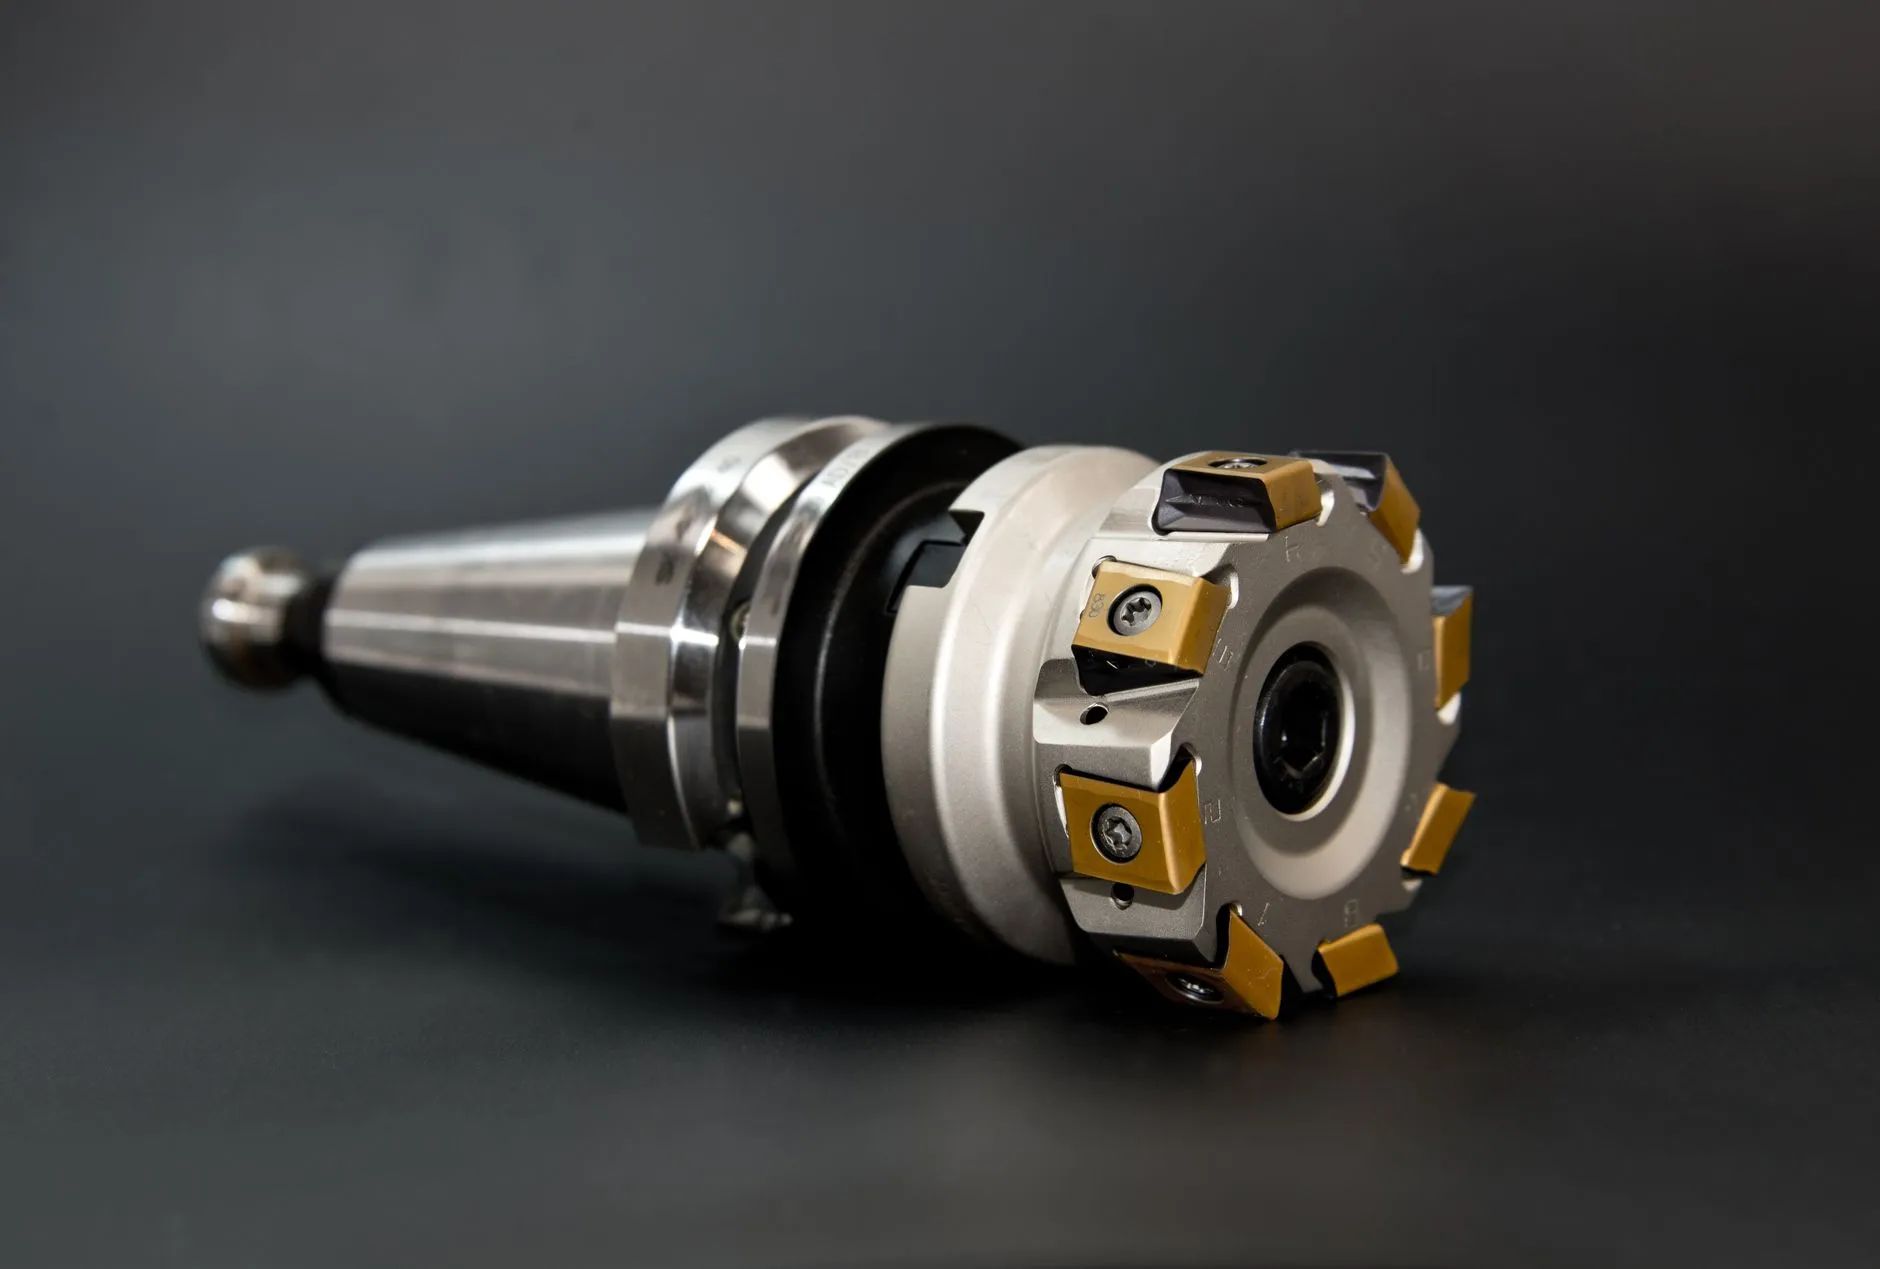
集成方案:从单机到产线协同
将数控机床倒角机嵌入生产线,核心思路是让倒角动作与铣削、钻孔工序共享定位基准和传输节拍。常见的集成路径有以下两种:
- 在线式集成:倒角机直接串接在立式加工中心的下料端,利用机械手或桁架完成工件转运,倒角参数由MES系统根据工件型号自动调用;
- 复合式集成:在数控铣床工作台上增加倒角刀具模块,通过一次装夹完成铣面和倒角,减少二次定位误差。
以佛山某五金件加工厂为例,其产线在引入智能设备倒角模块后,单件辅助时间从22秒降至9秒,倒角一致性CPK从0.9提升至1.33以上。
实践中的三个关键控制点
集成方案落地时,以下细节决定成败:
- 定位基准统一:倒角机的夹具定位面应与上游立式加工中心保持一致,否则累积误差会放大倒角偏差;
- 刀具寿命管理:倒角刀具磨损后切削力变化明显,建议接入刀具寿命监控系统,按加工件数触发换刀提醒;
- 节拍匹配:倒角机的单件循环时间应略低于上游数控铣床的加工节拍,避免成为新的瓶颈工序。
对于正在规划产线升级的佛山数控设备用户,建议优先评估现有设备的通信接口是否支持OPC UA或Modbus TCP协议。若老旧加工设备不具备联网能力,可先通过加装I/O信号模块实现基本的联动控制,再逐步过渡到数据驱动的参数自适应调节。
倒角工序的集成价值不在于单机速度的提升,而在于让整条产线的物流与信息流真正贯通。当复合加工理念从单台数控机床延伸到整线协同,制造企业获得的不仅是效率数字的改善,更是柔性换产能力的质变。