佛山数控设备产业观察:复合加工技术如何推动制造升级
在佛山制造业的车间里,一个明显的变化正在发生:过去需要三台数控铣床、两道装夹工序才能完成的零件,如今在一台立式加工中心上就能一次成型。复合加工技术的成熟,正在重新定义佛山数控设备的应用边界,也让中小型加工企业看到了效率提升的实质路径。
复合加工的核心逻辑:减少装夹,收敛误差
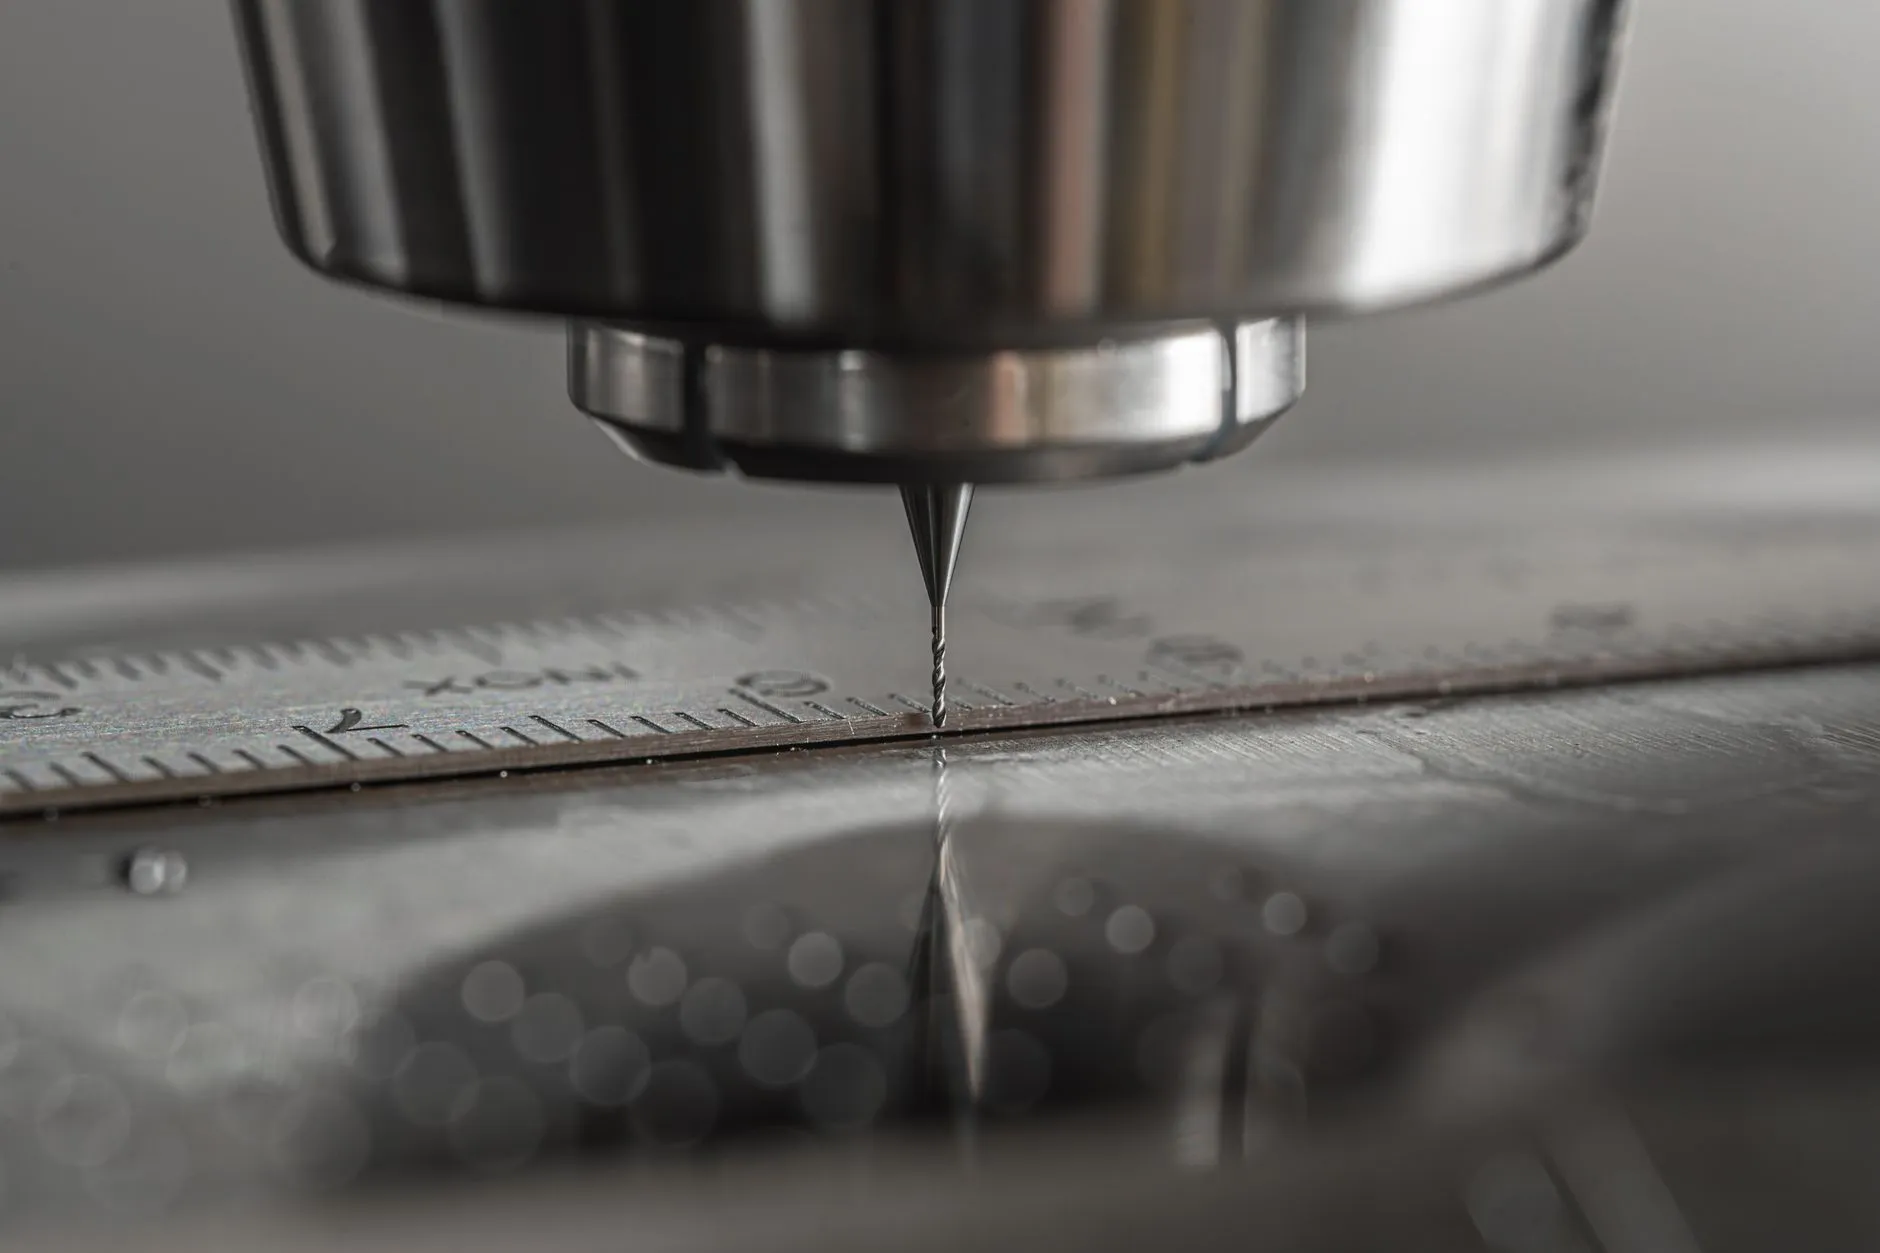
复合加工并非简单地把多种功能塞进一台机器,其技术本质是工序集约。传统加工中,零件在不同设备间流转,每次装夹都会引入定位误差,基准转换次数越多,累积偏差越大。复合加工通过铣、钻、攻、倒角等工序在同一坐标系内完成,把装夹次数压缩到最低。
以箱体类零件为例,采用带倒角机功能的立式加工中心后,孔口倒角与孔加工在同一次装夹中完成,位置精度由机床坐标直接保证,避免了二次装夹带来的0.02mm以上偏移。对于批量生产中动辄上千件的订单,这种精度稳定性带来的良率提升相当可观。
设备选型中的三个务实判断
佛山及周边地区的加工企业,在评估复合加工加工设备时,可以从以下维度切入:
- 工序覆盖率:统计典型零件的加工特征,若铣削、钻孔、倒角占比超过70%,复合机型的投资回报周期通常在12至18个月。
- 主轴与刀库配置:复合加工对换刀频次要求高,刀库容量建议不低于24把,主轴转速与扭矩的匹配需结合材料(铝合金与钢件差异显著)。
- 系统开放性:具备参数化编程接口的数控机床,更便于后续接入产线管理系统,为智能设备升级留出空间。
值得注意的是,复合加工不等于盲目追求功能堆叠。部分企业购入五轴设备后利用率不足40%,根源在于工艺编排未同步优化。设备能力需要与工艺方案匹配,否则冗余功能反而推高单件成本。
工艺编排:复合加工的隐性门槛
设备到位只是第一步。复合加工对编程策略提出了更高要求——刀具路径需要兼顾多工序衔接,切削参数要在粗加工效率与精加工表面质量之间取得平衡。佛山一家精密零件厂的实践是:将数控铣床时代的分散程序重构为工序集中的单一程序,配合高压内冷,单件加工时间从42分钟降至26分钟,刀具寿命反而延长了约15%。
这类案例说明,复合加工的价值释放依赖于工艺人员的系统思维。企业引入立式加工中心时,同步培养能够统筹工序的编程人员,比单纯添置设备更具长远意义。
结语:从设备升级到能力升级
佛山数控设备产业的竞争力,正从单机性能转向工艺整合能力。复合加工技术提供的是一条可落地的升级路径:以工序集约降低误差源,以设备柔性应对订单碎片化。对加工企业而言,选对加工设备是起点,把工艺编排做扎实,才是把设备能力转化为制造优势的关键一步。佛山市同慧智能设备有限公司持续关注本地制造需求,在数控铣床、立式加工中心及倒角机等设备应用中积累工艺经验,与行业共同推进制造升级。