佛山数控设备行业观察:立式加工中心在精密零件批量生产中的选型要点
在佛山这片制造业热土上,精密零件的批量生产正面临越来越严苛的交期与精度双重压力。不少工厂在扩产时发现,原先的单件加工模式已难以消化激增的订单,而立式加工中心凭借其刚性结构与连续作业能力,成为产线升级时绕不开的选项。但真正落地时,选型不当导致的效率折损、精度漂移问题比比皆是。
批量生产场景下的典型痛点
许多用户将数控铣床与加工中心混为一谈,忽略了批量工况对设备提出的特殊要求。当加工节拍被压缩到分钟级,主轴热变形、刀库换刀速度、排屑效率都会成为瓶颈。尤其在铝合金或铸铁件的大批量铣削中,若数控机床的丝杠预拉伸与导轨刚性不足,尺寸一致性会在两三百件后明显劣化。更隐蔽的问题是,工序集中度不够,导致零件反复装夹,既累积定位误差,又拉长了辅助时间。
从工艺链反推设备规格
选型前不妨先梳理完整的工艺链。若零件需要铣面、钻孔、攻丝甚至倒角一次完成,就应优先考虑具备复合加工能力的机型。例如箱体类零件,可在立式加工中心上集成直角铣头或角度动力头,减少二次装夹。对于边缘毛刺要求严格的工件,可在机内加装倒角机模块,或选用带自动倒角循环的数控系统,避免下线后人工处理带来的品质波动。
行程与工作台尺寸的匹配同样关键。工作台若仅比夹具大一圈,操作空间会非常局促,换型时调机时间成倍增加。建议预留至少20%的夹具扩展余量,并确认Z轴行程能否覆盖最长刀具与工件组合。
刚性、精度与自动化能力的权衡
批量生产最忌讳设备“虚胖”。铸件米汉纳铸铁的厚度、导轨跨距、丝杠直径这些看不见的参数,直接决定重切削时的振动抑制水平。以佛山常见的铝压铸件加工为例,主轴转速8000rpm以上时,若佛山数控设备的主轴轴承配置不够,表面粗糙度会迅速恶化。
- 刀库容量与换刀速度:批量件刀具种类通常不超过12把,但换刀时间应控制在1.5秒以内,斗笠式刀库在效率上已逐渐被圆盘式或链式取代。
- 排屑与冷却:大批量铣削产生的高温切屑若堆积在防护罩内,会导致床身热变形。建议选择带螺旋排屑器与高压中心出水的机型。
- 智能设备接口:是否预留机器人上下料接口、是否支持OPC UA协议,决定了未来能否接入自动化产线。
试切验证与长期精度保持
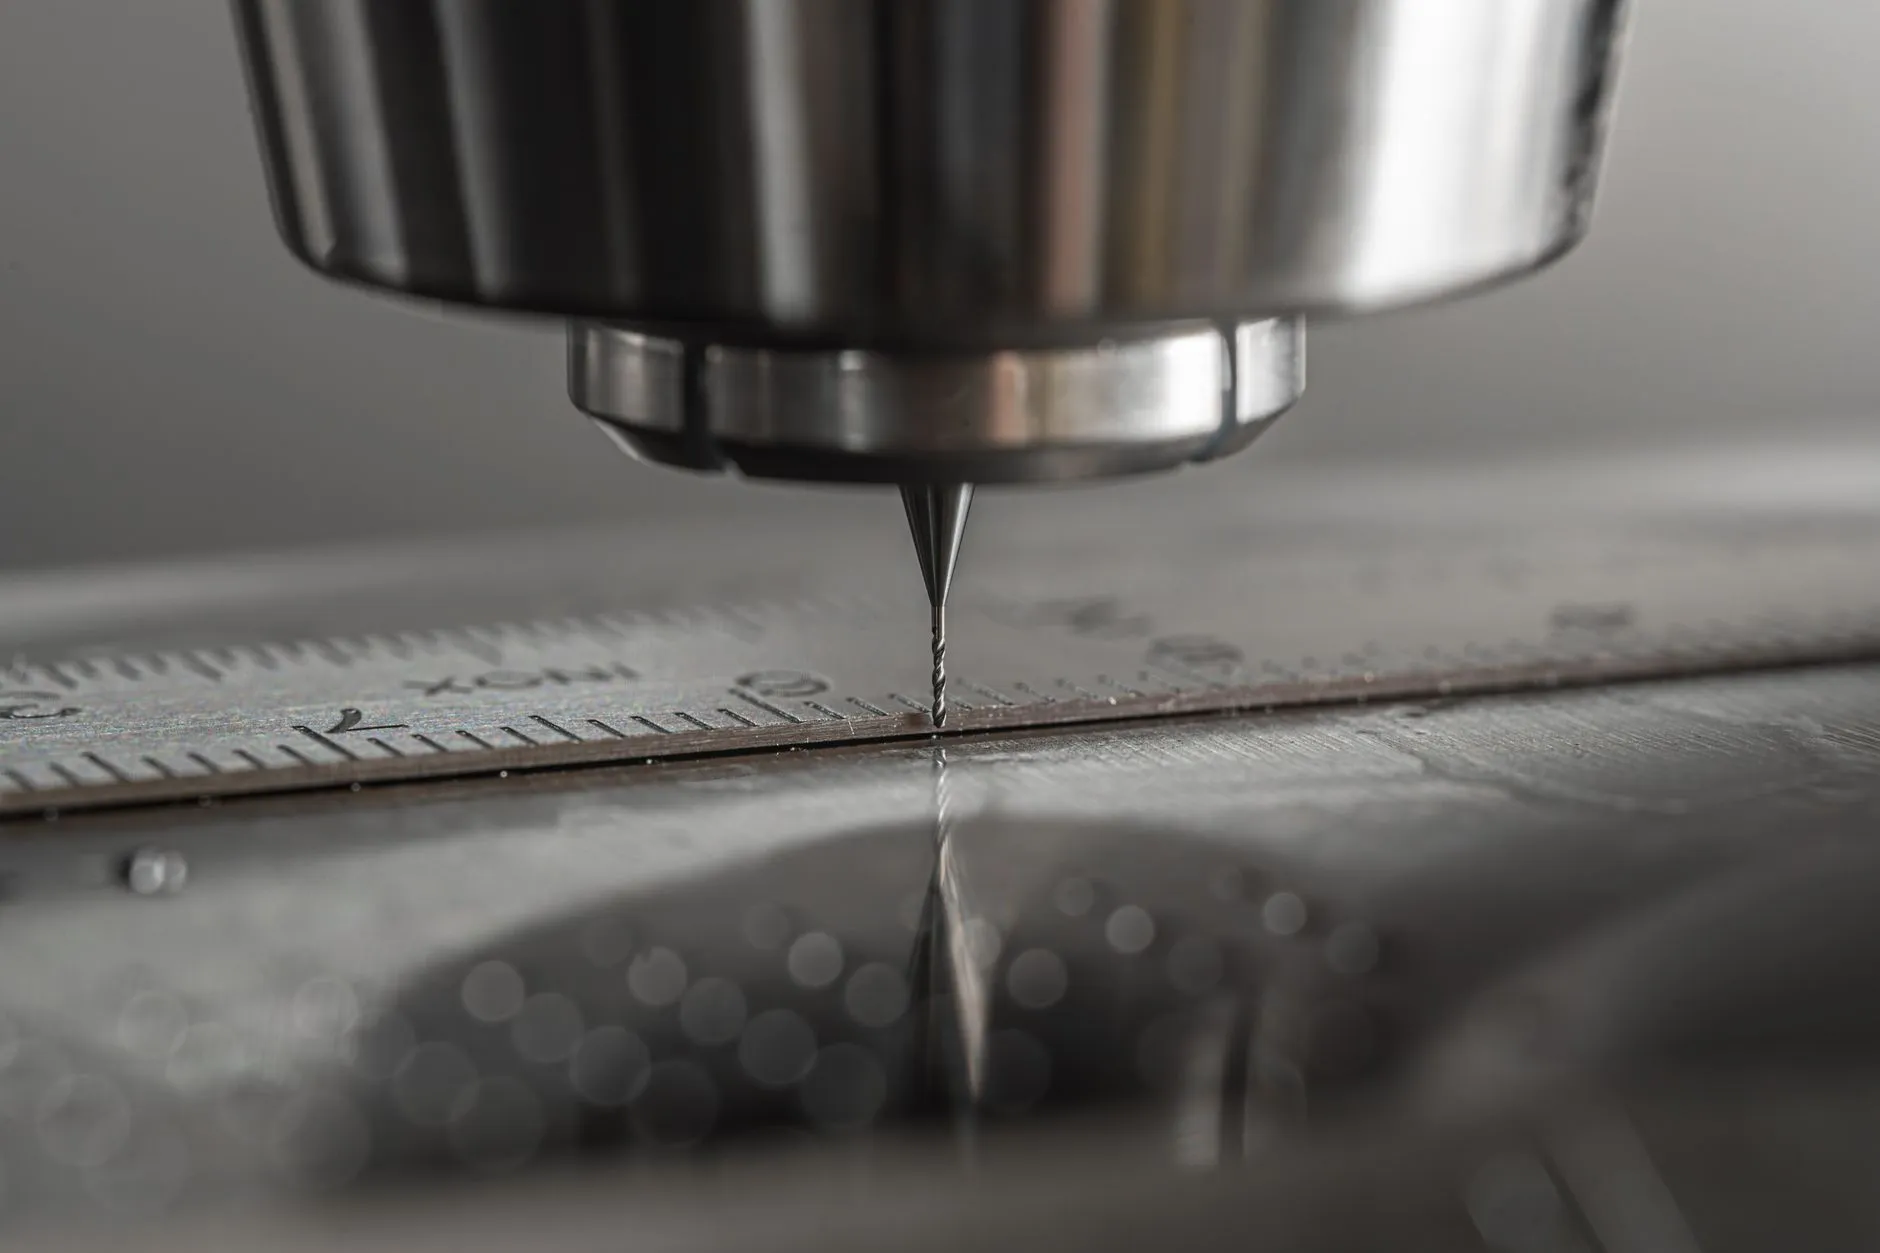
纸面参数再漂亮,也需用试切数据说话。建议要求供应商用用户自己的毛坯进行连续50件试切,记录首件与末件的关键尺寸偏差。同时关注加工设备的精度补偿功能,如螺距误差补偿、热变形补偿是否开放给用户自行调整。佛山本地服务团队的响应速度也应纳入考量——设备停机每延长一天,批量订单的交付压力就会放大一层。
从行业趋势看,立式加工中心正从单机智能向产线协同演进。具备自适应切削、刀具寿命预测功能的智能设备,能显著降低对操作人员经验的依赖。对于多品种、中小批量的精密零件,模块化夹具与快换系统的价值甚至不亚于主机本身。
选型没有唯一解,但围绕工艺链匹配度、刚性冗余、自动化接口三个维度逐项打分,能避开大多数“买得起用不好”的坑。佛山市同慧智能设备有限公司深耕本地市场,在数控铣床与立式加工中心的工艺适配方面积累了丰富案例,欢迎有批量生产需求的客户共同探讨选型方案。