复合加工技术在复杂零部件制造中的应用现状与发展趋势
在航空航天、医疗器械、精密模具等领域,零部件结构日趋复杂——薄壁、深腔、异形曲面、多特征复合已成为常态。传统单一工序的加工方式,往往需要多次装夹、跨设备流转,累积误差让精度难以稳定控制在0.01mm以内。这种制造痛点,正倒逼加工技术从"单能"向"复合"演进。
复合加工的技术逻辑:一次装夹,多面完工
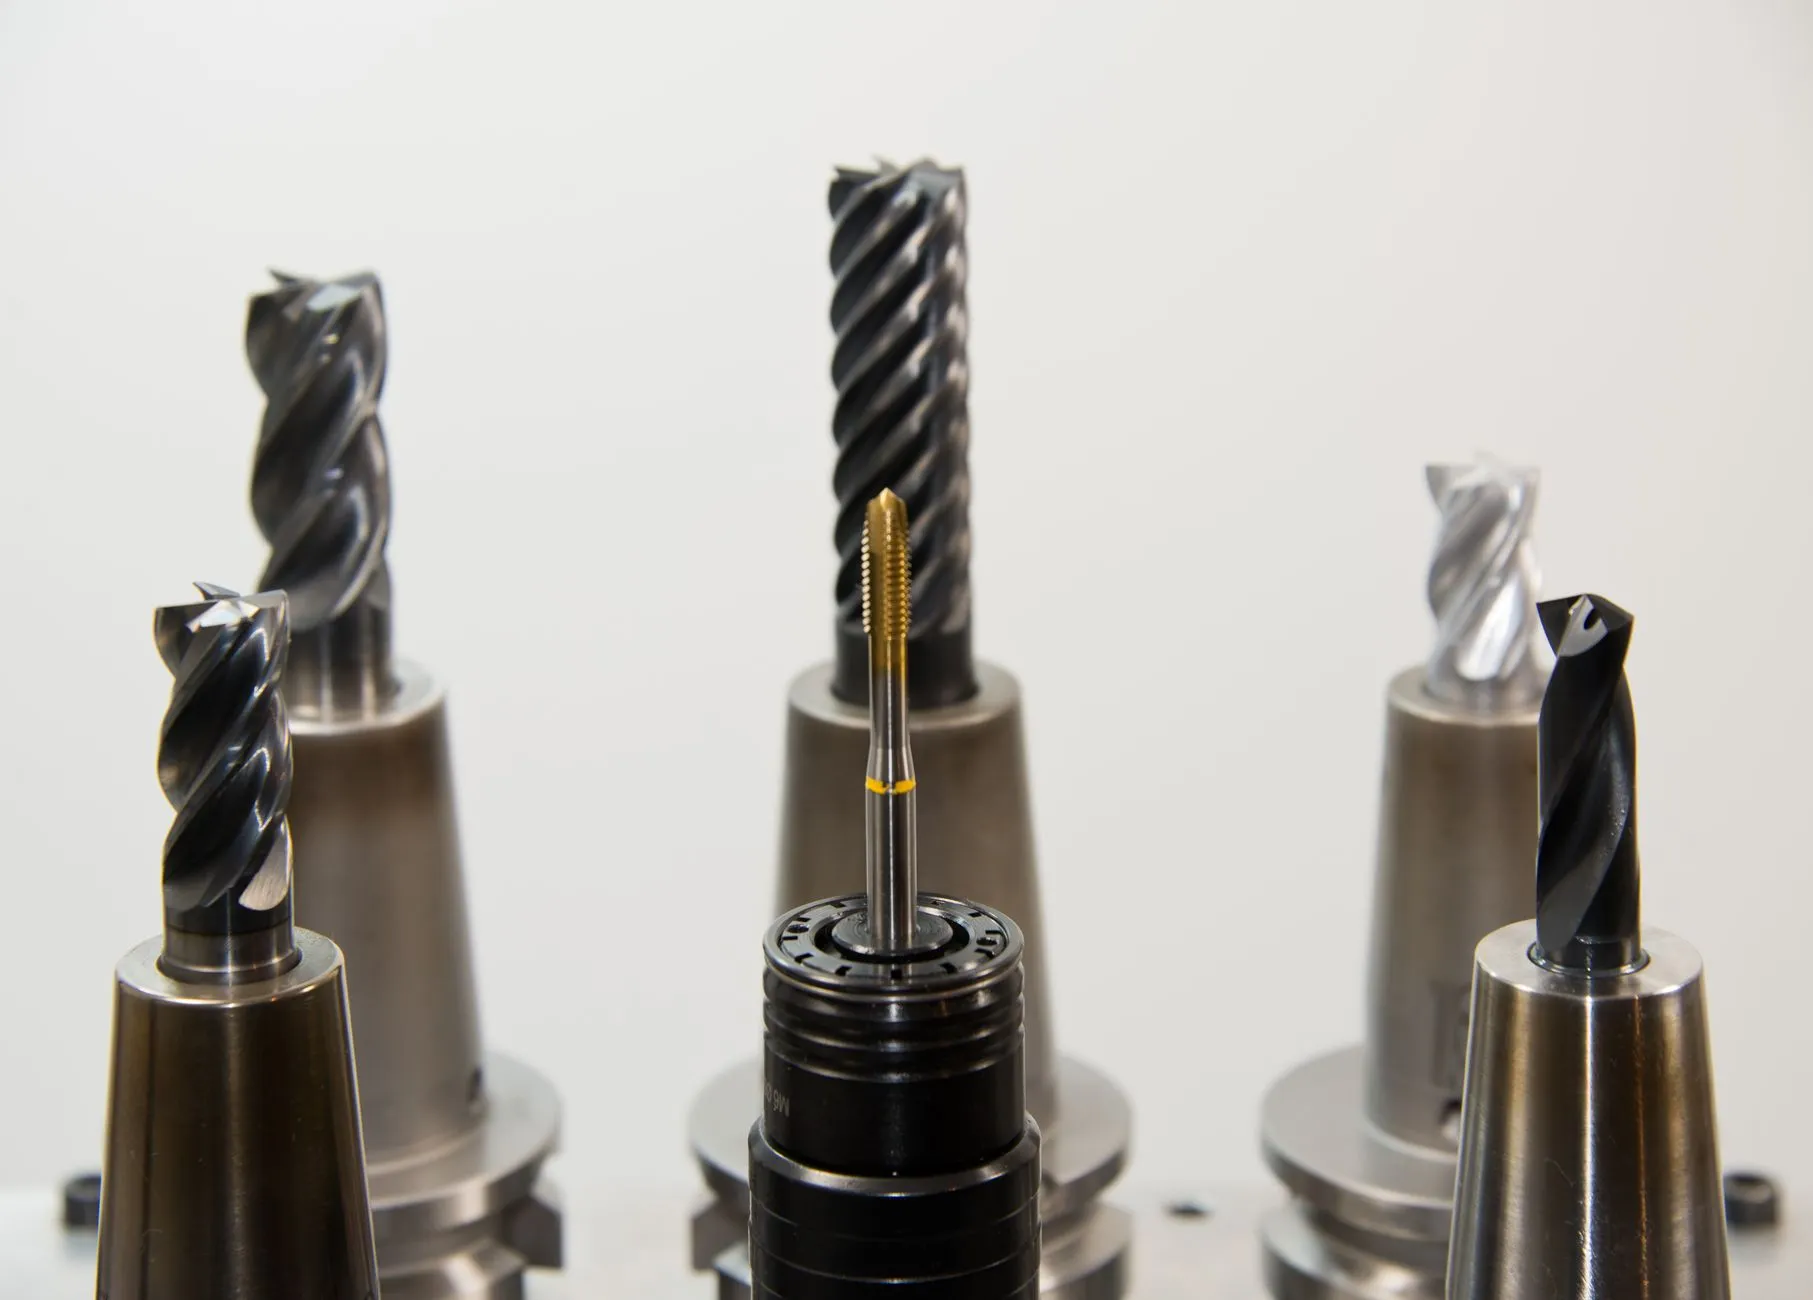
复合加工的核心思路并不复杂:将数控铣床的铣削能力与车削、钻削、攻丝甚至倒角功能集成于同一台数控机床上,通过自动换刀与多轴联动,实现"一次装夹、多工序连续完成"。以立式加工中心为例,其主轴可搭载铣刀、钻头、丝锥等多种刀具,配合第四轴或第五轴转台,能在一次装夹中完成五个面的加工。
关键收益来自误差链的缩短。每减少一次装夹,就消除一次定位基准转换带来的累积误差。对于位置度要求±0.005mm的液压阀体,复合加工几乎是唯一稳定的工艺路径。
工艺配置与设备选型要点
复合加工并非"一台设备包打天下"。不同零件特征对加工设备的配置要求差异明显,选型时需重点关注以下维度:
- 主轴接口与转速:加工铝合金薄壁件需12000rpm以上电主轴,而钛合金结构件更看重低速大扭矩输出
- 刀库容量与换刀速度:复杂零件常需20把以上刀具,换刀时间应控制在1.5秒以内以减少非切削时间
- 多轴联动能力:异形曲面依赖五轴联动,而箱体类零件用三轴加第四轴即可兼顾效率与成本
- 在线检测与补偿:高端复合设备集成测头,可实时修正热变形与刀具磨损带来的偏差
值得留意的是,倒角机在复合加工产线中常被低估。去毛刺与倒角工序若独立进行,不仅增加流转成本,还容易在搬运中磕碰已精加工表面。将倒角功能集成到加工中心刀库中,用成型倒角刀一次走刀完成,效率与一致性都更优。
从单机复合到智能产线
复合加工的下一站是智能设备与产线的深度融合。佛山作为珠三角装备制造重镇,本地佛山数控设备厂商正在推动复合加工单元与机器人上下料、AGV物流、MES系统的对接。一台立式加工中心加装自动托盘交换系统后,夜间无人值守运行已成为现实。
数据层面的变化同样值得关注。复合加工过程中产生的刀具负载、主轴振动、温度漂移等信号,经边缘计算实时分析后,可动态调整进给倍率与切削参数。这种"感知—决策—执行"的闭环,让加工效率在稳定质量的前提下再提升15%—20%。
对于正在评估复合加工方案的企业,建议从三个维度切入:零件族分析(找出装夹次数最多的典型件)、工艺瓶颈定位(明确是精度问题还是效率问题)、投资回报测算(将减少的装夹时间、废品率下降、人工成本节约纳入模型)。复合加工不是万能解,但在复杂零部件制造这个赛道上,它正从"可选项"变为"必选项"。