佛山数控设备产业观察:复合加工技术如何提升多工序生产效率
在佛山这座制造业重镇,数控设备产业的每一次技术迭代都牵动着下游五金、汽配、模具等行业的神经。近年来,一个明显的趋势是:单一工序的数控铣床或立式加工中心已难以满足多品种、小批量订单对节拍的要求。复合加工技术——将铣削、钻孔、攻丝甚至倒角整合到一次装夹中——正从"加分项"变成"必选项"。
复合加工的核心:减少装夹次数就是压缩成本
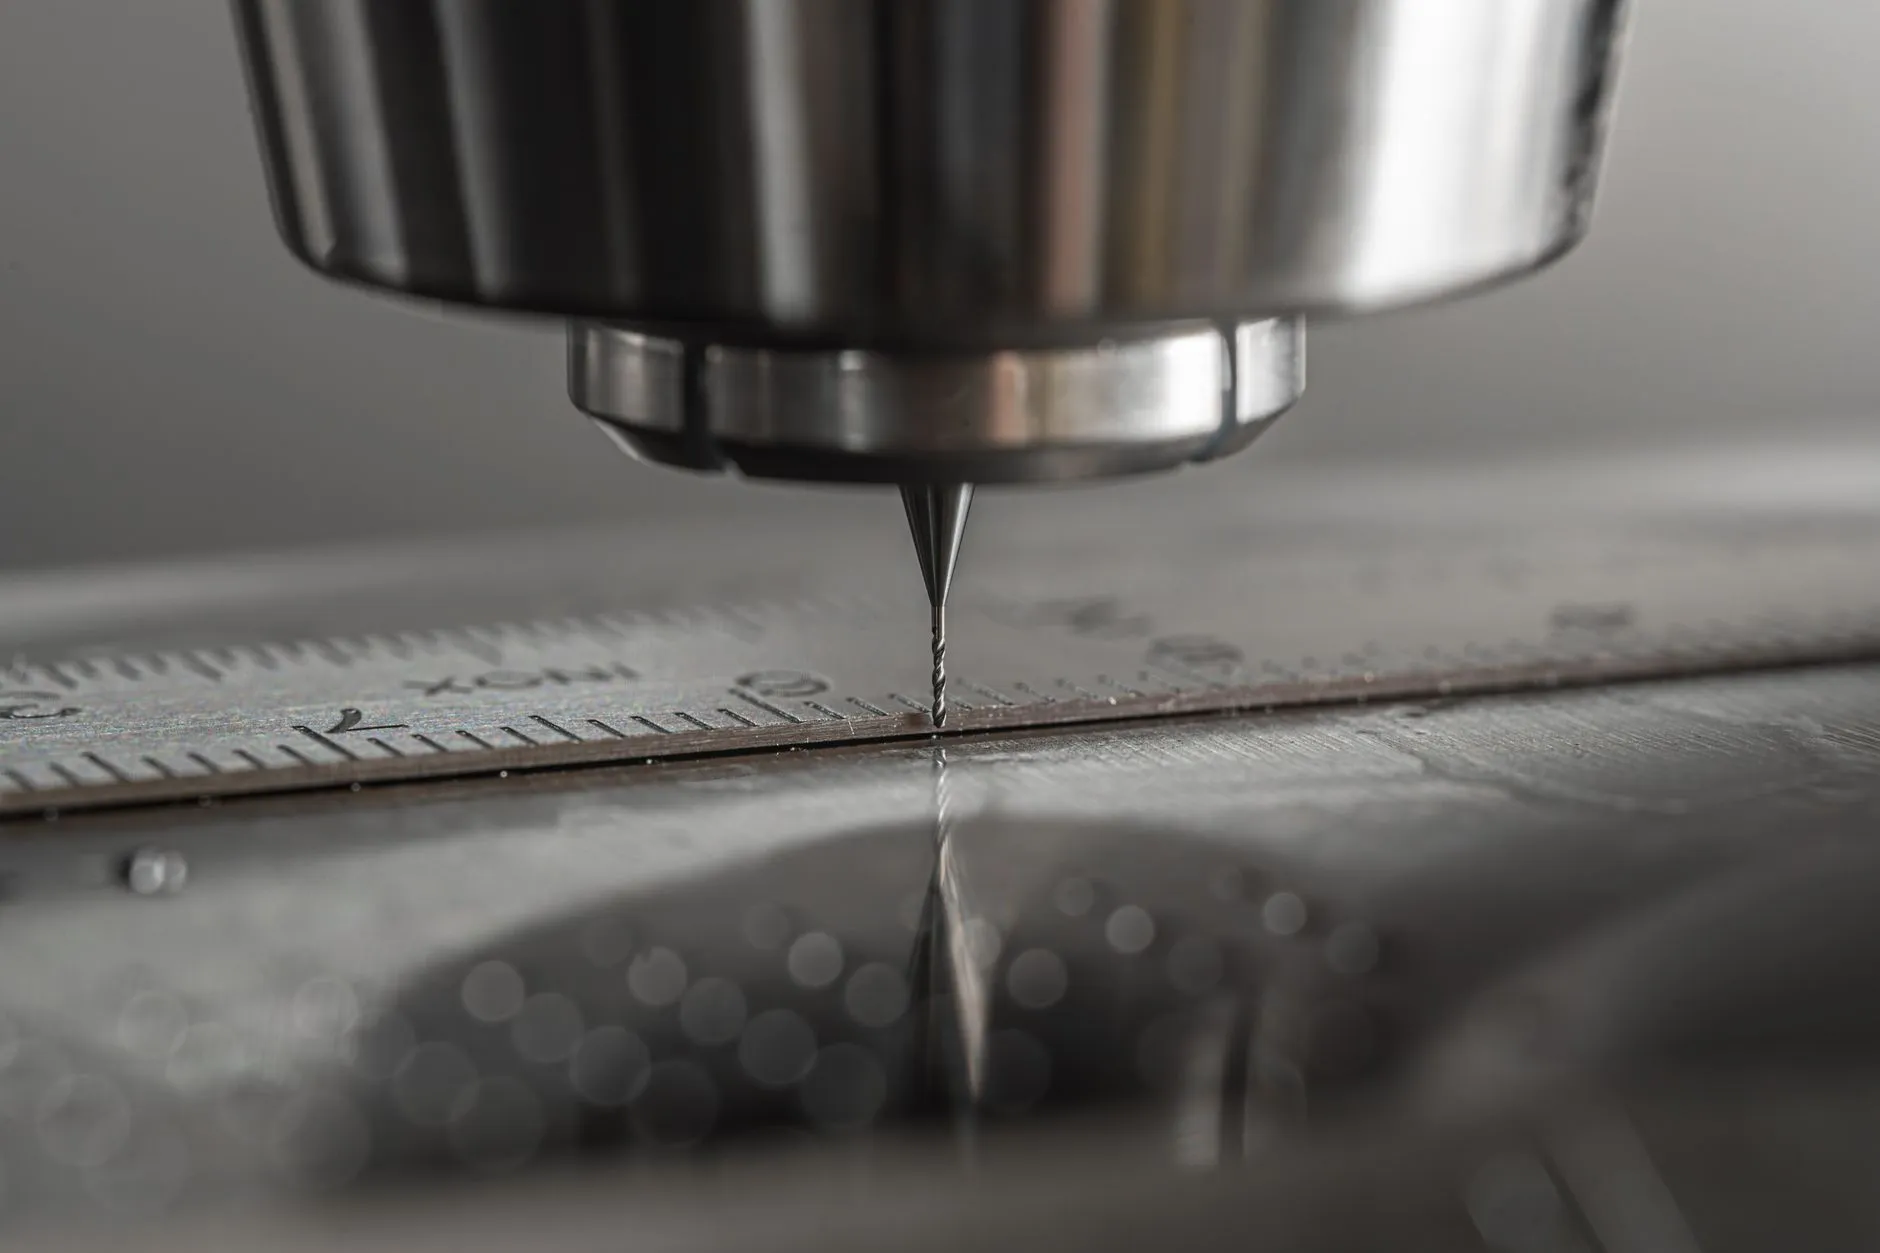
传统工艺路线中,一个铝合金壳体往往需要经过数控机床铣面、钻床打孔、倒角机去毛刺三道工序,跨设备转运和二次装夹带来的定位误差通常在0.02-0.05mm之间。复合加工的逻辑很直接:把多道工序合并到一台立式加工中心上,利用刀库自动换刀和转台多面加工,一次装夹完成六面特征。装夹次数从3次降为1次,基准统一后位置精度可稳定控制在0.01mm以内。
实操中如何落地复合加工工艺
不少佛山本地加工企业引入智能设备后,发现复合加工的效果打了折扣,问题往往出在工艺编排上。几个可执行的参考点:
- 工序合并优先级:先合并同基准的面与孔,再考虑跨面特征。比如箱体件先做顶面铣削+钻孔+倒角,再转台加工侧面,避免反复翻转。
- 刀具路径优化:利用数控铣床的螺旋插补替代传统钻孔,配合内冷刀具,深孔加工效率可提升约30%。
- 倒角工序前置:将倒角机的工序内容通过成型刀集成到加工中心刀库中,减少一道独立设备流转。
佛山数控设备产业集群的优势在于,设备厂商与用户距离近,工艺调试的响应速度快。同慧智能设备在为客户配置加工设备方案时,通常会根据工件特征表倒推刀库配置和转台规格,而不是先卖设备再谈工艺。
数据对比:复合加工带来的效率变化
以佛山某五金加工厂的电机端盖为例,材料为ADC12压铸铝,需加工法兰面、4个M6螺纹孔、中心轴承孔及外圆倒角。改造前使用3台独立设备,单件节拍约4分20秒,工序间在制品库存约200件。引入带第四轴转台的立式加工中心并集成复合加工方案后:
- 装夹次数:3次 → 1次
- 单件节拍:4分20秒 → 2分35秒(降幅约40%)
- 工序间在制品:200件 → 30件以内
- 倒角一致性不良率:1.8% → 0.3%
这组数据并非实验室结果,而是产线实测。节拍的压缩主要来自装夹等待和转运时间的消除,而非单纯提高主轴转速。对于佛山数控设备用户而言,这意味着同样的厂房面积和人力配置下,产出可以提升三成以上。
复合加工的推广也在倒逼设备选型逻辑变化。过去采购数控机床看重行程和主轴功率,现在更多企业会追问:刀库容量是否够用、转台定位精度能否达到±5角秒、系统是否支持多工序路径仿真。这些细节决定了复合加工是"能用"还是"好用"。
从佛山数控设备产业的配套能力来看,复合加工技术的落地门槛正在降低。设备端的刚性、精度与工艺端的编排能力需要同步匹配,缺了哪一环,多工序生产的效率红利都难以兑现。对于还在观望的加工企业,不妨从一道工序的合并开始试起——先让一台立式加工中心替掉两台单一功能设备,用实际节拍数据说话。